Отклонение намотки и заусенцы — две наиболее распространенные проблемы качества при резке фольги методом горячего тиснения. Они редко возникают по отдельности: заусенец, оставленный изношенным лезвием, может накапливаться на направляющем ролике и смещать полотно с направляющей, а отклоненная полоса, входящая в резак под углом, создает неравномерную нагрузку на лезвие и образует новые заусенцы. Рассмотрение их как отдельных проблем часто приводит к временным решениям, которые оказываются неэффективными в течение нескольких часов.
В этом руководстве подробно описаны первопричины и проверенные на практике способы устранения обеих проблем, с использованием той же последовательности проверок, что и у опытных операторов: сначала механическая центровка, затем обеспечение стабильности натяжения, и в последнюю очередь электрическая коррекция.
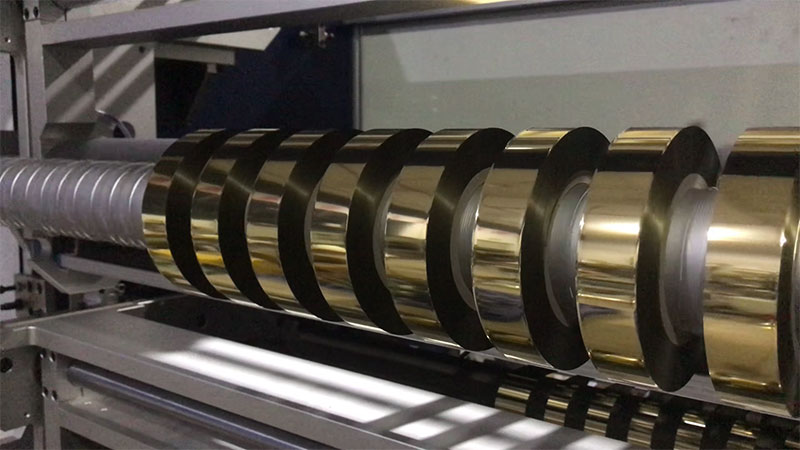
Почему образуются колючки и как предотвратить их появление
Заусенцы на фольге для горячего тиснения выглядят как нитевидные ворсинки, зубчатый узор или видимые частицы, отслаивающиеся вдоль края прорези. Поскольку фольга для горячего тиснения обычно имеет толщину 6–20 мкм и подложку из ПЭТ, даже микроскопический дефект, вызванный лезвием, приводит к непропорционально заметному дефекту.
Начните с лезвия, а не с настроек. Чаще всего виноваты затупившиеся или поврежденные лезвия. Изношенная кромка больше не режет чисто; она рвет фольгу, образуя микротрещины, которые при последующем использовании расширяются в заусенцы или полные разрывы. Осмотрите верхнее и нижнее лезвия на наличие сколов при достаточном освещении.
Перекрытие лезвий и боковой зазор должны соответствовать толщине фольги. Для фольги, используемой для горячего тиснения, вертикальное перекрытие между верхним и нижним лезвиями обычно составляет от 0,5 до 1,5 мм, при этом для более тонких материалов используется нижняя граница этого диапазона. Боковой зазор должен составлять 0,03–0,08 мм — примерно толщина одного листа бумаги формата А4. Для фольги толщиной менее 12 мкм следует стремиться к максимально жесткому допуску: достаточному для чистой резки без сжатия материала.
Биение вала лезвия — не менее важный, но часто упускаемый из виду фактор. Используйте индикатор часового типа для измерения радиального биения на кромке лезвия. Если оно превышает 0,02 мм, вал нуждается в калибровке или проверке подшипника. Вал, вращающийся ровно, но несущий лезвие со сколами, все равно будет образовывать заусенцы; оба условия необходимо исключить.
Статическое электричество усиливает все остальные причиныПластиковая пленка, используемая для горячего тиснения фольгой, быстро генерирует статическое электричество во время высокоскоростной резки. Это статическое электричество притягивает пыль и обломки фольги непосредственно к свежесрезанному краю, где они въедаются и образуют нечто, похожее на заусенец. Установите устройства для подавления статического электричества или ионизирующие воздушные форсунки непосредственно перед и после режущего инструмента и убедитесь, что сопротивление заземления станка ниже 4 Ом. Без контроля статического электричества даже идеально заточенное лезвие будет оставлять шероховатые края.
Состояние вальцов имеет большее значение, чем думает большинство операторов.Посторонние предметы, засохший клей или повреждения поверхности любого направляющего ролика создают локальные перепады давления, которые нарушают движение полотна при его попадании в зону резки. Ежедневно протирайте ролики чистой безворсовой тканью и заменяйте резиновые прижимные ролики, если на них появились затвердевшие или плоские участки.
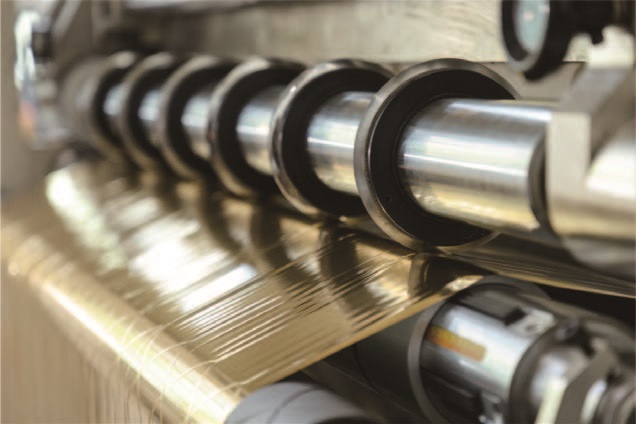
Диагностика отклонений в обмотке до того, как она станет бракованной.
Отклонение намотки — часто называемое «башенной намоткой» или «телескопическим» в тяжелых случаях — проявляется в виде неровных торцевых поверхностей, при этом отдельные полосы смещены относительно друг друга в осевом направлении. На фольге для горячей штамповки, где материал практически не обладает жесткостью на изгиб, даже незначительное колебание натяжения приводит к видимому смещению.
Сначала проверьте «глаза» системы коррекции.Фотоэлектрические или ультразвуковые датчики, отслеживающие край полотна, уязвимы для загрязнения. Пыль от фольги и частицы клея, находящиеся в воздухе, покрывают линзу датчика, из-за чего система коррекции теряет опорное положение края. Регулярно очищайте линзы датчиков, располагайте датчик посередине края фольги и установите мертвую зону приблизительно ±1 мм, чтобы предотвратить постоянные колебания корректирующего ролика.
Проверьте параллельность направляющих роликов.Если хотя бы один направляющий ролик расположен не параллельно оси намоточного вала, фольга испытывает постоянное осевое усилие и «ползет» в одну сторону. Используйте лазерный юстировщик или метод натяжки нити для проверки параллельности по всей траектории движения полотна. Допустимый допуск обычно составляет ≤0,2 мм/м, а для высокоточных операций — ≤0,05 мм/м. Также проверьте поверхности роликов на неравномерный износ или прилипшие частицы мусора, которые создают дифференциальное трение и толкают полотно в сторону с более высоким трением.
Нестабильность натяжения — это скрытая первопричина.Многие операторы многократно регулируют датчик коррекции, не обращая внимания на замкнутый контур управления натяжением, и отклонение возвращается, как только изменяется скорость линии. Для горячего тиснения фольги требуется диапазон натяжения примерно 1,5–3 Н/мм², устанавливаемый в зависимости от толщины фольги и данных поставщика. Распространены два типа отказов:
• Слишком низкое напряжение:Полоска фольги вибрирует или смещается в зоне резки, что приводит к образованию волнистых краев и неравномерной намотке.
• Слишком высокое напряжение:Фольга упруго растягивается, и когда натяжение в сердечнике обмотки ослабевает, растянутые слои неравномерно сжимаются, вызывая проскальзывание между слоями.
Простой тест на низкой скорости позволяет определить равномерность натяжения: запустите процесс со скоростью 10–20 м/мин и вручную сравните натяжение каждой прорезанной полосы. Если центральные полосы натянуты сильнее, чем краевые, необходимо отрегулировать угол выравнивающего ролика или настройку конусности.
Подставка для разматывания должна быть ровной и надежно закрепленной.Пневматический вал, пропускающий давление или неравномерно захватывающий вал, позволяет основному валу слегка смещаться во время размотки. Убедитесь, что пневматический вал удерживает давление — падение более чем на 0,05 МПа в течение пяти минут указывает на утечку. Сам основной вал должен быть центрирован на валу; смещение вала от центра вызывает боковые колебания, которые ни одна система коррекции, расположенная ниже по потоку, не может полностью устранить.
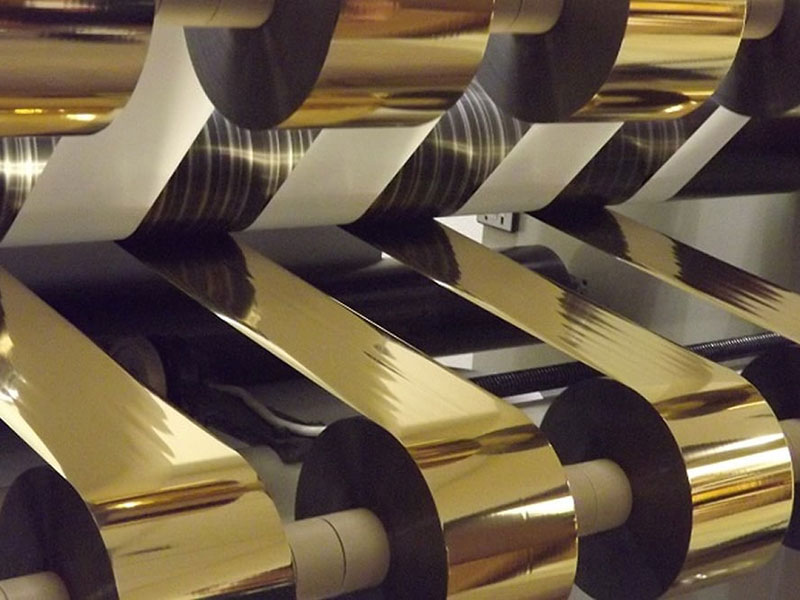
Взаимодействие между заусенцами и отклонениями
Эти две неисправности образуют замкнутый круг обратной связи, который может сбить оператора с толку, если связь не будет распознана. Заусенцы отслаивают мусор. Этот мусор оседает на направляющих роликах и линзах датчиков. Загрязненные ролики и датчики вызывают смещение полотна. Смещающееся полотно входит в режущий инструмент под углом, концентрируя усилие на одной стороне лезвия. Это неравномерное усилие ускоряет износ лезвия и приводит к образованию большего количества заусенцев.
Чтобы разорвать этот порочный круг, необходима полная последовательность проверок, а не отдельные регулировки: очистка всего пути движения полотна, проверка и корректировка состояния лезвия, проверка выравнивания направляющего ролика, стабилизация натяжения, а затем проверка корректирующей системы. Регулировка только одного элемента в этой цепочке часто приводит к улучшению, которое затем сводится на нет в течение производственной смены.
Эффективный профилактический ритм
Операторы, обеспечивающие стабильное качество резки, рассматривают техническое обслуживание как плановое мероприятие, а не как реакцию на поломку.
ЕжедневноОчистите кромки лезвий, направляющие ролики и линзы датчиков. Проверьте наличие явных сколов на лезвиях. Убедитесь в наличии давления воздуха 0,5–0,7 МПа и слейте влагоуловители.
ЕженедельноПротрите все ролики, по которым движется полотно, безводным спиртом. Проверьте работу системы натяжения, выполнив короткий цикл ускорения и замедления. Проверьте затяжку винтов держателя полотна и муфты.
ЕжемесячноОткалибруйте биение вала лезвия и параллельность роликов. Проверьте нулевую точку датчика натяжения. Проверьте работу магнитопорошковой муфты или тормоза, поскольку эти компоненты постепенно изнашиваются и вызывают смещение натяжения, которое легко можно отнести к другим причинам.
ЕжеквартальныйЗаменяйте пильные полотна по графику, основанному на количестве отрезанных линейных метров, а не на видимых неисправностях. Полотно, которое кажется пригодным при беглом осмотре, может уже производить некачественные кромки, которые в дальнейшем выйдут из строя.
Ведите учет неисправностей, настроек натяжения и номеров партий материала. Закономерности выявляются быстро — например, колебания толщины фольги у конкретного поставщика, сезонные изменения влажности, ухудшающие статическое электричество, или настройки натяжения, которые выходят из строя только при заказе узких листов.
Когда следует обращаться за помощью
Большинство проблем с заусенцами и отклонениями решаются с помощью описанных выше механических корректировок и регулировки натяжения. Если проблема сохраняется после проверки замены лезвия, выравнивания роликов, калибровки натяжения и устранения статического электричества, причина может заключаться в более серьезных механических неисправностях: износе подшипников вала режущего инструмента, изгибе направляющего ролика или чрезмерном люфте привода коррекции. В таких случаях требуется обслуживание производителем, а не регулировка в полевых условиях.
Наиболее надежный путь к стабильному качеству — рассматривать продольно-резательный станок как интегрированную систему. Лезвие, идеально режещее на станке с неправильной настройкой, все равно будет оставлять заусенцы. Система коррекции, безупречно работающая при нестабильном натяжении, все равно будет производить намотку в виде башни. Если последовательно устранить основные проблемы, качество кромки и равномерность намотки улучшатся сами собой.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Станок для горячей штамповки и продольной резки фольги
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






