Фольга для горячего тиснения — это высококачественный декоративный материал, и процесс нарезки находится на критическом стыке между закупкой мастер-рулона и выходом готовой продукции при последующем тиснении. Некачественно нарезанный рулон — будь то из-за заусенцев, отклонения кромок или неравномерного натяжения — может привести к «разлетающейся золоте», обрыву фольги и остановке всей производственной линии во время высокоскоростного тиснения. Для зарубежных производителей, типографий и упаковочных предприятий, закупающих оборудование для нарезки фольги для горячего тиснения, решение зависит от гораздо большего, чем заявленная скорость или цена. В этой статье рассматриваются технические критерии, которые фактически определяют качество нарезки, закономерности дефектов, выявляющие слабые места оборудования, и критерии оценки поставщика, которые защитят ваши инвестиции.

Почему качество продольной резки определяет выход годной продукции при штамповке
Промышленная поговорка «три части штамповки, семь частей резки» отражает реальность, о которой многие покупатели узнают только после установки. Толщина фольги для горячей штамповки обычно составляет от 4 до 30 мкм и состоит из ПЭТ-основы, разделительного слоя, тонирующего слоя, алюминированного слоя и клеевого слоя. При такой толщине материал чрезвычайно чувствителен к колебаниям натяжения и контакту с лезвием.
Когда при резке образуются заусенцы или металлическая пыль, эти дефекты распространяются дальше по технологической цепочке. Во время высокоскоростной горячей штамповки заусенцы могут вызывать неполный перенос материала, а фольговая пыль загрязняет штамповочную матрицу и приводит к незапланированным остановкам очистки. Отклонение кромки — когда валок для резки имеет профиль «башни» или «колокола» — приводит к смещению в автоматических системах подачи, расходу материала и снижению точности совмещения. Для предприятий, занимающихся производством элитной упаковки, этикеток для табачных изделий или защитных голограмм, где допуски по ширине должны составлять ±0,1 мм, станок для резки становится критически важным элементом, обеспечивающим высокую производительность, а не второстепенным оборудованием.

Ключевые параметры, отличающие работоспособные машины от ненадежных.
Точность продольной резки и качество кромок.
Статические показатели точности брошюр мало что значат без динамической проверки. Продольно-резательный станок с допуском ±0,1 мм должен сохранять этот допуск во время ускорения, замедления и смены рулонов. Наиболее важны два механических параметра: радиальное биение вала лезвия, которое должно контролироваться в пределах 0,02 мм, и отклик направляющей полотна, где ультразвуковые датчики превосходят фотоэлектрические на отражающих или голографических пленках.
Для качества кромки решающее значение имеет сам метод резки. Роторная резка — при которой верхнее и нижнее круглые лезвия перекрываются и вращаются, как ножницы, — остается стандартом для горячей штамповки фольги. Альтернативный метод, резка плоскими лезвиями с раздавливанием, как правило, оставляет следы сжатия и ускоряет образование сколов при резке слоев алюминия, что делает его подходящим только для более толстой фольги или очень небольших пробных партий. При выборе системы роторной резки убедитесь, что боковой зазор между лезвиями составляет примерно 5–10% от толщины фольги, обычно 0,02–0,05 мм, и что материал лезвий — карбид или алмазное покрытие, а не обычная углеродистая сталь.
Контроль натяжения: не подлежащий обсуждению параметр.
Пленка из ПЭТ толщиной 12 мкм тоньше человеческого волоса. Небольшое избыточное натяжение растягивает ее; недостаточное натяжение приводит к образованию складок и боковому смещению. Системы торможения с разомкнутым контуром или магнитопорошковым тормозом реагируют слишком медленно при изменении скорости, в результате чего рулоны получаются плотными внутри и рыхлыми снаружи. В отличие от них, сервоприводное управление натяжением с замкнутым контуром регулирует натяжение в реальном времени с миллисекундным откликом, поддерживая колебания натяжения в пределах ±0,5 Н в хорошо спроектированных системах.
Не менее важна функция регулировки натяжения при конусной намотке. По мере увеличения диаметра перемотки постоянное натяжение сжимает внутренние слои, что увеличивает риск переноса клея или засорения. Функция регулировки натяжения при конусной намотке снижает натяжение в соответствии с заданной кривой — обычно на 15–25% — поэтому готовый рулон остается равномерно намотанным от сердечника до поверхности. Данные, приведенные производителями оборудования, показывают, что эта единственная функция может снизить количество брака из-за смещения кромок на 40–60%. Для многополосной узкой продольной резки вал скольжения с независимой регулировкой положения станции предотвращает намотку отдельных полос с разным натяжением из-за незначительных колебаний толщины.
Скоростные характеристики и реалии мелкосерийного производства
В технических характеристиках часто указываются номинальные скорости 300–500 м/мин, но решающее значение имеет стабильная рабочая скорость в производственных условиях. Высокоскоростная работа требует значительно большей жесткости, реакции на натяжение и точности направляющих полотна; машина, работающая за пределами своих стабильных параметров, будет часто простаивать и приводить к браку. Для предприятий, работающих в условиях рынка 2026 года, где объемы заказов увеличились, а размеры партий сократились до сотен или даже десятков метров, скорость переналадки должна иметь такой же вес, как и максимальная производительность. Если изменение спецификации требует более получаса простоя, мелкосерийные заказы не смогут приносить прибыль независимо от скорости работы машины.

Характерные признаки неисправностей, указывающие на слабые места оборудования.
Три наиболее распространенных дефекта при резке — образование заусенцев, отклонение кромки и обрыв фольги — не случайны. Они следуют предсказуемым цепочкам, которые напрямую указывают на недостатки конструкции или технического обслуживания.
БеррсЧаще всего причина кроется в состоянии лезвия: изношенные или сколотые кромки скорее рвут, чем режут, создавая нитевидные дефекты. Но нестабильность натяжения, накопление статического электричества и загрязнение роликов также вносят свой вклад. При горячей штамповке фольга легко генерирует статическое электричество во время высокоскоростного трения; без заземленных антистатических элементов или ионизированных воздушных форсунок, расположенных до и после режущего инструмента, порошок фольги прилипает к кромкам и образует то, что операторы видят как заусенцы.
Отклонение краяКак правило, проверка начинается с датчика направляющей полотна. Пыль или фрагменты фольги на ультразвуковом или фотоэлектрическом датчике вызывают «слепоту», и система коррекции теряет опорное значение. Параллельность направляющих роликов (допуск должен быть ≤0,2 мм/м) и осевой зазор вала ножа (≤0,03 мм) являются вторичными механическими проверками. Если резак отклоняется от нормы только после нескольких часов работы, это говорит о том, что его система датчиков и коррекции не герметична и не защищена от воздействия рабочей среды.
Разрыв фольгиЗдесь действует другая логика. Затупившееся лезвие больше не режет, а рвет, образуя микротрещины на кромке, которые распространяются под напряжением до тех пор, пока не разорвется полотно. Перекрытие между верхним и нижним лезвиями, обычно 0,05–0,1 мм, должно поддерживаться; как чрезмерное, так и недостаточное давление ускоряют поломку. Подшипники направляющих роликов, которые заедают, или поверхности роликов с налипанием клея создают локальные пики напряжения, которые рвут тонкую фольгу.
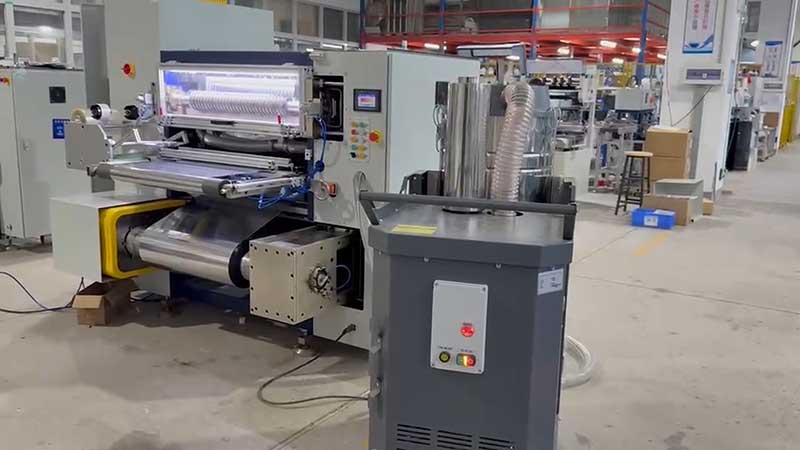
Оценка поставщиков, выходящая за рамки технических условий.
Станок для горячей штамповки фольги — это не товар массового производства. Одни и те же номинальные параметры могут означать совершенно разное качество сборки, и знание поставщиком особенностей применения зачастую имеет такое же значение, как и сам станок.
Требовать проведения материального испытания. Принесите самую тонкую и чувствительную фольгу — лазерную фольгу или голографическую, если вы ее используете — на предприятие поставщика или запросите видеопробу с вашим материалом. Измерьте отклонение ширины штангенциркулем в нескольких точках на непрерывном участке длиной не менее 500 метров и осмотрите торцы с помощью увеличительного стекла на наличие заусенцев и выравнивание слоев. Статические показатели «точности» из брошюры не выдерживают проверки на реальном материале.
Проверьте конструкцию натяжного устройства.Уточните, использует ли система сервоуправление с замкнутым контуром или с разомкнутым. Запросите диапазон регулировки натяжения конуса и подтвердите, что отдельные станции перемотки на скользящем валу регулируются независимо. Поставщик, который не может объяснить эти детали с точки зрения применения, скорее всего, занимается сборкой, а не проектированием.
Оцените реальное положение дел с обслуживанием и запасными частями.Лезвия, направляющие ролики и датчики натяжения являются расходными материалами или изнашивающимися деталями. Уточните сроки поставки сменных лезвий, наличие их на складе поставщика в вашем регионе, а также доступность технической документации и удаленной поддержки на вашем языке. Для покупателей в Юго-Восточной Азии, на Ближнем Востоке или в Латинской Америке наличие местной сервисной службы или оперативное реагирование регионального партнера может означать разницу между одним днем простоя и месяцем ожидания.
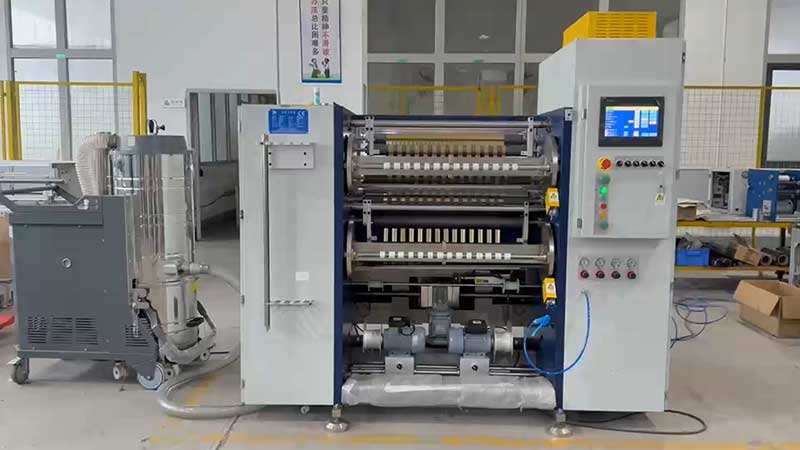
Подбор оборудования в соответствии с вашими производственными условиями
Прежде чем запрашивать коммерческие предложения, уточните три внутренних параметра, которые позволят быстро сузить круг кандидатов.
Смесь материаловОбычная золотая фольга, фольга, полученная лазерным методом, и пигментная фольга ведут себя по-разному в зоне резки. Лазерная и голографическая фольга имеет металлизированную или решетчатую структуру, которую микровибрации могут поцарапать; для ее функциональных слоев требуются более твердые лезвия и направляющие ролики с обработанной поверхностью. Если в вашем ассортименте продукции присутствуют эти чувствительные материалы, отдавайте приоритет станкам, имеющим подтвержденный опыт работы в этом сегменте.
Ширина и профиль партии.Ширина основных рулонов обычно составляет от 400 до 1400 мм, а ширина готовых нарезанных полос может уменьшаться до 20 мм для этикеток на сигареты или алкогольные напитки. Если ваши заказы, как правило, выполняются на меньших ширинах и небольшими партиями, эргономика переналадки и стабильность на низких скоростях имеют большее значение, чем максимальная скорость 400 м/мин, которую вы редко сможете достичь.
Автоматизация на последующих этапах производстваБудет ли продольный валок подавать материал на ручные штамповочные прессы или на высокоскоростные автоматические линии с жесткими окнами совмещения? Последние требуют более жестких допусков по ширине, более чистых кромок и более равномерной плотности намотки. Сообщите об этом поставщику; станок, сконфигурированный для продольной резки общего назначения, может потребовать модернизации натяжных и направляющих секций для соответствия требованиям автоматической подачи.
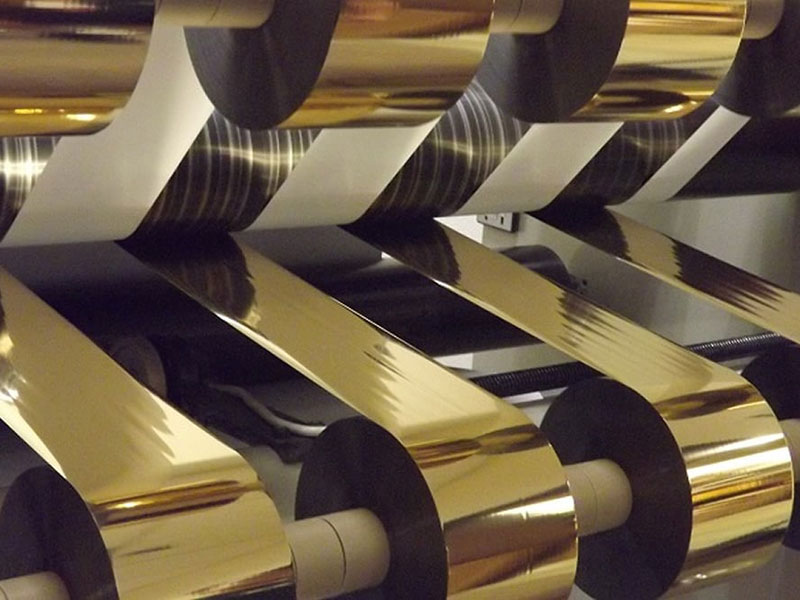
Заключение
Выбор станка для горячей штамповки фольги — это вопрос соответствия механической точности чувствительности материала. Важные параметры — замкнутый контур натяжения, геометрия вращательных ножниц, динамический допуск по ширине и скорость переналадки — не являются определяющими при оценке дешевых предложений. Для зарубежных покупателей наиболее надежный путь — это тестирование на собственном материале, тщательная проверка натяжения и конструкции направляющих, а не принятие заявленных скоростей, и оценка региональных возможностей поддержки поставщика с той же тщательностью, что и технические характеристики станка. Станок, обеспечивающий стабильность натяжения ±0,1 мм и ±0,5 Н в течение всей смены, многократно окупит свою стоимость за счет сокращения отходов фольги и бесперебойной штамповки.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Станок для горячей штамповки и продольной резки фольги
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






