Машина для резки фольги при горячей штамповке долгое время находилась в несколько неловком положении: она является незаменимым подготовительным этапом в процессе горячей штамповки, но редко становится предметом технических дискуссий. Долгое время ожидания отрасли от машин для резки оставались на уровне «ровной резки и аккуратной прокатки». Однако, по мере приближения толщины фольги к физическим пределам, фрагментация заказов становится нормой, а давление на стоимость материалов продолжает расти, техническое содержание процесса резки пересматривается. Машины для резки перестали быть просто «вспомогательной функцией» на линии горячей штамповки; они становятся ключевым звеном, определяющим эффективность использования материала и стабильность качества.
В ближайшие годы траектория развития машин для горячей штамповки и резки фольги будет явно указывать в трех направлениях:Показатели точности переместятся с макроуровня на микроуровень, логика управления сместится от опыта к алгоритмам, а роль оборудования перейдет от изолированных узлов к отдельным системам.

Точность: жесткий пороговый уровень от «уровня шелка» до «уровня микрона».
Толщина фольги для горячего тиснения обычно составляет от 4 до 30 мкм, с базовым слоем из ПЭТ, а поверхность покрыта разделительным слоем, тонирующим слоем, слоем алюминиевого покрытия и клеевым слоем. Эта многослойная композитная структура чрезвычайно чувствительна к механическим напряжениям: даже небольшое увеличение натяжения приводит к растяжению и деформации подложки, а покрытие растрескивалось; небольшое уменьшение натяжения — к неплотному прокату и неровным краям. Традиционное оборудование для резки допускает погрешность ± 0,5 мм, что едва справляется с обычными сценариями горячего тиснения упаковки. Однако для заказов с высокой добавленной стоимостью, таких как горячее тиснение с голографическим позиционированием и горячее тиснение тонких линий, отклонения в 0,1 мм достаточно, чтобы микрорисунки, защищающие от подделок, стали размытыми и неполными.
Основной стандарт 2026 года уже позволил добиться точности резки в пределах ±0,03 мм, а некоторые высококачественные станки достигают точности от ±0,01 до ±0,02 мм. За этим скачком стоит эволюция полностью замкнутой системы сервоуправления натяжением, твердосплавных круглых фрез и высокопрочных валов инструмента. Биение лезвия контролируется в пределах 0,005 мм, гладкость реза достигает Ra≤0,4 мкм, методы резки действительно переходят от «разрыва» к «срезу», а заусенцы и пыль устраняются на физическом уровне. Для областей, где точность тиснения фольгой является практически обязательной, таких как сигаретные пачки, этикетки для алкогольных напитков и косметическая упаковка, резка на микронном уровне переходит из разряда «бонусов» в разряд «требований».

Алгоритм: Когда машина для продольной резки начинает «думать»
Повышение точности решает проблему «качественной резки», а алгоритмы определяют «рентабельность резки». Фольга для горячего тиснения — типичный материал с высокой добавленной стоимостью; каждый процентный пункт сокращения отходов материала соответствует реальной экономии затрат.
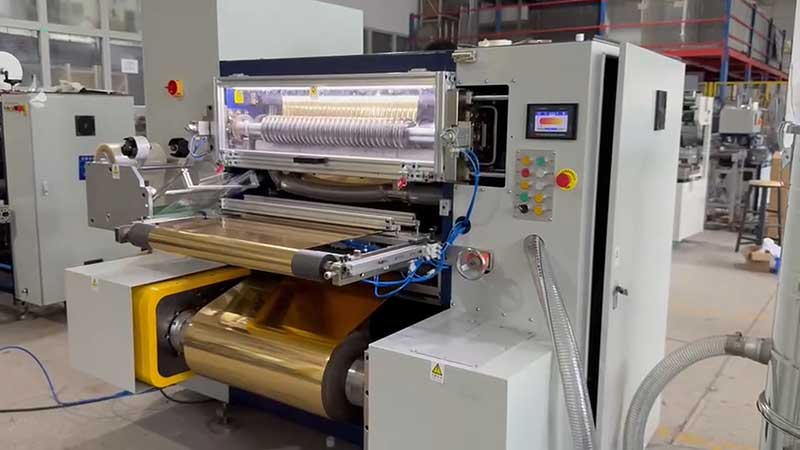
Традиционная компоновка инструмента опирается на опыт квалифицированных мастеров, часто оставляя большой запас прочности для обеспечения качества готовой продукции, при этом коэффициент использования материала колеблется от 85% до 90%. Внедрение алгоритмов компоновки инструмента на основе искусственного интеллекта меняет эту ситуацию: система автоматически определяет оптимальную комбинацию для продольной резки, исходя из ширины основного валка и требований заказа. На примере исходного валка шириной 1500 мм алгоритм может создать схему «10 мм × 100 полос + 5 мм × 100 полос», оставляя всего 2 мм кромочного материала, при этом коэффициент использования материала возрастает до более чем 98%. При этом система машинного зрения обнаруживает царапины, пузырьки и неровности покрытия на поверхности фольги с точностью более 99,5%, активно избегая дефектных участков во время продольной резки, чтобы предотвратить попадание дефектов в готовый вал. Интеграция предотвращения дефектов, оптимизации компоновки инструмента и прогнозируемого технического обслуживания позволяет средним предприятиям по переработке материалов экономить более 750 000 юаней в год на материальных затратах.
Более глубокие изменения происходят на уровне архитектуры управления. Традиционное ПИД-регулирование натяжения имеет задержку в ответ на высокоскоростную работу со скоростью 500 м/мин, что затрудняет соблюдение чувствительных характеристик фольги для горячей штамповки. Технология граничных вычислений переносит вычислительную мощность на сторону устройства, в сочетании с двигателем с прямым приводом и архитектурой управления «прямая связь + двойной замкнутый контур», что сокращает задержку между инструкциями по регулировке натяжения и выходным крутящим моментом до 5 мс, стабилизируя колебания натяжения в пределах ±0,5%. Это означает, что станки для продольной резки больше не являются машинами, пассивно выполняющими команды резки, а стали интеллектуальными устройствами с возможностями восприятия в реальном времени и динамического принятия решений.
Гибкость: фрагментированные заказы, движущие революцией перемен.
Структура спроса на фольгу для горячего тиснения претерпевает значительные изменения. Традиционные крупные заказы на сигаретные пачки и этикетки для алкогольных напитков по-прежнему существуют, но горячее тиснение микротекста на элитной упаковке, короткое тиснение на товарах ограниченного выпуска и мелкосерийная персонализация этикеток приводят к увеличению объемов заказов с нескольких до десятков, а длина отдельных партий резко сокращается с десятков тысяч до сотен или даже десятков метров.
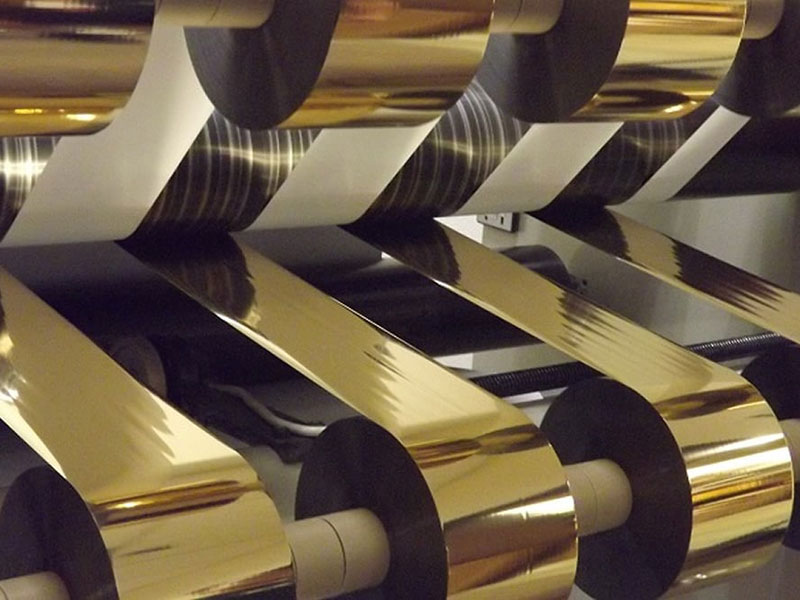
Это предъявляет практически все требования к скорости смены заказов на станке для продольной резки. Если каждое изменение спецификации требует получаса простоя для отладки, то прибыль от мелкосерийных заказов будет полностью потеряна. Система автоматического позиционирования инструмента использует серводвигатели для привода держателя инструмента, что позволяет сократить время смены заказа до менее чем 5 минут, избегая при этом ручной корректировки. Управление формулами параметров производства позволяет операторам предварительно устанавливать и одним щелчком мыши задавать параметры натяжения, скорости и сжатия ножа для фольги из различных материалов, ширины и толщины, превращая опыт настройки станка из «мышечной памяти мастера» в воспроизводимые и передаваемые цифровые активы. Гибкость перестала быть просто бонусом, а стала фундаментальным навыком для выживания оборудования на фрагментированном рынке.
Взаимосвязь: Станки для продольной резки больше не являются информационными хранилищами.
В контексте «умных» заводов роль станков для продольной резки претерпевает изменения. В прошлом это было изолированное технологическое устройство, данные о производстве регистрировались вручную, а состояние оборудования определялось путем проверок. В будущем же станок должен стать активным узлом в потоке данных производственной линии.
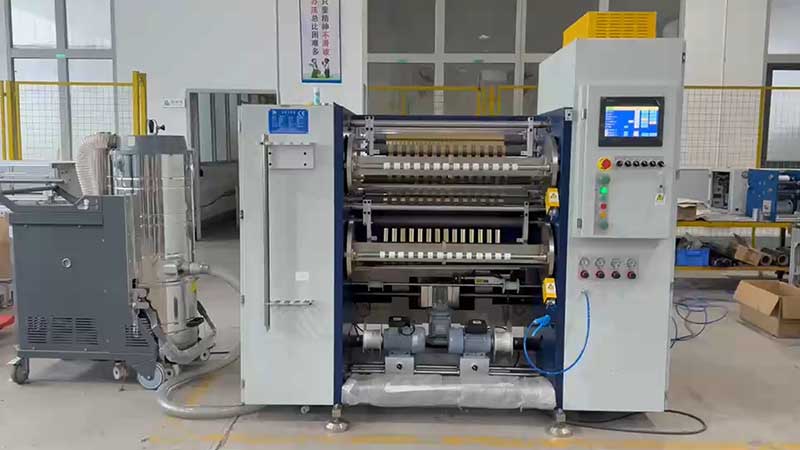
Устройства, поддерживающие протоколы OPC UA или MQTT, могут в режиме реального времени загружать данные о ходе производства, записи аварийных сигналов и данные о потреблении энергии в системы MES или ERP. Система прогнозирующего технического обслуживания непрерывно отслеживает износ инструмента и состояние подшипников с помощью датчиков вибрации, тока и температуры, отправляя напоминания о техническом обслуживании до возникновения неисправностей, чтобы предотвратить незапланированные простои. Для предприятий, занимающихся горячей штамповкой, это означает, что процесс резки может быть согласован с фактическим потреблением ресурсов последующих станков горячей штамповки, что сокращает запасы промежуточных материалов; это также означает, что можно отслеживать полную историю обработки каждого рулона готовой фольги, обеспечивая данные для анализа аномалий качества. Станки для резки перешли от роли «завершающего этапа выполнения» к роли «источника данных», значительно расширив границы их ценности.
Заключение
Эволюция машин для горячей штамповки и продольной резки фольги отражает общую закономерность во всей области прецизионной обработки: когда стоимость материалов достаточно высока, требования к точности достаточно строги, а структура заказов достаточно фрагментирована, любой процесс, ранее считавшийся «вспомогательным звеном», будет выдвинут на передний план технологических усовершенствований. Микронная точность решает вопрос качества, алгоритмы искусственного интеллекта и периферийные вычисления позволяют снизить издержки, а гибкая смена заказов и межсетевое взаимодействие обеспечивают адаптивность к рынку.
В будущем единственным преимуществом станков для продольной резки будет не «более высокая скорость». Действительно важно, сможет ли он поддерживать колебания натяжения в пределах ±0,5% при скорости 500 м/мин, сможет ли он сократить время простоя при смене заказов до времени, необходимого для того, чтобы выпить чашку кофе, и сможет ли он точно отслеживать направление каждого миллиметра перед резкой основного рулона.Точная резка – залог успеха; грамотный расчет – залог успеха.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Станок для горячей штамповки и продольной резки фольги
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






