Один станок для продольной резки может обрабатывать все три материала — но только если вы перестанете рассматривать «пленку» как единую спецификацию.
Большинство покупателей, выбирающих машину для нарезки полиэтиленовой пленки, начинают с простого вопроса: «Может ли эта машина работать с БОПП, ПЭ и ламинированной пленкой?» Честный ответ — да, часто может. Но более важный вопрос заключается в том, настроена ли машина для качественной работы с каждым из этих материалов без компромиссов, которые проявляются в виде складок, скручивания, расслоения или непостоянной твердости рулона через три смены производства.
Пленки BOPP, PE и ламинированные пленки ведут себя совершенно по-разному на линии резки. BOPP жесткая и склонна к статическому электричеству. PE растягивается перед резкой. Ламинированные пленки обладают внутренней прочностью сцепления, которую может разрушить неосторожное лезвие или профиль намотки. Машина, рассчитанная на один образец BOPP, технически может принимать рулон эластичного PE или толстый ламинат PET/PE, но «принятие» рулона и производство товарного готового рулона — это две разные вещи.
Вот что именно меняется при переходе между этими тремя семействами подложек, и что нужно указать в настройках вашего оборудования, чтобы избежать дорогостоящих обходных решений в дальнейшем.
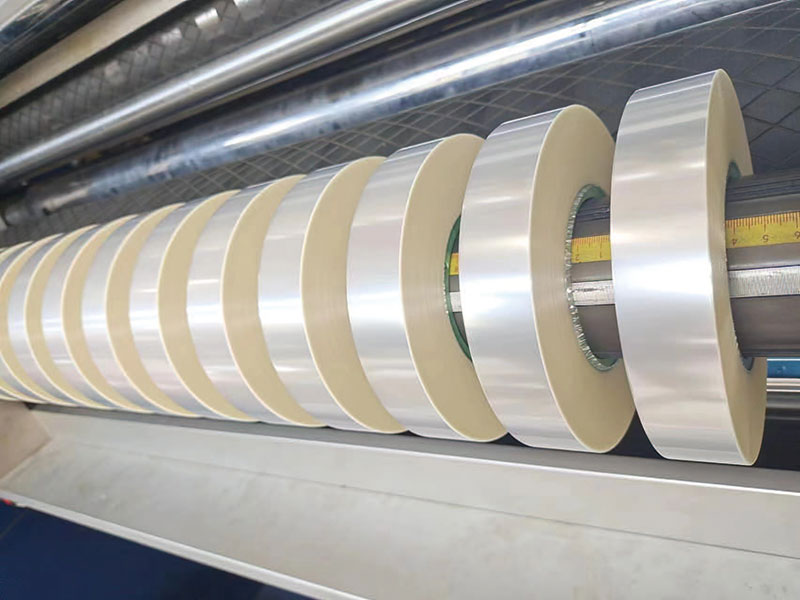
BOPP: Жесткий, статичный и не прощающий ошибок при наведении полотна.
БОПП (двуосноориентированный полипропилен) — это основной материал для гибкой упаковки: обертки для закусок, лицевая сторона этикеток и пленка для обертывания. Он обладает стабильностью размеров, оптической прозрачностью и прекрасно подходит для печати. Однако на линии резки эти достоинства предъявляют определенные требования.
Поскольку БОПП-пленка жесткая, она не драпируется и не принимает форму роликов так, как это делает полиэтилен. Направление полотна должно быть точным; несколько миллиметров бокового смещения, которое поглощает полотно из полиэтилена, превращаются в жесткую складку или неровный край разреза на БОПП-пленке. Качество края имеет большее значение, чем многие производители изначально предполагают, потому что жесткость БОПП-пленки означает, что любые заусенцы или пыль, образующиеся на линии разреза, могут перемещаться в последующие процессы печати или ламинирования, а не задерживаться в мягком пленочном слое.
Статическое электричество — ещё одна проблема, связанная с БОПП. То же самое поверхностное сопротивление, которое делает БОПП хорошей подложкой для печати, при высоких скоростях линии притягивает пыль и мелкие частицы. Активное устранение статического электричества — ионизирующие пластины, расположенные до и после ножей для резки, — обязательно для БОПП, если важна чистота кромок. Пассивные щетки помогают, но их эффективность снижается при скорости линии выше 200 м/мин.
Примечание по настройке BOPPВ первую очередь следует использовать надежную направляющую для полотна (EPC или LPC) и активный статический контроль. Для тонкой БОПП-пленки часто достаточно лезвия бритвы, но важна свежесть лезвия; тупое лезвие на жесткой БОПП-пленке образует пыль и неровные края, а не обеспечивает чистое скольжение.
ФЭ: Низкое напряжение, высокое терпение
Полиэтилен во всех отношениях представляет собой противоположную проблему. Там, где БОПП жесткий, ПЭ растяжимый. Там, где БОПП сохраняет свои размеры, ПЭ растягивается под натяжением и пытается вернуться в исходное состояние после снятия натяжения — свойство, которое становится недостатком при нарезке и перемотке.
Главное правило при резке полиэтилена — низкое, стабильное натяжение. Слишком большое натяжение при размотке приводит к сужению полотна: оно сужается между размотчиком и станцией резки, что искажает ширину разреза и приводит к изменению ширины обрезки по краям от метра к метру. Слишком большое натяжение при перемотке приводит к тому, что намотанный рулон продолжает растягиваться после резки, и когда это натяжение ослабевает, рулон сжимается или приобретает мягкие, мешковатые края.
Проблема телескопического натяжения полиэтиленовых рулонов редко бывает загадкой. Обычно виновниками являются чрезмерное или нестабильное натяжение, неправильное выравнивание полотна, застревание воздуха между слоями и неправильная жесткость намотки. Машина с узким диапазоном натяжения, настроенная для БОПП или ПЭТ, будет испытывать здесь трудности. Для полиэтилена требуется возможность работы в нижнем диапазоне натяжения — часто в диапазоне 0,5–2,0 PLI в зависимости от толщины и добавок — с регулированием натяжения по конусу, которое снижает давление по мере намотки рулона.
Примечание по настройке для PEПроверьте не только максимальное, но и минимальное натяжение, которое может выдержать машина. В данном случае более ценным будет использование натяжного ролика или системы обратной связи с датчиком нагрузки с широким диапазоном регулировки натяжения, чем высокоскоростной привод. Дифференциальные валы на перемоточном устройстве могут помочь компенсировать колебания толщины полотна, которые у полиэтилена, как правило, более выражены, чем у БОПП.
Ламинированная пленка: где связующее вещество — это результат.
Ламинированные пленки — ПЭТ/ПЭ, БОПП/КПФ, металлизированные структуры, ламинаты, содержащие фольгу — являются примерами, где ошибки при резке становятся неисправимыми. Вся ценность ламината заключается в целостности соединения между слоями. Процесс резки, при котором эти слои разрезаются с разной скоростью или который генерирует достаточно тепла или механического напряжения для ослабления клеевого соединения, приводит к получению рулонов, которые могут выглядеть приемлемо снаружи, но не выдерживают критики на линии по формованию пакетов у заказчика.
Именно поэтому выбор лезвий для ламинатов меняется. Одно лезвие бритвы, проходящее через многослойную структуру, как правило, разрезает слои последовательно, а не одновременно, что может привести к расслоению по линии разреза — особенно в ламинатах, содержащих фольгу или металлизированных материалах, где слои имеют очень разные механические свойства. Круговая резка, при которой верхнее лезвие перекрывает нижнее, как ножницы, прикладывает сдвиговое усилие ко всем слоям одновременно и, как правило, является более безопасным вариантом для ламинатов.
Контроль намотки имеет не меньшее значение. Ламинаты могут скручиваться или деформироваться, если составляющие их слои по-разному реагируют на натяжение и расслабление. Если один слой обладает большей «памятью», чем другой — полиэтилен, как известно, «материал с памятью», как выразился один поставщик пленки, — готовый рулон может начать деформироваться или создавать проблемы с образованием складок через несколько дней после разрезания. Стабильное, предпочтительно контролируемое по конусу натяжение намотки в сочетании с рулоном, обеспечивающим постоянное давление в зоне зазора, защищает как склейку, так и профиль рулона.
Примечание по конфигурации ламинатовВ качестве основного метода резки следует указать резку с помощью ножниц, с возможностью точной регулировки перекрытия лезвий. Для тяжелых ламинатов или конструкций, содержащих фольгу, следует учитывать геометрию лезвий, учитывающую абразивные металлизированные слои; стандартные стальные лезвия быстрее изнашиваются на таких материалах. Регулировка натяжения при перемотке должна обеспечивать профиль конусности, соответствующий жесткости ламината, а не плоскую кривую натяжения, унаследованную от рецептуры БОПП.
Главный вопрос: одна машина или две?
Для большинства предприятий, занимающихся переработкой материалов, практичным решением является то, что одна хорошо спроектированная машина для продольной резки может обрабатывать БОПП, ПЭ и распространенные ламинаты — при условии, что машина была приобретена с полным набором материалов, а не только с одним образцом. При обсуждении технических характеристик следует указать минимальную и максимальную толщину каждого материала, наличие металлизированной или покрытой пленки, а также ожидаемые диаметры готовых рулонов и ширину разреза.
Нельзя покупать станок, настроенный под один тип материала, и ожидать, что он будет обрабатывать другие материалы с тем же качеством и скоростью без доработок. Диапазон натяжения, который обеспечивает отличную работу БОПП, будет растягивать ПЭ. Лезвие, чисто обрезающее тонкий ПЭ, будет расслаивать фольгированный ламинат. Статический контроль, достаточный для низкоскоростной обработки ПЭ, покроет БОПП пылью.
Попросите поставщика продемонстрировать работу машины на реальном диапазоне материалов, а не на типовом образце. Машина для продольной резки, которая производит чистый рулон без дефектов из каждого из ваших материалов на необходимых вам скоростях, — это машина, сконфигурированная с учетом этих материалов. В противном случае, машина может принимать пленку, но не производить рулон.
Готовы проверить соответствие вашего ассортимента материалов техническим характеристикам оборудования?Отправьте нам список материалов, из которых изготовлен рулон — толщину, структуру и требования к готовому рулону, — и мы подтвердим конфигурацию натяжения, резки и намотки, которая без компромиссов учитывает все три параметра.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


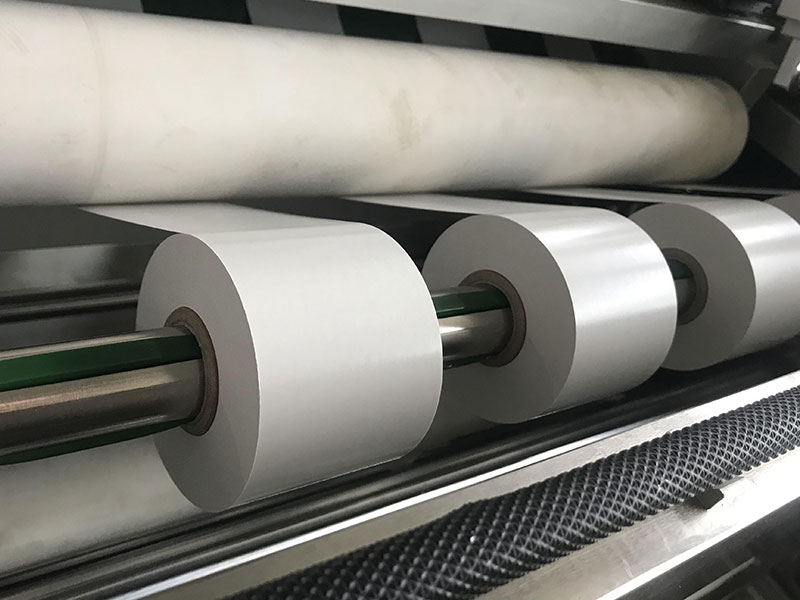
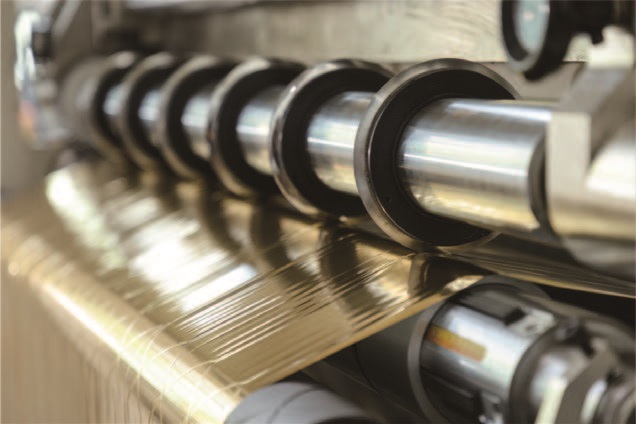
 Машина для резки ленты
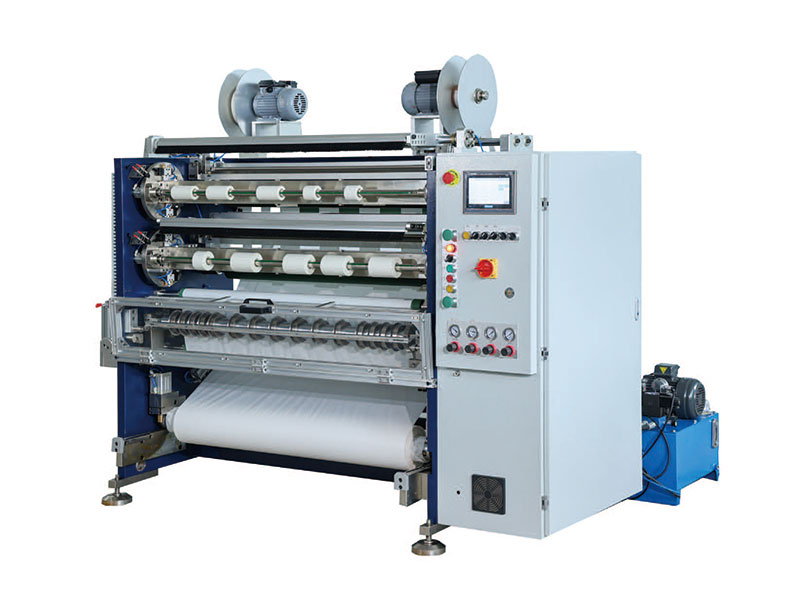 Машина для резки ленты
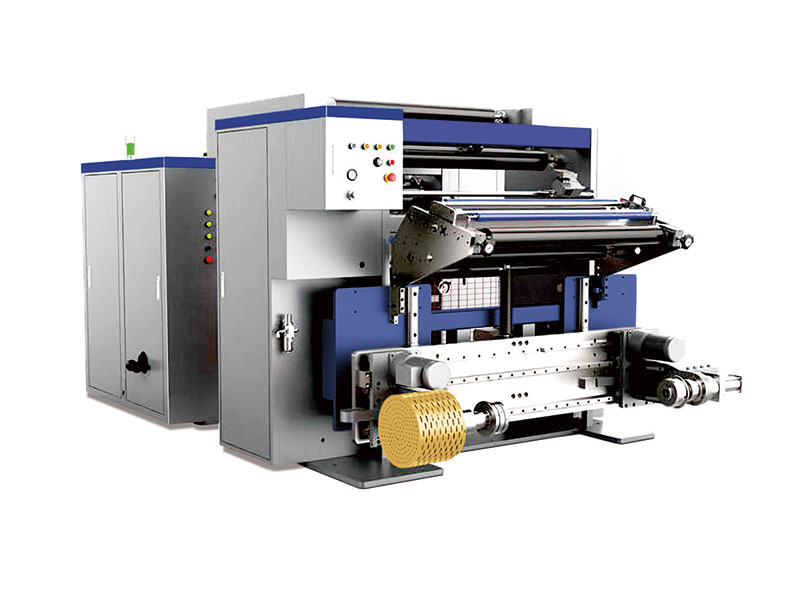 Высокоскоростная машина для продольной резки
 Машина для резки штрих-кодовой ленты
 Односторонняя резка клея
 Машина для резки двухстороннего клея
 Емкость для резки пленки
 Автоматический резак для рулонов фольги






