В общей концепции упаковки и полиграфии горячее тиснение часто является завершающим штрихом, придающим продукции «визуальную премиальность». Однако мало кто обращает внимание на то, насколько этот металлический блеск изысканный или грубый, — не на сам станок для горячего тиснения, а на предварительный этап — резку фольги для горячего тиснения. Фольга для горячего тиснения имеет толщину всего от нескольких до двадцати микрон, с хрупким покрытием, которое легко растягивается и мнется, что делает обычное оборудование для резки пленки непригодным. В последние годы, по мере того как упаковочная индустрия переходит к высокотехнологичным и гибким разработкам, станки для резки фольги для горячего тиснения были модернизированы из вспомогательного оборудования в ключевые контрольные точки для качества и стоимости. Следующие три примера применения демонстрируют революцию в повышении эффективности, которая в настоящее время происходит в этой области.
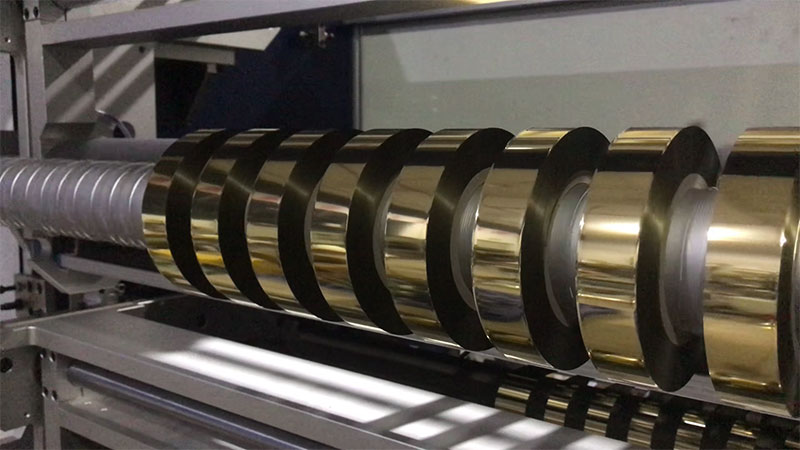
Пример 1: Компании, занимающиеся упаковкой и полиграфией, демонстрируют стремительные прорывы в сокращении отходов.
В сфере печати на упаковке контроль затрат на горячее тиснение фольгой долгое время оставался сложной задачей для руководителей. Традиционное оборудование для резки сталкивается с двумя основными проблемами: высоким процентом брака по краям и ограниченной скоростью работы. Ведущий производитель фольги для горячего тиснения представил ценный отчет благодаря систематическим инновациям в оборудовании: доля отходов при резке снизилась с 8% до 5,6%, что составляет уменьшение на 30%; скорость резки увеличилась со 120 метров в минуту до 180 метров в минуту, что составляет увеличение на 50%.
В основе этого сдвига лежит переосмысление понятия «точность». Традиционные механические датчики наклона кромки легко подвержены влиянию отражения фольги или колебаний натяжения, что приводит к смещению кромки и вынуждает операторов оставлять запас прочности в 3 мм. Инновационное решение использует двойную систему машинного зрения на основе ПЗС-матриц и лазерные дальномерные модули для обнаружения отклонений на уровне микрон на кромке фольговой полосы в режиме реального времени и синхронизируется с сервоприводными корректирующими роликами для динамической коррекции, уменьшая припуск на кромку до 2 миллиметров без резерва прочности. В то же время интеллектуальное программное обеспечение для компоновки инструмента автоматически рассчитывает комбинацию положений инструмента с «минимальным отходом кромки» для заказов узких полос различной спецификации, увеличивая средний коэффициент использования материала для заказов различной спецификации на 4,2 процентных пункта.
Увеличение скорости зависит от фундаментальной замены приводной системы. Синхронный двигатель с прямым приводом и постоянными магнитами в сочетании с направляющими роликами из углеродного волокна снижает инерцию на 40%. В сочетании с двухпозиционными устройствами размотки и автоматической вакуумной адсорбционной склейки фольги время смены катушки сокращается с 4 минут до 30 секунд, а общая эффективная скорость работы увеличивается более чем на 55%. Компания инвестировала около 70 000 долларов в модернизацию, при этом только экономия на отходах приносит годовой доход в размере 5 000 долларов, а срок окупаемости инвестиций составляет около 9 месяцев. Урок из этого случая заключается в том, что срок окупаемости инвестиций в технологическую трансформацию на этапе продольной резки часто оказывается короче, чем ожидалось.
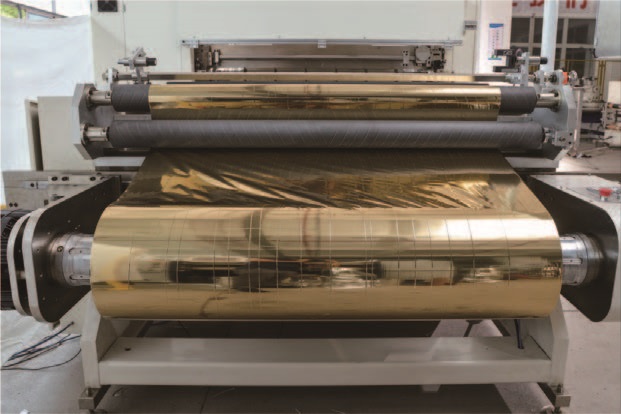
Пример 2: «Проблема коэффициента выхода годной продукции» у поставщиков материалов для горячей штамповки в Вэньчжоу.
Если в предыдущем случае основное внимание уделялось эффективности и стоимости, то практика компании по производству материалов для горячего тиснения из Вэньчжоу указывает на качество как на главный критерий. Компания поставляет фольгу для горячего тиснения клиентам из сферы упаковки и печати, предлагая широкий ассортимент продукции и удовлетворяя потребности в узких и средних широких отрезках для различных подарочных и цветных коробок. Проблемы с исходным оборудованием весьма показательны: неравномерная плотность фольги после нарезки, легкое отслаивание поверхностного покрытия, частые отклонения при широкой нарезке и несоответствие стандартам качества, предъявляемым клиентами, специализирующимися на высококачественной упаковке.
Ключевая проблема заключается в двойной потере контроля натяжения и точности коррекции. Многослойная композитная структура фольги для горячей штамповки чрезвычайно чувствительна к колебаниям натяжения. Совместное воздействие натяжения приводит к растяжению, деформации или образованию складок по краям, что является основной причиной неровных краев брака и повреждения покрытия. Полностью автоматизированный компьютеризированный сервоприводной станок для продольной резки компании разделяет путь намотки на три независимые зоны натяжения, каждая из которых контролируется независимыми серводвигателями и обратной связью с плавающими роликами, что полностью исключает эффекты совместного воздействия натяжения. В сочетании с импортной фотоэлектрической системой коррекции и гибкой системой намотки и размотки с низким натяжением диапазон продольной резки охватывает от 5 мм до 1300 мм и поддерживает интеллектуальную память параметров и изменение параметров одним щелчком мыши.
Немедленные результаты: выход годной продукции увеличился до 99,8%, время обработки заказов сократилось на 60%, а эффективность производства повысилась на 35%. Внедрение устройств для устранения статического электричества исключает дефекты внешнего вида, вызванные электростатической адсорбцией пыли в пленочных материалах. В результате компания успешно наладила отношения с несколькими компаниями, занимающимися производством высококачественной упаковки, и объем заказов продолжает расти. Этот пример иллюстрирует, что для высококачественных материалов для горячей штамповки точность резки напрямую определяет, сможет ли продукция попасть в высокотехнологичные цепочки поставок.

Пример 3: «Линия защиты на микроуровне» в сценариях с использованием специализированных сигаретных пачек.
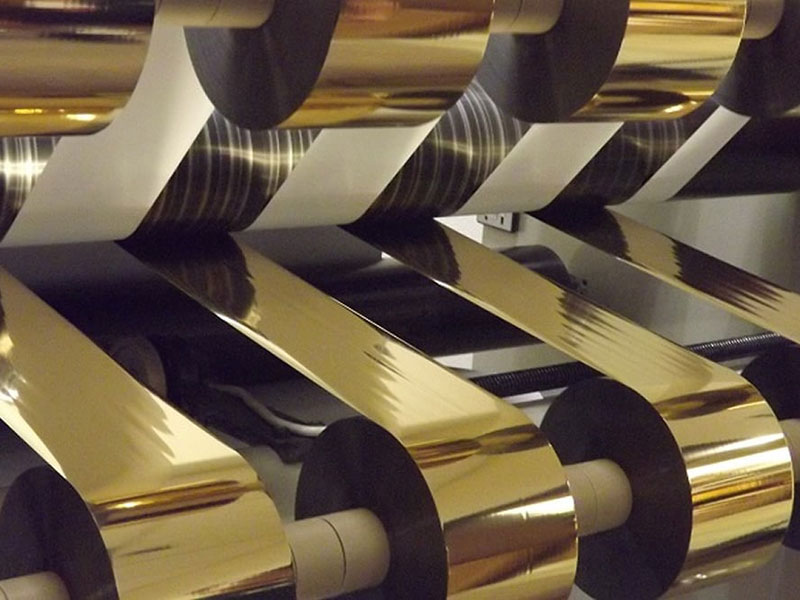
К качеству горячей штамповки табачной упаковки предъявляются практически строгие требования. В цехах по тиснению сигарет фольгой часто наблюдается неприятная ситуация: после высокоскоростной штамповки на дорогостоящей фольге появляются тонкие «золотые порошкообразные» следы или зазубренные края, известные в отрасли как «летящее золото» или «шероховатые края». Менеджеры по качеству часто многократно проверяют станок для горячей штамповки, но не могут найти первопричину — проблема на самом деле кроется в процессе предварительной нарезки.
Толщина золотой фольги, нанесенной методом горячего тиснения на сигаретные пачки, обычно составляет от 10 до 20 микрон. Традиционные станки для продольной резки допускают механическую погрешность ± 0,5 миллиметра, которая в процессе тиснения приводит к отклонению в совмещении рисунка. Даже отклонение в 0,1 миллиметра в микротекстуре защиты или сложном логотипе на дорогих сигаретных пачках достаточно, чтобы сделать их неполными и размытыми. В связи с этим новое поколение станков для продольной резки сигаретных пачек обеспечивает долговременную точность в пределах ±0,1 миллиметра, а некоторые модели высшего класса достигают точности до ±0,02 миллиметра. Этот прорыв основан на трех основных технологических принципах: полностью замкнутая система управления натяжением, динамически регулирующая натяжение в течение миллисекунд, исключающая растяжение фольги; контроль проскальзывания кромок алмазных инструментов в пределах 0,005 миллиметра, исключающий образование заусенцев на физическом уровне; интеллектуальная система коррекции отклонений отслеживает края фольги в реальном времени, полностью исключая змеевидные отклонения.
С точки зрения эффективности, особенности заказов на сигаретные пачки, характеризующиеся «коротким циклом и несколькими партиями», требуют более быстрой смены заказов. Встроенная машина для продольной резки использует полностью автоматическую систему позиционирования и функцию хранения рецептов, что сокращает время смены заказа с 30 минут до менее чем 3 минут. Точная резка также снижает потери материала с традиционных 8–10% до менее чем 2%, что значительно экономит средства для компаний, занимающихся печатью сигаретных пачек, которые ежегодно потребляют сотни тонн фольги. Что еще более важно, чрезвычайно ровные края рулонов и постоянная ширина, обеспечиваемые резкой, гарантируют идеальное совмещение голографических позиционирующих горячештампованных рисунков и печатных изображений, что позволяет четко отображать высококачественные методы защиты от подделок, такие как микротекст и вырезанные узоры, непосредственно выполняя функцию защиты сигаретных пачек от подделок.
Анализ конкретного случая: Переоценка стратегической ценности на этапе раскроя.
Анализируя приведенные выше примеры, можно прийти к общему выводу: станки для горячей штамповки и резки фольги перестали быть просто «режущими инструментами», а превратились в эффективные центры, связывающие закупку материалов и их использование в производстве.
Для компаний, занимающихся упаковкой и полиграфией, гибкие производственные мощности, обеспечиваемые собственными станками для продольной резки, меняют логику закупок. Раньше поставщикам приходилось заказывать готовые рулоны фольги различных спецификаций, что занимало складские помещения и легко приводило к задержкам; теперь же требуются только широкие рулоны, с возможностью «резки по мере необходимости», что сокращает сроки доставки с дней до часов и значительно повышает оперативность реагирования на нестандартные заказы, такие как нестандартная упаковка и специальная ширина. После внедрения высокоскоростного интеллектуального станка для продольной резки в типографии, специализирующейся на упаковке вина в Восточном Китае, процент потерь при горячей штамповке снизился с 5–8% до 2%. Этот единственный продукт позволил сэкономить более 45 000 долларов в год и увеличить оборачиваемость запасов на 40%.
С точки зрения технологической эволюции, машины для горячей штамповки и резки фольги переживают переход от механической точности к интеллектуальной точности. Расширение функционала, такого как визуальный контроль с помощью ПЗС-матрицы, контроль натяжения конуса и управление параметрами формулы, значительно сократило «разрыв в возможностях между новичками и опытными техниками», сместив акцент с опыта на системные аспекты качества резки. Для упаковочной и полиграфической промышленности, которая в настоящее время переживает период низкой прибыли, такая воспроизводимая и предсказуемая стабильность качества может быть более стратегически важной, чем просто увеличение производственных мощностей. В конце концов, в случае горячей штамповки — ремесла, ценящего блеск и текстуру, — любой расход материала или единичная ошибка в совмещении в конечном итоге будут полностью выявлены на полках магазинов готовой продукции.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






