В отрасли горячей штамповки существует старая поговорка: «Тридцать процентов штамповки, семьдесят процентов резки». Качество процесса резки напрямую определяет, будет ли фольга работать должным образом в штамповочном прессе и, в конечном итоге, примет ли заказчик готовый продукт. Резаный станок, соответствующий профилю материала и ритму производства, превращает широкие мастер-рулоны в безупречные готовые полосы. Неправильный станок приводит к образованию заусенцев, царапин и постоянным простоям, что приводит к потере дорогостоящей фольги и снижению прибыли.
В этом руководстве процесс выбора разбит на аспекты, которые действительно важны для покупателей, не желающих гадать.

Начните с выбора материала, а не со спецификации.
Фольга для горячего тиснения — это не единый продукт. Ее структура — обычно это ПЭТ-пленка с разделительным, цветным и клеевым слоями — делает ее гораздо более чувствительной к воздействию окружающей среды, чем бумага или стандартные пленки. Выбор оборудования должен зависеть от типа фольги, которую вы обрабатываете чаще всего.
Стандартная цветная фольгаЭто наиболее щадящий материал. Он обладает умеренной устойчивостью к колебаниям натяжения и хорошо работает со стандартным высокоточным оборудованием, использующим круговую резку и базовое устранение статического электричества.
Лазерные и голографические пленкиНаибольшую сложность представляют именно эти материалы. Их поверхность имеет тонкую дифракционную микроструктуру, которая легко царапается при любом контакте. Для таких материалов практически необходима бесконтактная резка с помощью воздушного ножа, а каждый направляющий ролик на пути движения материала должен быть отполирован до зеркального блеска, чтобы предотвратить микроскопическое истирание.
Тонкая фольга (12–19 мкм)Это требует тщательного контроля натяжения. При даже незначительном повышении натяжения базовая пленка растягивается навсегда, что приводит к ошибкам совмещения в дальнейшем. При низком натяжении между слоями пленки задерживается воздух, что вызывает телескопическое смещение и проскальзывание между слоями.
Пленки с высокой адгезиейОни склонны забивать режущие кромки. Лезвия с тефлоновым покрытием и ролики с зеркальной полировкой помогают предотвратить прилипание, а тщательно настроенная система микронатяжения предотвращает растяжение, которое преждевременно активирует клей.
Перед сравнением моделей оборудования задокументируйте фактические характеристики обрабатываемого материала: типичный диапазон толщины, тип базовой пленки, чувствительность поверхности и минимальную необходимую ширину. Приносите эту информацию на каждую демонстрацию поставщика.

Способ распила: выбор, определяющий качество кромки.
Механизм резки напрямую контролирует образование заусенцев, пыли и срок службы лезвия. Существует три основных подхода, каждый из которых подходит для различных производственных процессов.
Резка ножницами (круглые лезвия)Этот метод остается основным способом горячей штамповки фольги. Верхнее и нижнее дисковые лезвия действуют как ножницы, обеспечивая чистые кромки с минимальным количеством пыли. Срок службы лезвий относительно длительный, и этот метод подходит для широкого диапазона толщин. Компромисс заключается в более высокой механической сложности — жесткость вала режущего механизма становится критически важной, особенно для ширины более 800 мм, где прогиб в середине вала может привести к неполным разрезам.
Резка лезвием бритвыЭто экономичный вариант. Он подходит для узких участков и мелкосерийного производства. Однако лезвия бритвы образуют больше пыли и заусенцев на более толстой фольге, и замена лезвий требуется часто. Для предприятий, производящих стандартную упаковочную фольгу в небольших объемах, это остается жизнеспособным и экономичным вариантом.
Воздушный нож (бесконтактный)Продольная резка использует воздух под высоким давлением для разделения материала. Она полностью исключает царапины, вызванные лезвием, что делает ее единственным безопасным вариантом для лазерной и голографической пленки с деликатной структурой поверхности. Недостатками являются более высокая первоначальная стоимость и пригодность в основном для более тонких пленок.
Для предприятий, работающих со смешанным ассортиментом стандартной и специальной фольги, станок для резки с быстросменными лезвиями обеспечивает оптимальный баланс универсальности и качества кромки.
Контроль натяжения: невидимый фактор, определяющий качество.
Если и есть какое-то техническое отличие, которое выделяет просто хорошие станки для нарезки от отличных, то это контроль натяжения. Горячая штамповка фольги — дело непростое: даже незначительные ошибки в натяжении приводят к растяжению, образованию складок или деформации, которые становятся заметны только на этапе горячей штамповки.
Регулирование натяжения с разомкнутым контуромОн основан на предустановленных значениях и магнитопорошковых тормозах. Он подходит для низкоскоростных, некритичных применений со скоростью ниже примерно 100 м/мин, но не может компенсировать изменения диаметра во время намотки или возмущения, вызванные ускорением/замедлением.
Сервопривод с замкнутым контуром натяженияСистема управления использует датчики натяжения или плавающие ролики для измерения фактического натяжения в реальном времени и соответствующей регулировки приводов размотки и намотки. Для фольги, используемой для горячей штамповки, это минимально допустимое значение. Качественная система с замкнутым контуром поддерживает колебания натяжения в пределах ±1%–±3% от заданного значения. Для сверхтонкого ПЭТ толщиной 12 мкм такой уровень контроля — это не роскошь, а разница между пригодной для продажи фольгой и браком.
Натяжение конусаНа этапе намотки это также имеет важное значение. По мере увеличения диаметра готового рулона натяжение намотки должно уменьшаться в соответствии с заданной кривой. Без конусного натяжения внутренние слои сминаются, вызывая дефекты типа «хризантемовая сердцевина» или проскальзывание между слоями при узкой резке. Для фольги, используемой для горячей штамповки, рекомендуется коэффициент конусности от 60% до 80%, при этом конечное натяжение снижается до 40–70% от начального значения.
При оценке оборудования запросите технические характеристики точности контроля натяжения и попросите провести демонстрацию на самом тонком и чувствительном к натяжению материале.

Широкая пропускная способность и точность обработки узких щелей.
Технические характеристики продольно-резательной машины включают два параметра: максимальную ширину размотки и минимальную ширину прорези. Оба параметра должны соответствовать реальным производственным условиям.
Для широкоформатных операций по обработке мастер-валков диаметром до 1600 мм или 2000 мм критически важными параметрами являются жесткость рамы и диаметр вала лезвия. Более широкая резка означает большие консольные усилия на валу лезвия; если вал даже слегка изгибается под давлением, центр полотна не прорежется, а кромки будут перерезаны. Следует выбирать станки с утолщенными стенками из легированной стали и валами лезвий большого диаметра, динамически сбалансированными.
Для производства узких полос шириной менее 50 мм — что характерно для линий горячей штамповки сигаретных пачек, этикеток для алкогольных напитков и изделий для обеспечения безопасности — приоритеты смещаются в сторону точности позиционирования инструмента и конструкции, предотвращающей наматывание. Системы ручной фиксации подвержены смещению размеров, поскольку неравномерные усилия зажима допускают осевое перемещение во время работы. Гидравлическая фиксация или высокоточные скользящие валы являются более надежным выбором, когда ширина прорези измеряется в миллиметрах. Если ваш профиль заказов включает частые изменения ширины, автоматическая система позиционирования инструмента может сократить время переналадки с часов до минут.
Практический ориентир: если диаметр вашего основного валка составляет 640 мм, а ширина готовых валков — 20 мм, то станок должен обеспечивать допуск ±0,5 мм при такой узкой ширине.
Веб-навигация: часто упускаемый из виду фактор стабильности.
Система направляющих по кромке обеспечивает правильное боковое выравнивание фольги на протяжении всего процесса резки. Несоосность приводит к неровным торцам, телескопическому вылету и проблемам с подачей материала на штамповочный пресс.
Для фольги, используемой для горячего тиснения, особенно голографической и металлизированной, ультразвуковые датчики значительно превосходят фотоэлектрические. Фотоэлектрическое обнаружение может быть ненадежным при работе с отражающими или металлическими материалами, тогда как ультразвуковое обнаружение не зависит от цвета, прозрачности или отражательной способности поверхности. Также следует уточнить скорость отклика корректирующего привода; он должен обеспечивать корректировку с точностью до миллисекунды при работе на высоких скоростях.
Уровень автоматизации: Подбор параметров машинного интеллекта в соответствии с профилем вашего заказа.
В экономике производства фольги для горячего тиснения все большее значение отдается гибкости, а не скорости. Спецификации заказов выросли от нескольких традиционных типов до десятков вариантов, в то время как размеры отдельных партий резко сократились. Если замена оборудования требует более получаса простоя, заказы небольшими партиями просто не могут приносить прибыль.
Ключевые особенности автоматизации, которые следует оценить, включают автоматическое позиционирование инструмента для быстрой смены ширины, сервоприводную перемотку с независимым контролем натяжения для каждого готового рулона и программируемое хранение рецептов для повторяющихся профилей заказов. Машина с программируемым управлением может исключить ручную настройку, экономя до 30% времени на переналадку по сравнению с непрограммируемыми аналогами.
Тем не менее, не стоит платить за автоматизацию, которую вы не будете использовать. Для производителя, работающего с большими партиями продукции одной и той же ширины, ручное позиционирование может оказаться вполне достаточным, в то время как предприятие, обслуживающее разнообразных клиентов в сфере упаковки, быстро окупит инвестиции в системы быстрой смены.
Скорость: Соответствуйте пропускной способности, а не маркетинговым показателям.
Номинальная скорость машин для горячей штамповки и продольной резки фольги обычно указывается в диапазоне 200–600 м/мин. Однако указанная «максимальная скорость» является предельным значением в идеальных условиях; фактическая стабильная рабочая скорость является эталонной. Работа на высоких скоростях требует контроля натяжения, точности коррекции и жесткости зубчатой рейки, которые экспоненциально возрастают с увеличением скорости. Слепое стремление к более высокой скорости может привести к частым простоям, необходимости отладки и большому количеству брака.
Попросите поставщика продемонстрировать работу станка с вашим материалом на той скорости, которую вы планируете использовать. Проверьте качество кромок и стабильность размеров в течение непрерывной работы продолжительностью не менее одного часа, а не только на начальном этапе запуска. Станок, хорошо работающий с идеальными материалами, может испытывать трудности с конкретными покрытиями и подложками, которые вы используете ежедневно.
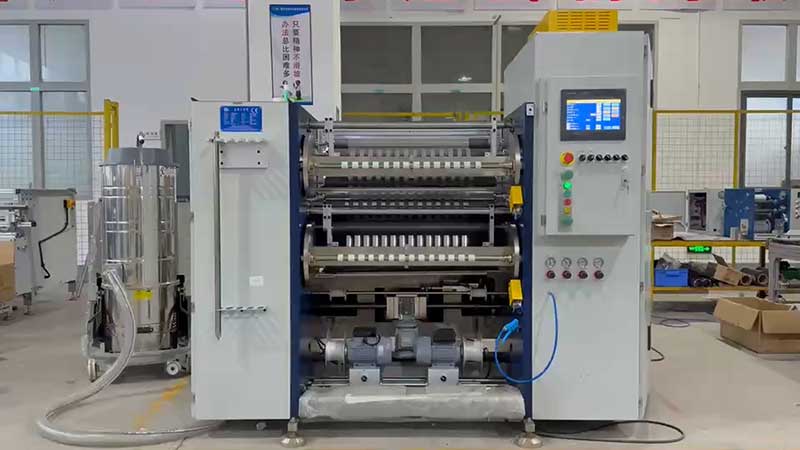
Вопросы, которые следует задать каждому поставщику, прежде чем заключать с ним договор.
На рынке представлен широкий ассортимент оборудования с различными возможностями и ценовыми категориями. Чтобы избежать дорогостоящих ошибок, берите с собой на каждую встречу с поставщиком структурированный список вопросов:
О точности«Можете ли вы продемонстрировать динамическую точность резки на полной производственной скорости, используя наши образцы фольги?» Укажите, в чем разница между статической точностью, указанной в технической документации, и реальными характеристиками при натяжении и скорости.
О контроле натяжения:«Является ли система полностью замкнутой и включает ли она функцию регулировки натяжения?» Запросите спецификацию колебаний натяжения и подтвердите независимое управление зонами размотки, разрезания и перемотки.
На лезвиях«Какой материал и покрытие используются для лезвий, и каков ожидаемый срок службы лезвий при использовании нашего клеевого состава?» Лезвия с алмазным или твердосплавным покрытием обеспечивают значительно больший срок службы и более равномерную резку, чем стандартные стальные. Также уточните диапазон зацепления лезвий — для горячего тиснения фольги он обычно составляет 0,02–0,05 мм с возможностью точной регулировки.
О аккуратности извилистости«Каков допустимый допуск на выравнивание торцевой поверхности?» Высококачественная машина должна обеспечивать смещение торцевой поверхности не более 0,1 мм. Уточните, являются ли перемоточные валы пневматическими, фрикционными или и теми, и другими, и может ли каждый готовый рулон скользить независимо, компенсируя небольшие колебания толщины.
В службе поддержки:«Каков срок поставки запасных частей, и предоставляете ли вы услуги по установке и обучению в нашем регионе?» Качество оборудования напрямую зависит от технической поддержки. Уточните условия гарантии, наличие сервисного обслуживания в регионе, а также наличие расходных материалов и изнашиваемых деталей на складе.
Итог
Выбор станка для горячей штамповки фольги – это не поиск машины с самой высокой скоростью или самой впечатляющей брошюрой. Речь идет о соответствии возможностей оборудования вашим конкретным материалам, профилю заказов и требованиям к качеству на последующих этапах. Машина, безупречно работающая со стандартной фольгой толщиной 25 мкм, может испытывать трудности с лазерной пленкой толщиной 12 мкм. Устройство, оптимизированное для широкоформатных рулонов шириной 1600 мм, может не обеспечить точность, необходимую для производства узких полос шириной 10 мм.
Начните с материала. Определите минимальную ширину и наиболее чувствительную к натяжению фольгу. Попросите провести демонстрацию на ваших образцах. И помните, что при горячей штамповке резак — это не второстепенное оборудование, а именно с него начинается качество готовой работы.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Станок для горячей штамповки и продольной резки фольги
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






