В упаковочной и полиграфической промышленности качество нарезки фольги для горячего тиснения напрямую влияет на выход годной продукции и себестоимость производства. Фольга для горячего тиснения имеет толщину всего 12-25 микрон и состоит из разделительного слоя, цветного слоя, слоя алюминиевого покрытия и клеевого слоя. Эта «хрупкая» многослойная структура делает ее чрезвычайно чувствительной к процессу нарезки. Технический руководитель на упаковочном заводе в провинции Гуандун прямо заявил: «Когда мы производим элитную упаковку, даже погрешность в 0,1 мм может привести к возврату товара покупателями». После трех часов работы точность станка начинает «искажаться», что требует частых остановок для регулировки.
После тестирования трех разных станков для продольной резки от разных производителей я глубоко осознал, что на выход годной продукции зачастую влияет не цена оборудования, а следующие шесть легко упускаемых из виду деталей.
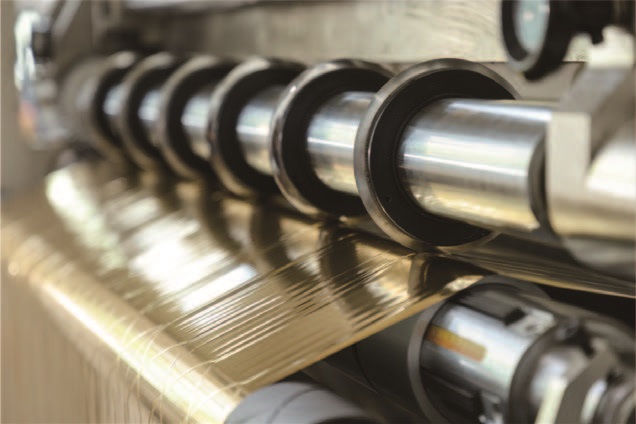
Деталь первая: Правильный уход за лезвием — 80% первопричин проблем с заусенцами.
Наиболее распространенный дефект — расщепление заусенцев, а виновником являются затупившиеся лезвия. Тупой нож не может «разрезать» фольгу; вместо этого он «сжимает» или «рвет» ее, неизбежно образуя заусенцы и фольговую пыль.
Ключевые данные:
• Рекомендуется заменять лопасти каждые 5000 метров.
• Угол наклона лопастей обычно составляет 20°-30°, при этом тонкая фольга имеет меньший угол.
• Толщина захвата верхней и нижней части лезвия должна контролироваться в пределах 0,02-0,05 мм.
Практические советыСоздайте реестр ресурса инструмента и обеспечьте его замену по счетчику, а не «заменяйте после поломки». Выбор пластин с DLC-покрытием (алмазоподобным покрытием) может увеличить износостойкость в пять раз.
Деталь 2: Контроль натяжения — спасительный фактор для поврежденной фольги и образования складок.
Фольга для горячего тиснения тонкая и хрупкая; при слишком высоком натяжении она рвется; при ослаблении — мнется. Один из пользователей прокомментировал: «Адгезия между слоем алюминиевой фольги и разделительным слоем ограничена. Если система контроля натяжения не «умная», процент брака может превышать 5%».
Технические стандарты:
• Рекомендуемый диапазон натяжения: 1,5–3 Н/мм² (регулируется в зависимости от толщины пленки)
• Используется система управления натяжением с обратной связью и точностью ±0,1 Н; после снижения колебаний натяжения с ±5% до ±1,5% процент брака материала может быть снижен на 60%.
• Независимо регулируемое секционное натяжение для размотки, разрезания и намотки во избежание взаимного влияния.
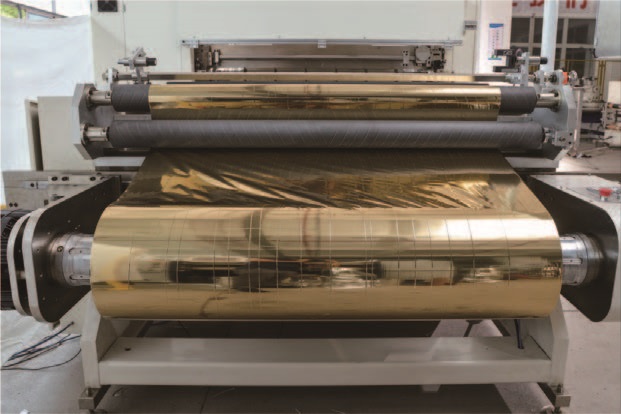
Деталь 3: Контроль конусности намотки — секрет аккуратных торцевых поверхностей.
При перемотке, по мере увеличения диаметра, натяжение необходимо уменьшать; в противном случае внутренний слой деформируется под давлением, а внешний слой провиснет, сморщится и ослабнет. Это называется технологией контроля натяжения конуса.
Идеальная твердость при перемотке должна поддерживаться в диапазоне 60-85 по Шору А, а натяжение автоматически регулируется в соответствии с изменениями диаметра катушки с помощью точных алгоритмов.
Деталь 4: Точность оборудования — требования к жесткости на микронном уровне.
При высокой скорости даже мельчайшие отклонения могут значительно увеличиться на длинном рулоне. Отклонение в 1 мм приводит к накоплению 1 метра брака на 1000 метрах рулона.
Жесткие показатели:
• Радиальное биение вала лезвия должно составлять ≤ 0,003 мм.
• Погрешность горизонтальной установки оборудования ≤ 0,05 мм/м
• Допуск на параллельность каждого направляющего ролика составляет ≤0,2 мм/м.
Вывод: Первое оборудование было недорогим, но биение шпинделя превышало стандарт, края нарезанных полосок фольги выглядели как «пилы», а общий процент брака рулонов превышал 15%.
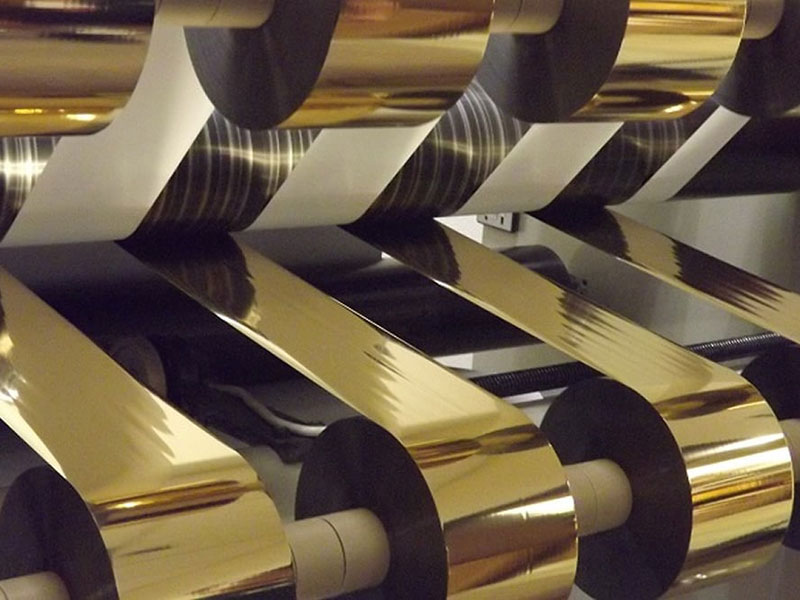
Деталь 5: Статическое электричество и удаление пыли — невидимые убийцы.
Мелкие металлические фрагменты и порошок фольги, образующиеся при резке, прилипают к поверхности фольги и обнаруживаются только в процессе горячей штамповки, в результате чего весь рулон выбрасывается.
Стандартная конфигурация:
• Установите стержни для устранения статического электричества или ионные форсунки до и после режущего инструмента.
• Оснащен вакуумной системой с отрицательным давлением для удаления мусора в режиме реального времени.
• Рекомендуется, чтобы зона резки соответствовала стандартам чистоты класса 10 000, чтобы предотвратить попадание пыли в слой алюминия.
Шестой пункт: Библиотека параметров процесса — Освобождение от «зависимости от ветеранов»
Многие компании сообщили:«Опытные мастера создают безупречно работающие станки, но после их ухода начинают возникать проблемы в одном месте».
Стратегия прорыва:Создайте стандартизированную библиотеку параметров процесса. Для фольги из различных материалов и различной толщины параметры, такие как оптимальное натяжение, скорость и давление ножа, формируют "формулу для разрезания".
ЭффектНекоторые предприятия смогли снизить уровень потерь на 30-50% за счет стандартизации параметров, сокращения времени на изменение заказов и ввод в эксплуатацию с половины дня до получаса.
Краткое содержание: Уровень урожайности достигается за счет «управления».
Резка фольги никогда не сводилась просто к «выполнению разреза». Эти шесть аспектов — управление лезвием, контроль натяжения, конусность намотки, точность оборудования, электростатическое осаждение и библиотека параметров процесса — тесно взаимосвязаны.
При переходе на третье устройство я выбрал модель с более высокой точностью, но истинные качественные изменения произошли благодаря созданию стандартизированной системы управления. Оборудование — это основа; мастерство и управление — это плоть и кровь. Процент готовой продукции вырос с первоначальных 82% и стабильно стабилизировался выше 96% — это награда за внимание к деталям.
Мнемоническое правило из одного предложения:Сначала проверьте, нет ли сколов в месте разреза, затем проверьте прикус и выравнивание. Поддерживайте стабильное натяжение, исключите статическое электричество и создавайте базы данных параметров, не полагаясь на догадки.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Станок для горячей штамповки и продольной резки фольги
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






