Процесс горячего тиснения придает упаковке и печатной продукции уникальную металлическую текстуру, а машина для нарезки фольги методом горячего тиснения является «первым звеном» в этой технологической цепочке. Каждый нарезанный ею рулон золотой фольги напрямую определяет точность последующего совмещения тиснения, расход материала и даже выход конечного продукта. В 2026 году, сталкиваясь с разнообразием моделей на рынке, стоимость которых варьируется от десятков тысяч до более миллиона юаней, как можно принимать взвешенные решения, ориентируясь на точность, скорость и экономичность? В этой статье мы проанализируем эти три аспекта по отдельности.
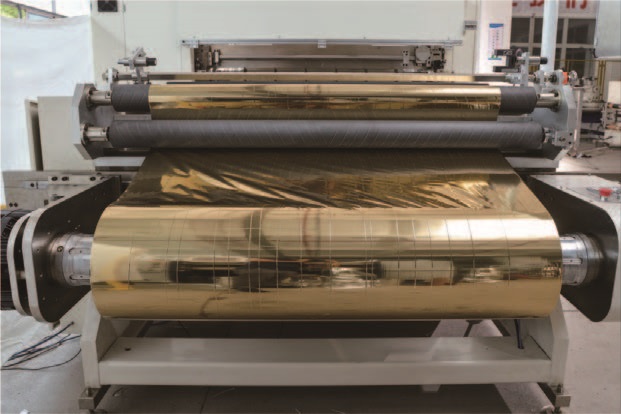
1. Битва за точность: Революция в стоимости, стоящая за ошибками на микронном уровне.
Точность резки является основным показателем для оценки производительности оборудования и напрямую влияет на процент брака фольги для горячего тиснения. Фольга для горячего тиснения обычно изготавливается путем ламинирования ПЭТ-пленок с многослойным покрытием, часто толщиной всего 12-25 микрон, что делает ее очень чувствительной к точности обработки. Ошибка в 0,5 мм ± для традиционного оборудования может показаться незначительной, но она может привести к неточному совмещению при высокоскоростном горячем тиснении, в результате чего вся партия высококачественной упаковки будет забракована.
Уровень точности оборудования на 2026 год:
• Модели высокого классаТочность резки от ±0,05 мм до ±0,1 мм, подходит для упаковки табачных изделий, обработки этикеток класса люкс и обработки материалов для защиты от подделок.
• Стандартные модели:Точность, как правило, составляет ± 0,1–0,3 мм, что соответствует большинству стандартных требований горячей штамповки.
Ключ к определению точности кроется в двух основных системах, которые рекомендуется тщательно учитывать при выборе моделей:
1. Система контроля натяжения — залог точности.
Более 90% размеров при резке и неровных торцевых поверхностей обусловлены неправильным контролем натяжения. Критерии просты: во-первых, проверьте, используется ли полностью замкнутая система сервоуправления натяжением (по сравнению с разомкнутой системой, она обеспечивает обратную связь в реальном времени и динамически регулирует натяжение с помощью датчиков для обеспечения постоянного ускорения и замедления); во-вторых, проверьте, используется ли технология конусного натяжения (снижение натяжения по мере увеличения диаметра рулона для предотвращения повреждения внутренней фольги).
2. Коррекция и инструментальные системы — факторы, определяющие качество резки.
• Система коррекции: Рекомендуется отдавать приоритет ультразвуковым корректирующим датчикам, поскольку на их работу не влияют цвет пленки или отражение металла; в моделях высокого класса интегрирована система визуального распознавания на основе ПЗС-матрицы, которая может автоматически распознавать напечатанные этикетки по краям.
• Инструменты и корпус: В высококачественном оборудовании используются круглые лезвия с алмазным покрытием и зеркально отполированными кромками. При этом крайне важно проверить, является ли корпус станка цельнолитой конструкцией, поскольку его жесткость и ударопрочность значительно превосходят стальные сварные корпуса. Это является физической основой для того, чтобы вал лезвия не вибрировал на высоких скоростях.

2. Скорость и эффективность: дело не только в "быстром беге".
Скорость резки напрямую влияет на производственную мощность, но «насколько быстро она может работать» и «какой эффективный объем продукции она производит» — это две разные вещи. Скоростные категории оборудования на 2026 год следующие:
| Уровень оборудования | Типичный диапазон скоростей | Применимые сценарии |
| Малое/полуавтоматическое оборудование | 10-80 метров в минуту | Персонализация мелкосерийных заказов, стартапы и переключение между несколькими продуктами. |
| Стандартное полностью автоматическое оборудование | 80-200 метров в минуту | Средние производственные предприятия, преимущественно перерабатывающие. |
| Высокоскоростное/высокотехнологичное оборудование | 200-500 метров в минуту | Крупномасштабное непрерывное производство и масштабирование производства одного сорта продукции. |
Ключевые моменты для повышения эффективности:
Скорость и точность часто обратно пропорциональны. При оценке высокоскоростного оборудования важно обращать внимание не только на максимальную скорость, но и на его стабильность при разгоне и замедлении. Более того, истинная эффективность достигается за счет сокращения времени простоя. Оборудование, оснащенное автоматической сменой катушек и быстрозажимными устройствами, может сократить время смены заказа с 15 минут до 3 минут; устройства с функциями хранения рецептов оцифровывают параметры резки для различных продуктов, позволяя получить к ним доступ одним щелчком мыши при смене заказа, что избавляет от необходимости полагаться на «мастерство» опытных специалистов и позволяет новичкам быстро приступить к работе.
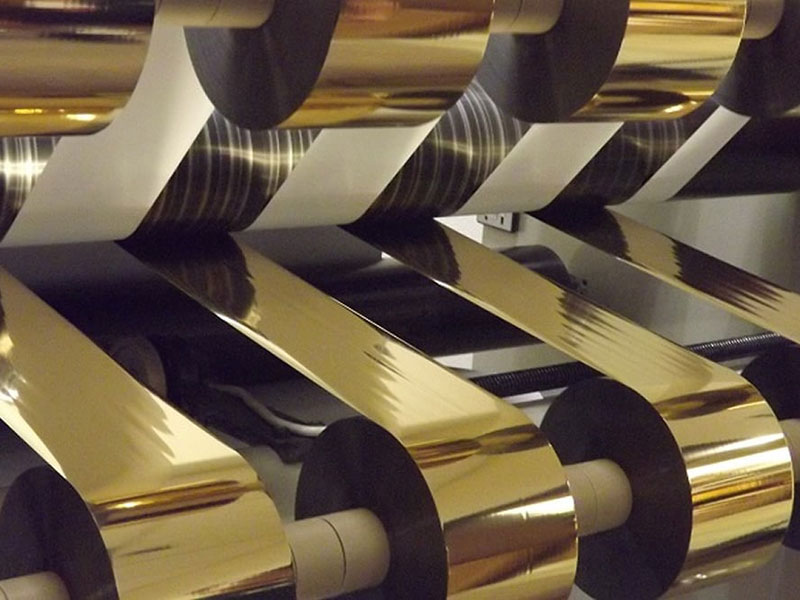
3. Расчеты экономической эффективности: переход от бюджетного анализа к расчету совокупной отдачи
При сравнении цен не следует ограничиваться только ценами на оборудование без комплектующих; необходимо рассчитать «стоимость полного жизненного цикла». Дорогостоящее оборудование может на самом деле принести большую выгоду, если оно обеспечивает окупаемость за счет экономии материалов и трудозатрат.
Ориентировочная рыночная цена на 2026 год:
• Экономическая модель:50 000–150 000 юаней, что соответствует основным потребностям в продольной резке.
• Модель среднего класса:150 000–400 000 юаней, баланс производительности и цены.
• Модель высокого классаСтоимость свыше 400 000 юаней, высокоточная полностью автоматизированная обработка; импортное высококачественное оборудование может стоить более 1 миллиона юаней.
Два легко упускаемых из виду момента, приносящих прибыль:
Потери материала — это невидимая черная дыра прибыли. Высокоточная резка позволяет снизить потери материала с более чем 5% до менее 1% по сравнению с традиционным оборудованием. Учитывая ежегодное потребление миллионов материалов, эта экономия весьма существенна. В то же время уровень интеллектуальности определяет долгосрочные затраты на рабочую силу. Модели, оснащенные удаленным мониторингом IoT и визуальным обнаружением дефектов с помощью ИИ (с точностью более 99,5% при выявлении царапин, пузырьков и других дефектов), позволяют проводить прогнозируемое техническое обслуживание и сокращать время простоя более чем на 30%.
Практический список покупок
Прежде чем принять окончательное решение в 2026 году, рекомендуется выполнить следующие четыре шага:
1. Четко определите свои реальные потребности.Во-первых, уточните свои основные требования — толщину основного материала (например, сверхтонкая фольга менее 12 мкм), обычно используемые ширины резки и суточные потребности в производственной мощности, чтобы не переплачивать за неиспользуемые функции.
2. Обязательно проведите тестирование на месте.Возьмите с собой для тестирования свой часто используемый мастер-рулон фольги для горячего тиснения. Уделите особое внимание проверке зеркальной ровности торцевой поверхности для резки, отсутствию отпечатков или заусенцев, и измерьте равномерность ширины на 100 последовательных рулонах.
3. Уточните конфигурацию ядра.Необходимо подтвердить марки ключевых компонентов, таких как датчики натяжения, серводвигатели, системы коррекции и подшипники (например, SKF, NSK), поскольку они напрямую определяют долговременную стабильность оборудования.
4. Оцените период окупаемости.Необходимо всесторонне оценить влияние оборудования на экономию материалов, сокращение трудозатрат и энергопотребление, а также рассчитать срок окупаемости. Как правило, срок окупаемости высококачественного оборудования составляет 1-3 года.
Резюме: Выбор машины для горячей штамповки и продольной резки фольги по сути означает выбор «точной и стабильной системы резки». Рынок 2026 года предлагает широкий спектр вариантов — от экономичных до интеллектуальных моделей. Наиболее подходящее оборудование — это не обязательно самое функциональное или самое дешевое, а то, которое наилучшим образом соответствует вашим реальным производственным материалам и требованиям к точности, а также имеет надежную систему обслуживания. Прежде чем принимать решения, уделите больше времени подробному общению с поставщиками, изучите образцы продукции и принимайте решения, основанные на данных.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






