Аннотация: В процессе нарезки лент заусенцы на кромках являются распространенной проблемой, влияющей на качество продукции и последующие результаты печати. Исходя из причин образования заусенцев, в данной работе систематически анализируются влияющие факторы, такие как состояние инструмента, параметры нарезки, характеристики материала и точность оборудования, и предлагаются соответствующие меры по их устранению и схемы оптимизации процесса, которые могут служить ориентиром для контроля качества у производителей лент.
1. Введение
Лента (термотрансферная лента) широко используется в печати штрихкодов, изготовлении этикеток и других областях. Нарезка является одним из ключевых процессов в производстве ленты, и качество её обрезки напрямую влияет на внешний вид, стабильность и срок службы печатающей головки изделия. Заусенцы на кромках не только приводят к неровным краям и отслаиванию покрытия, но и могут поцарапать печатающую головку во время работы, что может привести к серьезным проблемам с качеством. Поэтому устранение заусенцев на кромках в процессе нарезки ленты имеет большое инженерное значение.
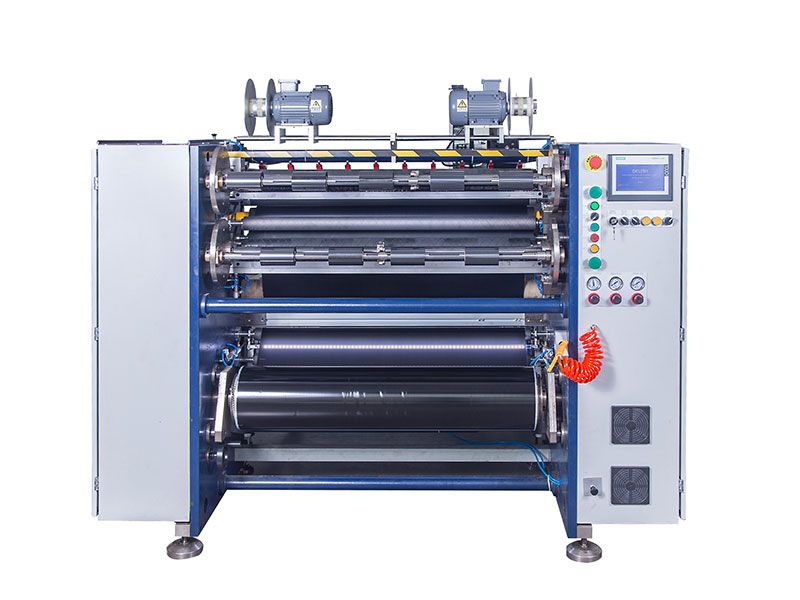
2. Основные причины появления заусенцев
2.1 Факторы инструмента
• Пассивация инструмента:После длительного использования лезвие круглого или плоского ножа подвергается микроскопическому износу, что делает невозможным получение чистых разрезов.
• Неправильный зазор между инструментом и инструментомВеличина перекрытия или бокового зазора между верхним и нижним ножами не регулируется в соответствии с толщиной материала, что приводит к разрыву, а не к резке.
• Несоответствие материала инструментаПри работе с лентами, имеющими покрытия или высокопрочные базовые пленки, обычные инструменты из быстрорежущей стали склонны к образованию заусенцев.
2.2 Настройка параметров прорезки является необоснованной.
• Колебания регулирования натяженияНатяжение при разматывании или намотке слишком велико/слишком мало, что приводит к растяжению или ослаблению ленты в месте разреза и влияет на аккуратность среза.
• Чрезмерная скорость резки:При высокой скорости материал не успевает равномерно разрушиться, и легко образуются заусенцы или расплавленные агломераты (при значительном тепловом воздействии).
• Неравномерное давление на ролик: вызывает боковое проскальзывание ленты на краю режущей кромки.
2.3 Свойства материалов
• Ленточная подложка (майлар) имеет небольшую толщину (обычно 4,5–6 мкм) и высокую прочность, что требует строгой мгновенной ударной вязкости при резке.
• Различия в адгезии между чернильными покрытиями и подложками могут привести к прилипанию частиц покрытия к краям во время резки.
2.4 Недостаточная точность оборудования
• Механические факторы, такие как биение вала ножа, износ подшипников и недостаточная жесткость держателя инструмента, приводят к тому, что траектория резания не совпадает.
• Статическое напряжение притягивает пыль и волокна, образуя «ложные заусенцы».
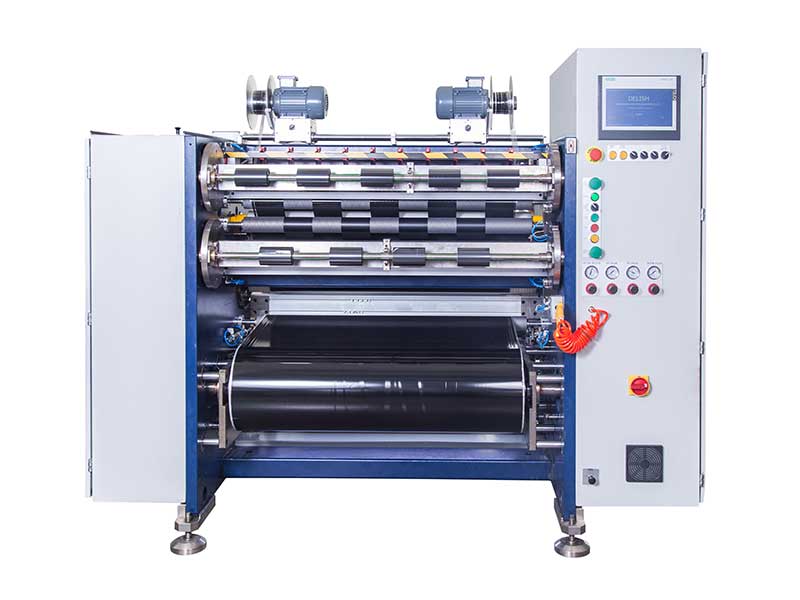
3. Конкретные меры по устранению заусенцев
3.1 Выбор и обслуживание инструментов
• Выбирайте инструменты из сверхтвердых материалов.например, твердосплавные или керамические круглые ножи, которые обладают лучшей износостойкостью, чем обычная быстрорежущая сталь.
• Регулярная заточка:Рекомендуется проводить заточку в режиме онлайн или офлайн каждые 100 000 метров резки или при ухудшении качества резки, чтобы поддерживать остроту кромки (радиус кромки ≤ 5 мкм).
• Оптимизация зазора между инструментом и обрабатываемым материалом:
◦ Круговая резка ножомПерекрытие обычно составляет 10–20% от толщины материала, а боковой зазор контролируется на уровне 0,005–0,02 мм.
◦ Распиливание бритвойВыберите одностороннее лезвие подходящим углом и следите за чистотой канавки для ножа.
3.2 Оптимизация параметров процесса продольной резки
| Параметры | Рекомендуемый диапазон: | Влияние на заусенцы |
| Скорость резки | 150–300 м/мин (в зависимости от субстрата) | Слишком высокое значение легко приводит к образованию заусенцев от расплава, а слишком низкое — к увеличению количества заусенцев, образующихся при разрыве. |
| Снятие напряжения | 8–15 Н/м (тонкопленочная лента) | Слишком малое натяжение приводит к образованию складок, а при слишком большом натяжении концентрируется краевое напряжение. |
| Натяжение намотки | Постепенное уменьшение или уменьшение натяжения слоя (начальное натяжение 70–85%) | Уменьшает образование заусенцев при экструзии кромок. |
| Давление прижимного ролика | 0,2–0,4 МПа, равномерный контакт | Предотвратите боковое смещение ленты. |
3.3 Вспомогательные технологии
• Устройство для устранения статического электричества:Для предотвращения адсорбции частиц перед и после режущей кромки устанавливаются стержни переменного или импульсного статического электричества.
• Устройство для обдува/всасывания: Чистый сжатый воздух под давлением 0,3–0,5 МПа подается к лезвию ножа, а сопло с отрицательным давлением собирает мелкую пыль и заусенцы.
• Обнаружение заусенцев в режиме онлайнСистема лазерного или визуального контроля используется для обеспечения своевременной обратной связи с целью корректировки параметров или оповещения об изменении параметров инструмента.
3.4 Поддержание точности оборудования
• Регулярно проверяйте радиальное биение вала инструмента (оно должно быть ≤ 0,01 мм) и плоскостность держателя инструмента.
• Сервопривод используется для независимого привода верхнего и нижнего валов инструмента во избежание рассинхронизации фаз, вызванной зазором в зубчатой передаче.
• Для широкорезных станков рекомендуется установить автоматическую систему настройки инструмента, чтобы уменьшить количество ошибок при ручной регулировке инструмента.
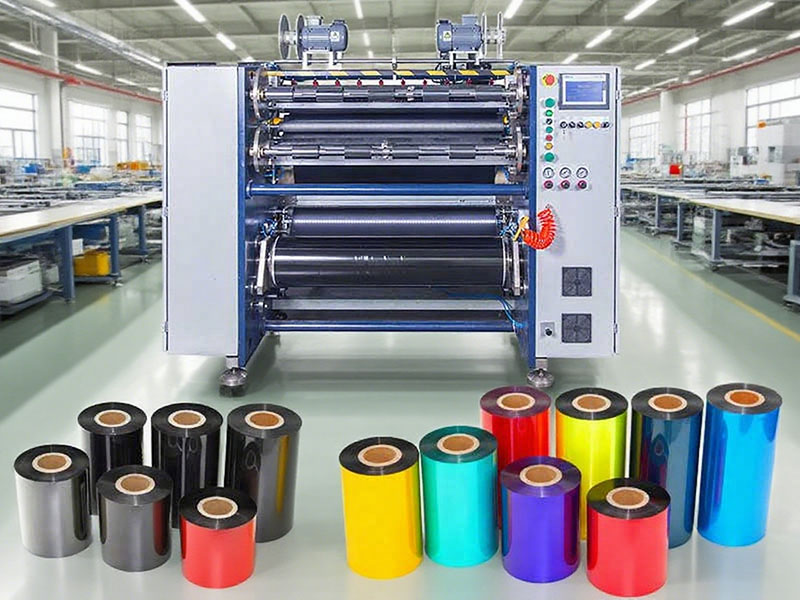
4. Случаи и последствия процесса
Производитель лент модернизировал исходный станок для продольной резки и принял следующие меры для решения проблемы образования заусенцев по краям вощеной ленты толщиной 4,5 мкм:
1. Замените обычный круглый нож из быстрорежущей стали на круглый нож из карбида с покрытием (TiAlN);
2. Снизить скорость продольной резки с 400 м/мин до 220 м/мин;
3. Добавить ионообменной воздушный стержень и вакуумное устройство с ножевидным лезвием;
4. Проводите еженедельную проверку радиального биения инструмента.
Результаты показали, что длина заусенцев уменьшилась с исходного среднего значения 0,15–0,3 мм до менее 0,05 мм, количество жалоб клиентов снизилось на 76%, а срок службы режущего инструмента увеличился примерно на 40%.
5. Заключение
Для устранения заусенцев при резке лент на станках для продольной резки требуется комплексная оптимизация по четырем направлениям: инструменты, процессы, оборудование и вспомогательные системы. Ключевыми моментами являются поддержание остроты инструмента, правильный зазор и натяжение, контроль статического электричества и пыли, а также регулярное поддержание точности оборудования. Для высококачественных ленточных изделий (например, на основе смол, гибридных материалов) следует также рассмотреть бесконтактные технологии, такие как лазерная резка или резка с использованием ультразвука, чтобы полностью исключить риск образования заусенцев, присущий механической резке.
Ссылки
[1] Чжан Лифэн, Ван Цзяньго. Исследование контроля качества кромок в процессе резки тонкопленочных материалов[J]. Инженерия упаковки, 2020, 41(11): 178-183.
[2] Чен Хун, Ли Вэйдун. Процесс производства и анализ распространенных дефектов термотрансферной ленты[J]. Технология печати, 2019(8): 45-48.
[3] Чжао Минъюань. Влияние параметров комплекта прецизионного станка для продольной резки на качество резки кромок[D]. Сианьский технологический университет, 2018: 32-45.
[4] Ли Чжицян, Лю Вэй. Применение технологии устранения статического электричества при резке рулонов[J]. Электростатическая технология, 2021, 35(2): 22-26.
[5] Чжан Хуа. Исследование оптимизации и подавления заусенцев системы управления натяжением высокоскоростного продольно-резательного станка[J]. Механическое проектирование и производство, 2022(5): 112-116.
[6] ISO 18947:2014, Материалы для получения изображений – Термотрансферная лента – Определение расслоения краев и мусора[S].
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках






