Хотя термотрансферные ленты могут выглядеть похожими, внутри они обладают совершенно разными свойствами. Ленты на основе воска мягкие и чувствительные, в то время как ленты на основе смолы твердые и хрупкие, склонные к разрыву. Традиционные производственные линии часто требуют разного оборудования для обоих типов лент или многократного экспериментирования и корректировки параметров на одном и том же станке. Появление универсального оборудования для продольной резки на основе воска/смолы является прямым ответом на эту проблему — оно пытается использовать систему натяжения, набор переключаемых методов резки и интеллектуальную библиотеку параметров для управления двумя совершенно разными материалами в рамках одного станка.

1. Два материала, две «задачи по нарезке»
Ленты на восковой основе занимают около 70% рынка, в основном изготавливаясь из воска и сажи. Их покрытия мягкие, имеют низкую температуру плавления, хорошо прилипают к бумажным этикеткам и экономичны. Но мягкость создает проблемы при нарезке: трение легко генерирует тепло, вызывая перелив воска по краям или межслойное слипание, а базовая пленка чрезвычайно тонкая — обычно всего от 4 до 10 микрон — поэтому даже небольшое натяжение может растянуть и деформировать готовую ленту, что приводит к образованию складок на рулоне и белых линий или вмятин во время печати.
Другой полюс составляют ленты на основе смолы. Покрытие, полностью состоящее из смолы, обладает высочайшей твердостью, устойчиво к химической коррозии, высоким температурам и царапинам, подходит для сложных условий эксплуатации, таких как ПЭТ-этикетки, моющиеся этикетки и маркировка электронных компонентов. Недостатком является очень быстрый износ инструмента во время резки, а неправильный контроль может привести к сколам по краям или микротрещинам; кроме того, он очень чувствителен к статическому электричеству; напряжение, генерируемое во время отслаивания, притягивает пыль, которая оседает на готовом изделии в виде белых пятен на отпечатке.
Для того чтобы одно оборудование могло одновременно обрабатывать оба материала, речь идет не о «компромиссе», а о дифференцированной стратегии, позволяющей переключаться между режимами работы.

2. Универсальная тройная ось вращения: натяжение, техника работы с ножом, окружающая среда.
Регулировка натяжения — это душа машины для продольной резки.Ленты на восковой основе требуют работы с низким натяжением, обычно контролируемым на уровне от 5 до 10 ньютонов, чтобы предотвратить обрыв при растяжении; ленты на основе смолы требуют высокого натяжения от 15 до 30 ньютонов для обеспечения плавной намотки. Основой универсального оборудования является система сервоуправления с замкнутым контуром, объединенная с высокоточными датчиками натяжения для подавления колебаний до достаточно малых диапазонов, а затем переключения формул для получения двух наборов кривых натяжения от одного и того же комплекта оборудования. Контроль конусности также необходим на этапе намотки: начальное натяжение немного выше и линейно уменьшается с увеличением диаметра; в противном случае внутренний слой сжимается внешним слоем, вызывая деформацию «ромашки» или неравномерную твердость торцевой поверхности.
Метод вырубки и метод вырубки представляют собой второй водораздел.Ленты на восковой основе мягкие, и резка «ножницами» с помощью круглого лезвия уменьшает сжатие и излишки воска; ленты на основе смолы твердые и хрупкие; плоское лезвие подвешивается и мгновенно режет острой кромкой, предотвращая сколы. Материал лезвия также имеет решающее значение: высокочастотные стальные инструменты более чем подходят для восковых лент, в то время как инструменты на основе смолы требуют алмазного покрытия или лезвий из карбида вольфрама, что многократно увеличивает срок их службы. Подход к универсальному оборудованию заключается не в поиске «универсального ножа», а в быстрой замене модуля держателя инструмента, сокращая время замены до менее чем пятнадцати минут. Скорость также варьируется в зависимости от материала: ленты на восковой основе могут работать со скоростью от 150 до 200 метров в минуту, в то время как ленты на основе смолы необходимо уменьшить до 50–100 метров. Принудительное увеличение скорости приводит только к расслоению и образованию заусенцев.
Контроль за воздействием окружающей среды и электростатическим разрядом особенно важен для полимерных основ.При высокоскоростной резке напряжение отслаивания чрезвычайно высокое, поэтому перед намоткой необходимо установить ионообменные стержни для устранения статического электричества; в противном случае адсорбция пыли напрямую приведет к появлению белых пятен на отпечатке. Мелкую пыль, образующуюся при резке, также необходимо удалять вакуумной адсорбцией. Постоянная температура и влажность (23±2°C, 50±5% относительной влажности) уменьшают смещение слоев, вызванное расширением и сжатием материала. Эти конфигурации могут быть оптимизированы на линиях производства изделий на основе чистого воска, но оборудование общего назначения должно сохранять эти возможности для изделий на основе смолы; в противном случае термин «общее» теряет смысл.

3. От «ручной настройки параметров» к «переключению одним щелчком мыши»
Традиционные станки для продольной резки в значительной степени зависят от опыта квалифицированных мастеров. При переходе на другую ленту натяжение, скорость и давление резки зависят от тактильных ощущений. Приходится потратить несколько рулонов материала, чтобы найти это «ощущение». Передовое направление в разработке универсальных устройств следующего поколения заключается в преобразовании этих неявных знаний в доступные данные.
В современных высококлассных моделях интегрируются оптические датчики или RFID-метки для автоматического определения типа поступающей мембраны (на восковой или смоляной основе) и подбора соответствующих схем из предварительно заданных библиотек параметров. Система машинного зрения в режиме реального времени контролирует края разреза, автоматически замедляя и повышая температуру ножа при появлении заусенцев на смоляной основе; если обнаруживается перелив воска на краю восковой основы, слегка корректируется натяжение. Эта замкнутая система обратной связи позволяет оборудованию поддерживать производительность готовой продукции без вмешательства человека, снижая процент брака до менее 0,5% и обеспечивая точность резки ±0,1 миллиметра или даже более высокую точность.
Более глубокий уровень изменений заключается в накоплении данных. Каждая резка — это эксперимент с параметрами: определенная углеродная лента на основе смолы, при определенной температуре и влажности, использует комбинацию натяжения и скорости для получения оптимальной торцевой поверхности, и эти данные записываются, используются повторно и оптимизируются. Со временем оборудование все быстрее адаптируется к «неизвестным материалам», и универсальность больше не зависит от памяти оператора, а заложена в самой системе.
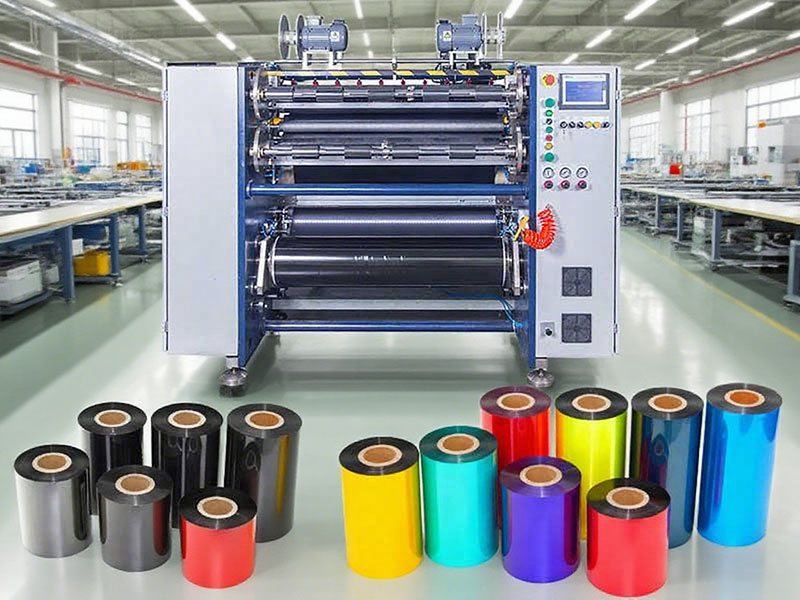
4. Практическая логика выбора
Для производителей, планирующих приобрести оборудование общего назначения, важно четко понимать: «общее» не означает «равноценное». Если в основном используются материалы на восковой и смешанной основе, а материалы на основе смол используются лишь изредка, то обычные роторные продольно-резательные станки в сочетании со стабильным контролем натяжения могут удовлетворить большинство потребностей и обеспечить наилучшее соотношение цены и качества. Если доля материалов на основе смол существенна, то материал лезвия, устранение статического электричества, вакуумная система и способность к снижению натяжения должны рассматриваться как жестко заданные параметры; в противном случае так называемая универсальность — это всего лишь техническая характеристика на бумаге.
Инвестиции в универсальное оборудование действительно оправданы в ситуациях, когда структура заказов меняется от крупносерийного производства стандартных рулонов к мелкосерийному производству различных видов продукции. Рулоны для электронной коммерции, медицинские спиртостойкие рулоны, термостойкие промышленные этикетки — эти нишевые требования требуют, чтобы одна и та же машина несколько раз в течение одного дня меняла материалы и характеристики. В этот момент по-настоящему раскрывается ценность модуля быстрой смены материалов, выбора параметров одним щелчком мыши и автоматической системы компоновки инструмента.
Разрезка лент никогда не была такой простой, как «разрезать». Восковые основы боятся растяжения, смолы — растрескивания кромок: для одних требуется медленное и бережное обращение с низким натяжением, для других — бережное обращение с помощью жесткого ножа с высоким натяжением. Техническая сложность универсального оборудования для резки заключается именно в том, что эти два материала не являются неразличимыми, а различия заложены в систему управления, позволяя одному и тому же ножу по-разному реагировать на эти два материала. Для предприятий, занимающихся обработкой лент, это означает расширение границ приема заказов — больше нет необходимости покупать специализированный станок или рисковать, приобретая неподходящий станок только из-за срочного заказа на промывку смоляных лент.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


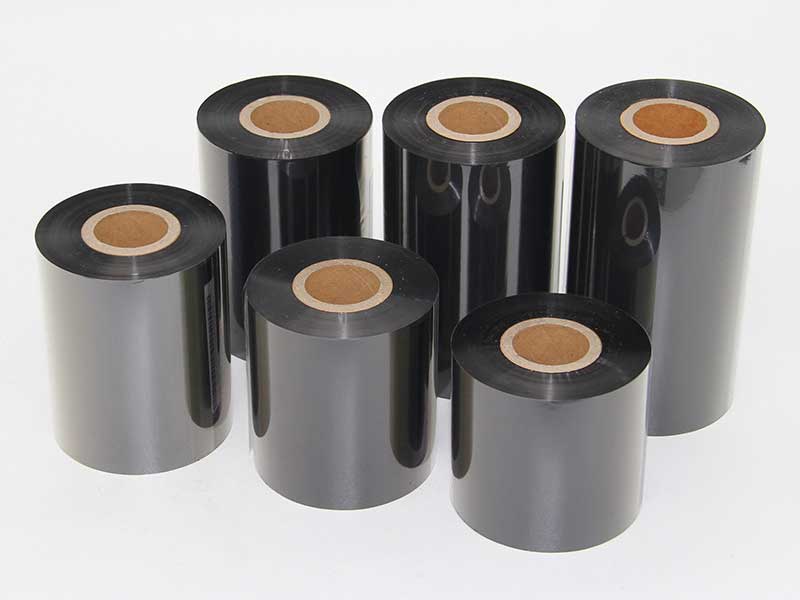

 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Машина для резки солнечной пленки
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
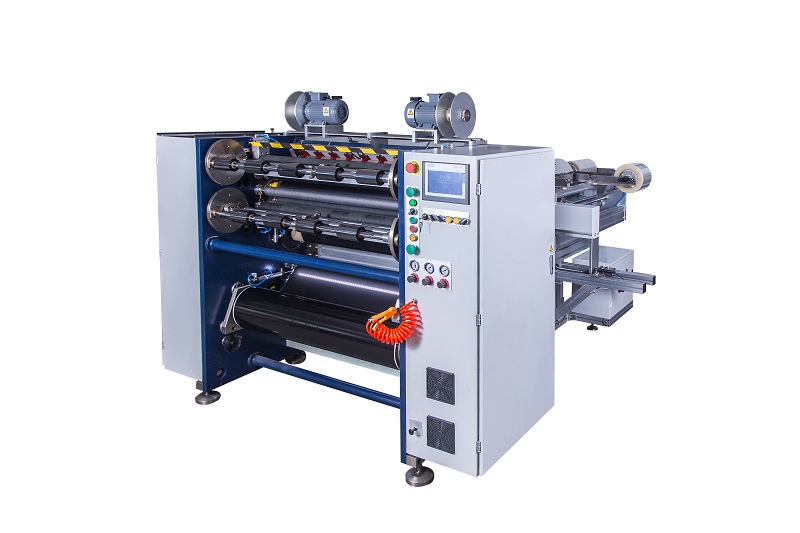 Полуавтоматический резак для термотрансферной ленты RSDS2 PLUS
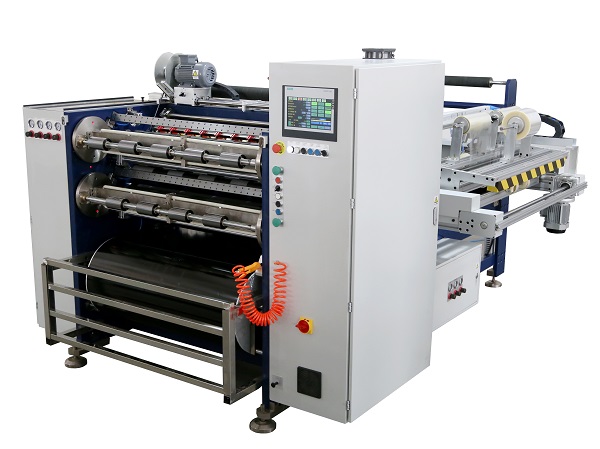 Автоматическая машина для резки термотрансферной ленты RSDS8 PLUS






