В процессе производства ленты (термотрансферной ленты) одним из основных видов оборудования является машина для продольной резки. Однако многие компании сталкиваются с распространенной проблемой: изменение технических характеристик происходит слишком медленно. Каждый раз, когда изменяется ширина, длина или характеристики сердцевины ленты, машина часто останавливается на полчаса и более, что серьезно снижает общую производительность и увеличивает трудозатраты операторов.
Итак, как же решить эту проблему? Ниже представлены 5 практических решений, охватывающих три аспекта: аппаратное обеспечение, эксплуатация и управление.
1. Где происходит медленное изменение технических характеристик?
Для решения проблемы необходимо сначала определить её суть. Станок для продольной резки медленно меняет свои характеристики, обычно сосредотачиваясь на следующих аспектах:
• Регулировка сиденья инструментаДля изменения положения режущего ножа необходимо переставлять ленты разной ширины, а традиционная ручная регулировка инструмента занимает больше всего времени.
• Сброс системы натяженияЛента из разных материалов и разной толщины должна соответствовать различным параметрам натяжения.
• Замена катушки: втягивание и разматываниеПри переключении между 3-дюймовыми и 1-дюймовыми сердечниками часто требуется замена всей втулки.
• Продевание пленкиПосле установки новых технических характеристик на станок, процесс повторной заправки пленки становится трудоемким.
Только выявив основные узкие места в вашей производственной линии, вы сможете назначить правильное лекарство.
2. 5 методов ускорения
Метод 1: Переход на автоматизированную систему позиционирования держателя инструмента.
Это самый прямой способ достижения результатов. Традиционная ручная регулировка инструмента требует от рабочих измерения и фиксации каждого инструмента по отдельности линейкой, а также замены комплекта ножей (например, 8 ножей) в течение 20 минут. Автоматическая система крепления инструмента приводится в движение сервомотором, напрямую вводящим значение ширины на сенсорный экран, и держатель инструмента автоматически перемещается в заданное положение, при этом весь процесс занимает не более 2 минут.
Соотношение вход-выходПервоначальные инвестиции в автоматизированную систему крепления инструмента составляют примерно 2-50 000 юаней (в зависимости от количества валов инструмента), а окупаемость за счет экономии трудозатрат достигается за 3-6 месяцев.
Метод 2: Использование быстросъемных втулок
Частая замена сердечников диаметром 1 и 3 дюйма — еще одна важная причина медленной переформатировки. В то время как традиционный метод требует разборки и сборки множества винтов и сальниковых крышек, быстросъемная втулка использует коническую или надувную конструкцию, которую можно заменить одним винтом и одним движением, экономя 5-8 минут за раз.
Если компания одновременно разрабатывает несколько ключевых технических спецификаций, то это улучшение вполне оправдано.
Метод 3: Разработать стандартную рабочую процедуру для изменения технических характеристик.
Многие предприятия медленно внедряют изменения не потому, что оборудование некачественное, а потому, что производственные процессы не стандартизированы. Рекомендуется разработать «СОП по изменению технических характеристик» и разместить его рядом с оборудованием, включив в него следующие пункты:
• Последовательность каждого шага (например, сначала ослабить натяжение, затем отрегулировать инструмент и, наконец, установить его в исходное положение).
• Стандартная таблица параметров для каждой спецификации (натяжение, скорость, давление перемотки и т. д.)
• Совместное разделение труда двумя людьми (один человек настраивает инструмент, другой подготавливает новый стержень и работает параллельно).
Практический примерПосле внедрения стандартных операционных процедур (СОП) на ленточнопильном заводе среднее время смены спецификаций для одного и того же станка сократилось с 22 минут до 12 минут, а скорость начала работы новых сотрудников значительно ускорилась.
Метод 4: Используйте функцию «Рецепт с заданными параметрами».
Если ваш станок для продольной резки оснащен ПЛК и сенсорным экраном, обязательно используйте функцию «Рецепт». Сохраните натяжение намотки, натяжение размотки, скорость резки, длину в метрах и другие параметры, соответствующие каждой спецификации, в виде рецепта, и в следующий раз, когда вы измените спецификацию, вы сможете вызвать ее одним щелчком мыши, без необходимости устанавливать параметры по одному.
Если оборудование устарело и не имеет этой функции, параметры каждой спецификации можно записать в таблицу, и оператор сможет вводить их друг для друга, что намного быстрее, чем запоминать или многократно пытаться вырезать.
Метод 5: Внедрение концепции быстрой смены пресс-формы.
Применение метода SMED (Single Minute Exchange of Die) в бережливом производстве:
• Различайте внутренние и внешние операции: внутренние операции должны выполняться во время простоя, тогда как внешние операции могут быть завершены во время работы станка. Например, следующую партию сердечников, бумажных трубок и лент можно подготовить заранее и разместить рядом со станком.
• Преобразование внутренних операций во внешние: например, предварительно установить комбинацию держателя инструмента следующей спецификации на автономное оборудование и заменить ее целиком при остановке станка.
В результате анализа SMED компания обнаружила, что 40% времени тратилось впустую на поиск инструментов и материалов при изменении технических характеристик. Благодаря созданию «набора инструментов для изменения технических характеристик» и «зоны подготовки материалов» время, затрачиваемое на одно изменение технических характеристик, сократилось с 18 минут до 9 минут.
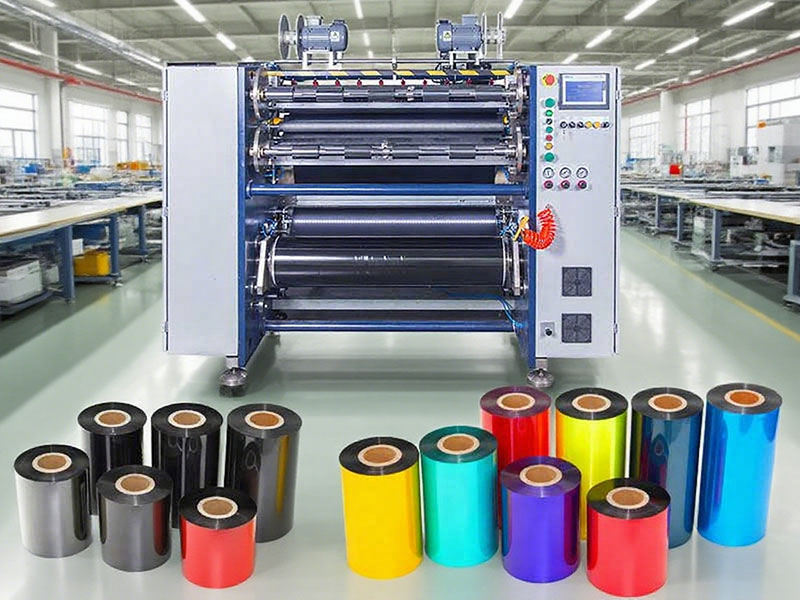
3. Если бюджета достаточно, следует сразу же рассмотреть возможность приобретения оборудования нового поколения.
Если вы попробовали все вышеперечисленные методы, а время изменения технических характеристик по-прежнему превышает 10 минут, то, возможно, сама конструкция существующего оборудования устарела. Современные ленточнорезильные станки нового поколения, как правило, обладают следующими характеристиками:
• Полный сервопривод:Каждая ось управляется независимо, и параметры автоматически подбираются.
• Автоматическая маркировка и резка: Автоматическое завершение подключения ленты при смене катушки
• Изменение спецификации одним щелчком мышиДержатель инструмента, натяжение и зазор роликов регулируются автоматически.
Изготовление такого оборудования обычно занимает 3-5 минут, но стоимость одного устройства высока (от сотен тысяч до миллионов юаней), что делает его подходящим для предприятий с крупными партиями продукции и частой сменой технических характеристик.
4. Резюме
«Медленное изменение спецификаций» не вызвано какой-либо одной причиной, и нет универсального решения. Мы рекомендуем вам расставить приоритеты в своих действиях:
1. Немедленная готовность: разработка стандартных операционных процедур (СОП), внедрение внешней подготовки заданий SMED и создание форм для регистрации параметров.
2. Краткосрочные инвестиции: приобретение быстросъемных втулок (стоимостью в несколько тысяч юаней).
3. Среднесрочная трансформация: модернизация автоматической системы держателей инструмента (2-50 000 юаней)
4. Долгосрочное планирование: Оцените, нужно ли вам заменить новое поколение полностью автоматических станков для продольной резки.
На самом деле, большинство предприятий могут сократить время внесения изменений в спецификацию более чем на 50% благодаря первым трем недорогим улучшениям. Начиная с завтрашнего дня, возьмите секундомер в цех и измерьте время — каждая минута измерения — это потенциальный объем производства, который можно извлечь.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках






