Точность ширины ленты в ленточно-резьбонарезном станке обычно измеряется допуском между фактической шириной узкой полосы после резки и целевой шириной. Высококачественные модели могут поддерживать этот допуск в пределах ±0,05 мм, в то время как обычное оборудование часто находится в диапазоне от ±0,3 мм до ±0,5 мм. Хотя разница кажется незначительной, она напрямую определяет плавность движения ленты и срок службы печати в принтере — узкие полосы чрезмерной ширины в лучшем случае могут мяться и смещаться, а в худшем — рваться под неравномерным усилием по краям во время высокоскоростной печати. Для понимания принципов контроля точности ширины необходимо выйти за рамки единственного подхода «точно ли режет инструмент» и рассматривать процесс резки как четырехмерную систему сопряжения, включающую натяжение, направляющие, инструмент и контроль.

1. Замкнутый контур натяжения: первая линия защиты для обеспечения точности ширины.
В качестве подложки для ленты используется ПЭТ-пленка толщиной всего от 4,5 до 12 мкм. Ее чрезвычайно тонкая структура делает ее исключительно чувствительной к растягивающим силам. Если натяжение слишком велико, базовая пленка становится эластичной или даже пластически вытянутой, что приводит к уменьшению ширины после разрезания и, как следствие, к получению размеров меньше целевого значения; если натяжение слишком мало, материал становится рыхлым и сморщенным, что приводит к нестабильному боковому смещению, и режущий инструмент не может следовать заданной траектории.
Таким образом, основой точности ширины является независимое замкнутое управление тремя этапами натяжения: размоткой, растяжением и намоткой. Современные высокоточные станки для продольной резки используют датчики натяжения для сбора данных о фактическом натяжении полосы в реальном времени, передачи их в ПЛК и динамической регулировки выходного крутящего момента серводвигателя с помощью ПИД-регуляторов. Скорость отклика и точность в установившемся режиме этого замкнутого контура напрямую определяют нижний предел колебаний ширины. Традиционные методы управления с помощью магнитной порошковой муфты могут вызывать колебания натяжения до ±10%, что достаточно для отклонения ширины партии при скорости несколько сотен метров в минуту; сервосистема с замкнутым контуром может сжимать колебания в пределах ±0,25 Н – ±0,5 Н.
Ещё более гениальной является стратегия натяжения при намотке. По мере увеличения диаметра намотки поддержание постоянного натяжения приводит к тому, что внешняя углеродная лента оказывает чрезмерное сжимающее усилие на внутренний слой, вызывая деформацию сердечника или даже прилипание чернил, что косвенно приводит к нестабильной подаче при последующей резке. На основе рассчитанного в реальном времени диаметра рулона система постепенно уменьшает натяжение намотки в соответствии с заданной кривой, поддерживая узкую полосу с соответствующей степенью натяжения от полного рулона до пустого, обеспечивая стабильные конечные условия для равномерной ширины.

2. Коррекция и направляющие: Поддерживайте горизонтальное положение режущего инструмента.
Перед тем как лента попадет в режущий нож, ее края должны оставаться неподвижными и находиться в известном поперечном положении. Любое незначительное боковое смещение означает, что режущий инструмент сместился относительно фактической линии разреза ленты, что делает невозможным точное определение ширины.
Система автоматической коррекции (EPC) как раз и призвана замкнуть этот контур. Принцип несложный: фотоэлектрические или ПЗС-датчики непрерывно сканируют боковое положение края ленты, преобразуют смещение в электрические сигналы и передают их контроллеру, который управляет сервомоторами или пневматическими механизмами для перемещения разматывающей рейки или направляющего ролика для точной боковой регулировки, «возвращая» ленту в правильное положение. Современные стандартные решения обеспечивают динамическую точность коррекции до ±0,1 мм, а в высокопроизводительных конфигурациях — еще выше. Для сверхтонких изделий с шириной резки менее 10 мм важность коррекции становится еще более очевидной — боковая жесткость узкой ленты крайне мала, и даже отклонение всего в несколько десятков микрон может привести к браку готовой продукции.
В сочетании с системой выпрямления работает система высокопрочных направляющих роликов. Прямолинейность всех роликов должна контролироваться в пределах 0,01 мм/м, радиальное биение ограничено микронным уровнем, а между ними должна поддерживаться строгая параллельность. Любой эксцентриситет или перекос направляющего ролика будет передаваться в виде бокового отклонения ленты, вдвое превышающего величину отклонения. Коррекция устраняет «уже произошедшие смещения», а прецизионные системы направляющих роликов уменьшают несоосность в источнике.

3. Инструментальная система: механика резки в микронных зазорах.
Когда натяжение и направляющие создают стабильные условия подачи ленты, заключительным этапом обеспечения точности ширины является контроль инструмента и шага инструмента.
Суть круговой резки заключается в процессе резки парой верхних и нижних режущих дисков. Боковой зазор между верхним и нижним дисками является ключевым параметром, определяющим качество и точность ширины резки. Если зазор слишком мал, кромки дисков трутся друг о друга, образуя заусенцы и пыль, а край резки сжимается и деформируется; если зазор слишком велик, материал разрывается, а не срезается, появляются мелкие кромки, и фактическая эффективная ширина становится непредсказуемой. Для углеродных лент толщиной всего несколько микрон этот зазор обычно необходимо точно контролировать в пределах от 0,02 мм до 0,05 мм, в зависимости от толщины подложки и свойств покрытия. Радиальное биение режущей головки также имеет решающее значение; если биение шпинделя превышает 0,005 мм, ширина резки будет колебаться в зависимости от периодического отклонения диска.
Метод установки шага инструмента эволюционировал от ручного к ЧПУ-управлению. Раннее оборудование полагалось на механические ходовые винты и дисковые регуляторы для индивидуальной настройки каждого инструмента, при этом зазоры и положения зависели от опыта работы, что приводило к ограниченной повторяемости. Современные высококачественные модели используют серводвигатели для осевого перемещения держателя инструмента с разрешением до 0,01 мм. В сочетании с замкнутой системой управления положением это полностью исключает ошибки позиционирования, вызванные люфтом обратного винта. Некоторые устройства также интегрируют онлайн-визуальный контроль, при этом ПЗС-камеры в реальном времени фиксируют фактическое положение режущей кромки, передавая отклонения ширины в систему управления держателем инструмента для динамической компенсации, превращая расстояние до инструмента из «заданного значения» в «проверяемое значение в реальном времени».
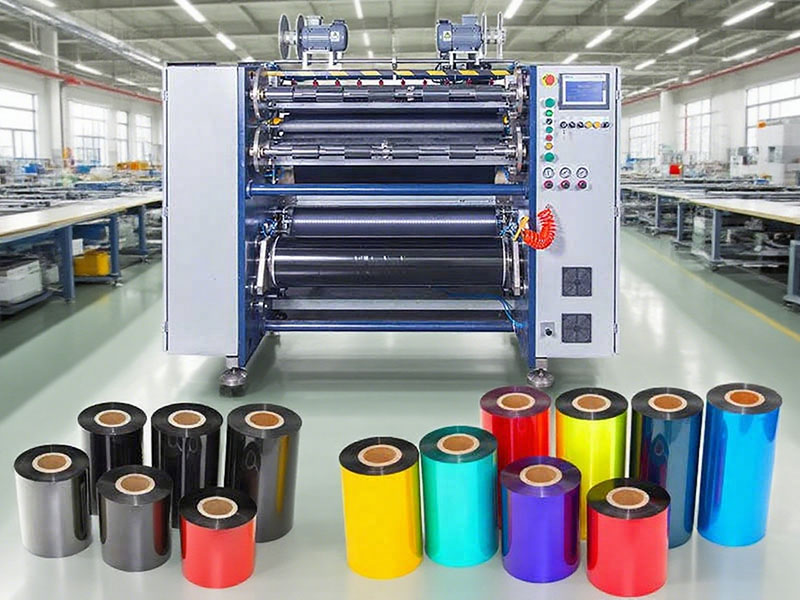
4. Системное взаимодействие: точность — это результат, а не изолированный показатель.
Разложив описанные выше этапы, можно выделить каждый из этих методов, который вносит свой существенный вклад в повышение точности: замкнутый контур управления натяжением подавляет переменные, связанные с растяжением, система коррекции фиксирует боковую базовую точку, а инструментальная система определяет геометрию резания. Однако достижение точности по ширине в конечном итоге зависит от динамической координации между этими тремя факторами.
Типичным примером является сопряжение параметров при узкополосной резке. Когда ширина резки падает ниже 10 мм, боковая жесткость ленты резко снижается. Если натяжение намотки по-прежнему устанавливается в соответствии с традиционными широкополосными методами, материал будет чрезмерно растягиваться в продольном направлении и сжиматься в поперечном из-за эффекта Пуассона, что приведет к уменьшению ширины реза и концентрации напряжения на кромке. Опытные специалисты по настройке процесса снижают натяжение намотки при узкополосной резке до 60–70% от традиционного значения, одновременно снижая скорость движения машины, чтобы обеспечить более широкий диапазон отклика для системы коррекции. Это означает, что логика управления точностью ширины заключается не в независимой локальной оптимизации каждой подсистемы, а в поиске точки динамического баланса между скоростью, натяжением, реакцией на коррекцию и расстоянием до инструмента.
В результате, хорошо откалиброванный высокоточный станок для продольной резки ленты может стабилизировать допуски по ширине в пределах ±0,05 мм и снизить процент дефектов с 2–3% по сравнению с обычным оборудованием до менее 0,3%. Для высококачественных лент, таких как ленты на основе смол и гибридные ленты, экономия на материалах, сокращение времени простоя и ввода в эксплуатацию за счет повышения точности гораздо значительнее, чем собственные параметры производительности оборудования. Принцип точности ширины в конечном итоге сводится к одному предложению: обеспечение того, чтобы перемещение ленты во всех измерениях до достижения края лезвия находилось в пределах ощутимого, поддающегося коррекции и исправлению замкнутого контура.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Перемотчик печатной ленты для карточек
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Машина для резки лент для печати на карточках






