Общая толщина термотрансферных лент обычно составляет всего от 4,5 до 20 микрон и состоит из сверхтонкой ПЭТ-пленки, термостойкого покрытия и слоя чернил. Разрез, как заключительный этап перед отправкой с завода, напрямую определяет, можно ли плавно загрузить ленту в устройство и не будет ли повреждена печатающая головка. При сравнении оборудования, представленного на рынке и стоящего от десятков до сотен тысяч юаней, списки параметров часто бывают очень обширными, но то, что действительно определяет качество продукции и эффективность производства, сосредоточено в нескольких ключевых параметрах.
Не стоит ломать голову над выбором модели. Сосредоточьтесь на трех основных принципах.—точность резки, контроль натяжения и аккуратность перемотки—И, рационально проанализировав скорость и конфигурацию оборудования, можно избежать большинства ошибок.
1. Точность продольной резки: залог качества.
Точность нарезки является основным показателем производительности оборудования, напрямую определяющим равномерность ширины и качество кромок готовой ленты. Недостаточная точность имеет свои последствия: шероховатые края ленты, смещение ленты во время печати, застревание ленты, а в тяжелых случаях — даже износ печатающей головки.
Стандарты точности в промышленности можно условно разделить на три уровня. Точность стандартного уровня — это...±0,3~0,5 ммподходит для обычных коммерческих и логистических этикеток; высокая точность может достигать±0,1 ммотвечает потребностям высокоточной электроники и общего промышленного применения; сверхвысокий уровень точности может контролироваться в пределах±0,05 ммПодходит для высокотехнологичных задач, таких как нанесение медицинских этикеток и нанесение сверхтонких лент. Ключевым фактором, определяющим точность, является жесткость держателя инструмента и стабильность системы передачи. При покупке не доверяйте теоретическим значениям в таблице параметров. Всегда берите с собой свой собственный эталонный рулон ленты для пробной резки на месте, используйте штангенциркуль для измерения отклонения между шириной разреза и заданным значением, а также проверяйте края образцов на наличие заусенцев или нитей.
2. Контроль натяжения: «душа» оборудования
ПЭТ-основа ленты чрезвычайно тонкая и очень чувствительна к изменениям натяжения. В отрасли контроль натяжения считается «душой» машин для продольной резки, поскольку его влияние на плоскостность намотки составляет более 50%.
Чрезмерное натяжение приводит к растяжению и деформации базовой пленки, вызывая микротрещины в слое чернил, что приводит к потере порошка и появлению белых полос во время печати; если натяжение слишком низкое, лента становится рыхлой и мятой, а торцевая поверхность намотки приобретает «змеевидную» форму, что повышает вероятность смещения сердечника во время транспортировки. В эффективных схемах контроля натяжения используются дифференцированные зоны: в зоне размотки используется уменьшающееся натяжение, в зоне резки поддерживается постоянное натяжение, а в зоне намотки применяется...постепенное уменьшениеКонтроль — линейное снижение натяжения по мере увеличения диаметра катушки, предотвращающее чрезмерное натяжение внешнего слоя и сдавливание внутреннего слоя, образуя обмотку типа «ромашка».
При совершении покупки приоритет следует отдаватьполностью автоматические системы управления натяжением с обратной связьюВ нем используется обратная связь в реальном времени от датчиков натяжения и динамическая регулировка с помощью ПИД-алгоритмов для управления колебаниями в чрезвычайно узком диапазоне. Традиционное управление с разомкнутым контуром (например, ручная регулировка магнитной порошковой муфты) с трудом справляется с дрейфом натяжения, вызванным изменением диаметра катушки, особенно во время высокоскоростного запуска и остановки.
3. Единообразие упаковки: упускаемые из виду «скрытые издержки»
Аккуратность намотки напрямую влияет на эффективность последующей упаковки и плавность движения ленты принтера. Закругление торцов, зубчатые края или внутренние складки — все это результат недостаточного контроля натяжения и неисправных корректирующих устройств. Эти проблемы могут легко привести к обрыву ленты или поломке картриджа во время последующей перемотки.
Отраслевые стандарты контроля гласят: отклонение заточки, как правило, должно контролироваться в пределах±1 мма для высокотехнологичного оборудования это может достигать±0,5 ммДля достижения этого уровня, помимо замкнутой системы управления натяжением,скользящие валыДля производства высококачественных лент необходимы пневматические направляющие. Они позволяют независимо контролировать крутящий момент каждого намоточного узла и регулировать его в режиме реального времени в зависимости от изменения диаметра катушки, эффективно решая проблемы «рыхлости внутри», «натянутости снаружи» или «растительного сердечника» при одновременной намотке нескольких рулонов. Пневматические направляющие обеспечивают более высокую точность управления, чем механические, что делает их особенно подходящими для производственных сценариев, требующих частой смены спецификаций. Кроме того, незаменимы системы активной коррекции отклонений; фотоэлектрические датчики CCD или ультразвуковые датчики могут в режиме реального времени определять положение края ленты и автоматически корректировать траекторию, предотвращая незначительные смещения во время высокоскоростной работы.
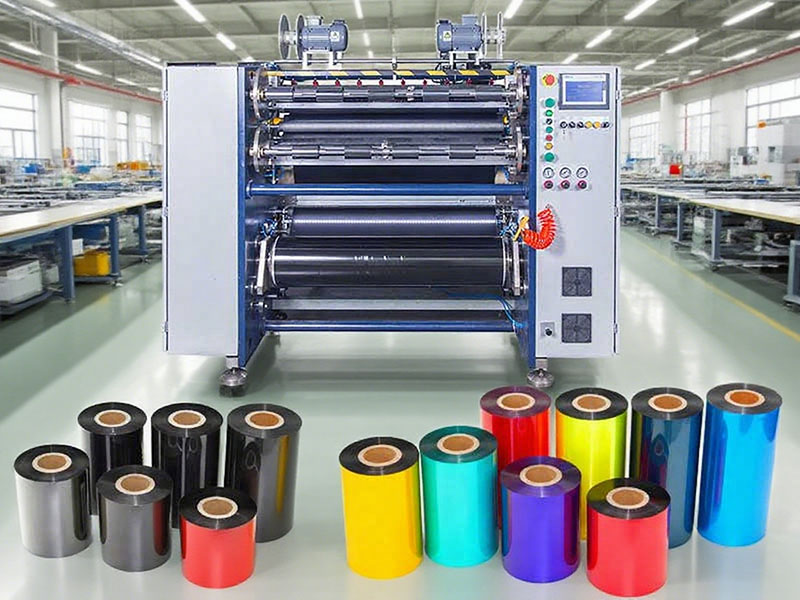
4. Скорость продольной резки: показатель эффективности, но более высокая скорость не всегда означает лучшее качество.
Скорость резки определяет производительность в единицу времени, но номинальная максимальная скорость часто является лишь «лабораторными данными». Устройство, которое часто замедляется или останавливается из-за колебаний натяжения, может фактически производить меньше продукции, чем стабильная модель со средней скоростью.
Скоростные характеристики могут относиться к следующим диапазонам: низкая скорость, экономичный режим.тип 50~100 м/минПодходит для мелкосерийного и многовидового производства; среднескоростной универсальныймодель 150~250 м/минВыполнение большинства коммерческих заказов; Высокоскоростное производствомодель 300~500 м/минПодходит для крупномасштабного непрерывного производства. Важно отметить, что фактическая рабочая скорость существенно зависит от материала ленты. Ленты на основе смолы имеют более твердое покрытие и меньшую прочность, поэтому обычно требуют более длительной работы.на скоростях на 20–30% нижечем ленты на восковой основе. Поэтому при оценке скорости производителям следует предложить провести тестовую резку с использованием ваших реальных материалов и понаблюдать за состоянием перемотки при запуске на высокой скорости и аварийной остановке, а не просто смотреть на максимальную скорость в пустом состоянии.
5. Часто упускаемые из виду затраты на оборудование и долгосрочные расходы.
Помимо параметров, конфигурация аппаратного обеспечения устройства определяет удобство использования в долгосрочной перспективе.Жесткость рамыСтоит отметить: толстые чугунные или стальные рамы эффективно поглощают вибрации во время резки, обеспечивая сохранение точности даже после многих лет высокоскоростной работы.инструментальные системыКруглые лезвия подходят для высокоскоростной резки, в то время как плоские (квадратные) лезвия обеспечивают более аккуратный срез и меньшее количество пыли при резке тонких лент. Срок службы твердосплавных или керамических вставок значительно больше, чем у обычной быстрорежущей стали.технические характеристики катушкиДиаметр должен соответствовать диаметру вашего готового сердечника — распространены конфигурации в 1 и 1,25 дюйма; убедитесь, что устройство совместимо с вашими текущими и будущими техническими характеристиками.
Окончательно,послепродажное обслуживание и пробное тестированиеПроверка является важнейшей «гарантией» при выборе продукции. Станки для нарезки лент требуют точной регулировки натяжения и корректирующей отладки, а скорость реагирования поставщика и возможности технической поддержки напрямую влияют на потери от простоев. Перед принятием окончательного решения рекомендуется посетить как минимум трех поставщиков, чтобы сравнить результаты нарезки на одном и том же рулонном материале, измерить допуски по ширине, отклонения торцевой поверхности и качество кромок. Устройство с привлекательными параметрами, но с заусенцами на кромках образца, не стоит риска.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
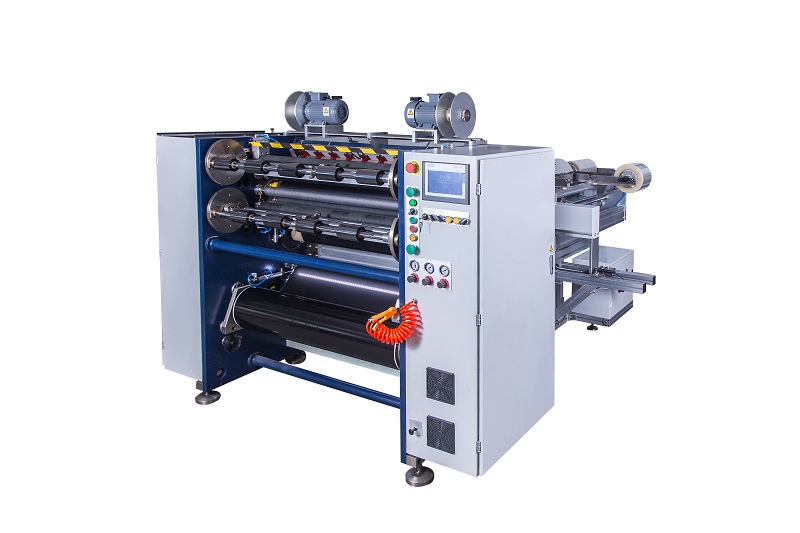 Полуавтоматический резак для термотрансферной ленты RSDS2 PLUS
 Перемотчик печатной ленты для карточек
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS






