Неравномерная намотка — одна из наиболее распространенных проблем качества при резке лент. Пленки основы ленты обычно имеют размер всего от 4,5 до 10 микрон и чрезвычайно чувствительны. Даже смещение на уровне миллиметра на торцевой поверхности может привести к образованию ленты, складок или даже износу печатающей головки во время последующей печати. Многие операторы привыкли слепо регулировать натяжение или заменять лезвия при обнаружении несоответствий, что часто приводит к все более хаотичным регулировкам. На самом деле, неравномерная намотка — это не единичный дефект, а комплексная характеристика нарушения контроля натяжения, механической точности и баланса вспомогательных систем. В этой статье мы начнем с классификации симптомов и предложим подход к решению, который постепенно переходит от простого к сложному и может быть быстро реализован.

Шаг 1: Разберитесь в тонкостях лапши и примените целенаправленные решения.
Перед началом работы обратите внимание на конкретную форму намоточного конца, поскольку различные проявления указывают на совершенно разные причины. Если торцевая поверхность имеет форму «колокола» или односторонней выступающей конической формы, проблема обычно заключается в чрезмерном натяжении намотки или неравномерном давлении на обоих концах прижимного ролика; если оба конца аккуратные, но середина рыхлая или частично приподнятая, следует заподозрить неисправность намоточной катушки, деформацию бумажной трубки или чрезмерный допуск по толщине поступающего материала; если торцевая поверхность демонстрирует периодические зубчатые колебания, это должно указывать на износ лезвия или неравномерные зазоры при резке; однако общее отклонение и змеевидное отклонение часто указывают на то, что направляющий ролик не параллелен или система коррекции неисправна. Определение типа симптома является необходимым условием для предотвращения бесполезных попыток.

Регулировка натяжения: сначала опустите, затем отрегулируйте, умело используя конусное натяжение.
В подавляющем большинстве случаев неполного сбора материала основной причиной является неправильная настройка натяжения. Материал ленты чрезвычайно тонкий; при слишком высоком натяжении материал чрезмерно растягивается, вызывая неравномерное напряжение по краям и образование «колоколообразной» структуры; если натяжение слишком низкое, межслойное пространство ослабевает, и торцевая поверхность естественным образом разрушается. Быстрый метод проверки заключается в том, чтобы каждый раз уменьшать регулятор натяжения намотки на 5–10%, а затем проводить тестовый запуск на два–три метра для наблюдения за изменениями на торцевой поверхности. Для тестовых полос шириной 10 мм эмпирическое значение натяжения намотки обычно контролируется в диапазоне от 3 до 5 Н. Что еще более важно, ключевое значение имеет настройка конусности. По мере увеличения диаметра рулона, если натяжение не уменьшается вдоль кривой, внешний слой будет прижимать внутренний слой, как гидравлический пресс, образуя «ромашковый сердечник» или башнеобразный ступенчатый слой. В качестве примера рассмотрим катушку с начальным внешним диаметром 300 мм. Начальное натяжение можно установить на уровне 12 Н, на конце — уменьшить до 8 Н, а коэффициент конусности — в диапазоне от 0,3 до 0,5, что позволяет эффективно достичь идеальной структуры «плотное внутри, свободное снаружи».
Ролики и параллельность: легко упускаемые из виду «невидимые толкатели»
Даже при регулировке натяжения торцевая поверхность остается неровной, и проблема, вероятно, кроется в механической точности. Если прижимной ролик и вал перемотки не параллельны, каждое вращение создает осевое усилие, смещая углеродную ленту в одну сторону и образуя смещенный слой. На месте можно вставить лист бумаги формата А4 в зазор между обоими концами ролика и катушкой перемотки. Если при вытягивании ощущается заметное изменение сопротивления, это указывает на непараллельность линий. В экстренных случаях можно ослабить подшипниковое седло на одном конце прижимного ролика и вставить тонкую прокладку толщиной от 0,1 до 0,2 миллиметра для коррекции. Не менее важен зазор между бумажной трубкой и катушкой перемотки. Когда зазор превышает 0,5 миллиметра, бумажная трубка начинает эксцентрично дергаться при высокоскоростном вращении, вызывая периодическое колебание торцевой поверхности. Стандартный зазор должен составлять не более 0,3 миллиметра. В качестве временной меры можно обернуть вал слоем малярной бумаги для уменьшения трения, а также необходимо приобрести долговечные бумажные трубки с требуемыми допусками. Кроме того, радиальное биение самого намоточного вала не должно превышать 0,05 миллиметра, а изогнутые валы следует заменить или выпрямить.
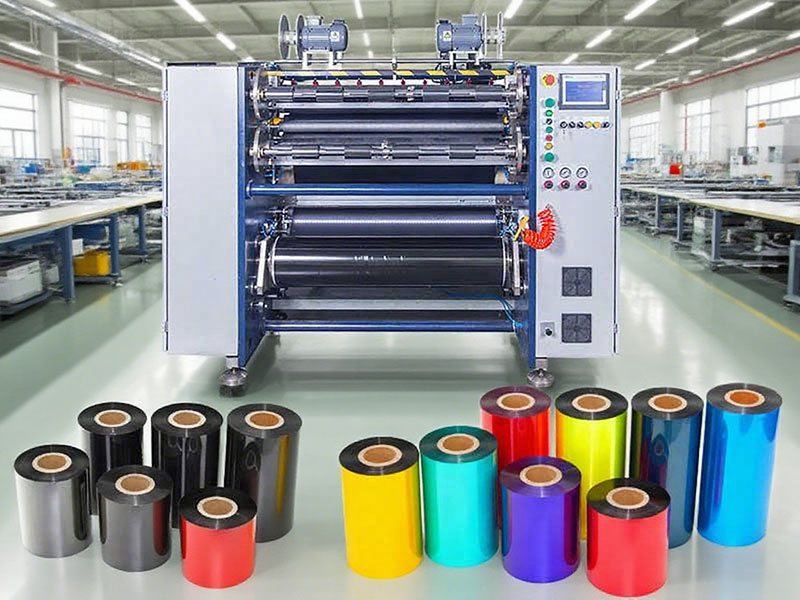
Исправления и инструменты: Не позволяйте мелким проблемам перерастать в крупные сбои.
Сбой в работе системы коррекции является непосредственной причиной отклонения при намотке, и причина часто оказывается удивительно простой — слой тонера на линзе фотоэлектрического датчика. Протрите щуп спиртом и осторожно надавите на край ленты, чтобы проверить, реагирует ли датчик; большинство скрытых опасностей можно устранить за тридцать секунд. Если воздушная трубка корректирующего привода отсоединилась или погнулась, можно временно вручную отрегулировать перемоточное устройство в центральное положение для выполнения небольших партий заказов. Что касается режущих инструментов, рекомендуемый зазор между верхним и нижним лезвиями для нарезки ленты составляет всего 0,01–0,03 миллиметра, что примерно вдвое меньше, чем при обычной нарезке бумаги. Заусенцы или волнистые срезы, вызванные износом лезвий, постепенно накапливаются в виде смещенных слоев на торцевой поверхности во время намотки. В это время для повторной калибровки зазора используется щуп толщиной 0,02 мм, и если износ сильный, его следует немедленно заменить — затраты времени на заточку намного выше, чем на замену лезвия.
Установление порядка: Превратите процесс отладки в многократно используемые параметры.
Наибольшая эффективность в решении проблемы неполной намотки заключается не в повторном обнаружении каждой неисправности, а в сохранении успешно откалиброванных параметров. Рекомендуется вести «медицинскую карту» для каждого оборудования, регистрируя значения натяжения намотки, коэффициента конусности, давления роликов и зазора инструмента, соответствующие различным моделям ленты (ширина, толщина подложки, тип покрытия). Во время переналадки напрямую запрашивались исторические параметры, а тестовый заезд проводился на скорости 80% от нормальной на протяжении 200 метров для проверки торцевой поверхности. Первые 100 метров проверялись на низкоскоростном режиме, а последние 100 метров — на высокоскоростной стабильности. В течение смены с помощью линейки проверялась параллельность направляющих роликов; если отклонение превышает 0,1 миллиметра на метр, требуется корректировка; еженедельно проводится очистка всех роликов промышленным спиртом, особенно для удаления прилипшего к резиновым поверхностям углеродного порошка. Неполная намотка по сути является сигналом тревоги о дисбалансе между точностью оборудования и параметрами процесса. Воспринимать это как возможность для проверки системы гораздо ценнее, чем многократное тушение пожара.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Перемотчик печатной ленты для карточек
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Машина для резки лент для печати на карточках






