Фольга для горячей штамповки обычно имеет общую толщину всего 12–30 мкм и состоит из ПЭТ-основы, разделительного слоя, цветного слоя, слоя с алюминиевым покрытием и клеевого слоя. Подложка тонкая, а покрытие хрупкое, что делает его чрезвычайно чувствительным к натяжению, состоянию инструмента и статическому электричеству во время резки. В отрасли существует поговорка: «Тридцать процентов штамповки, семьдесят процентов резки». Один заусенец или колебание натяжения во время резки могут привести к разрыву фольги, неполной штамповке или даже к полной остановке высокоскоростных штамповочных машин. В этой статье причины и меры по устранению пяти типичных проблем — заусенцев, разрыва фольги, образования складок, отклонений и неровных торцов намотки — в соответствии с частотой возникновения неисправностей и приоритетом поиска и устранения неисправностей, для использования операторами и обслуживающим персоналом на месте.
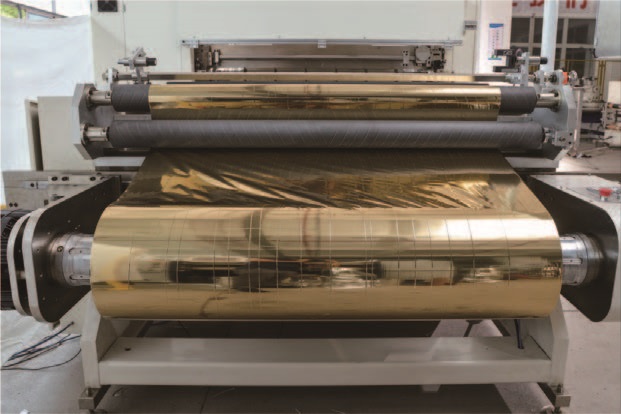
1. Образование заусенцев, нитей и порошка на краях прорезей.
Заусенцы являются наиболее часто встречающимся дефектом качества в процессе продольной резки, проявляющимся в виде зубчатых срезов, нитевидных заусенцев или сопутствующего отслаивания частиц алюминиевого порошка. В процессе последующей горячей штамповки эти частицы образуют загрязненные пятна и приводят к пропускам штамповки, что напрямую снижает выход годной продукции.
Состояние инструмента является основным критерием проверки. После износа или сколов круглых или плоских лезвий режущая кромка перестает чисто разрезать фольгу путем среза, а вместо этого отделяет материал путем разрыва, оставляя микротрещины по краям, которые трудно обнаружить невооруженным глазом. Метод оценки прост: после остановки станка слегка коснитесь кромки лезвия пальцем; если заметна затупка или локальные сколы, немедленно замените или переточите лезвие. Зазор между лезвиями и их перекрытие также имеют решающее значение. Для тонкой фольги для горячей штамповки зазор между лезвиями следует устанавливать в пределах 1,2–1,5 толщины материала, а перекрытие верхнего и нижнего лезвий обычно должно контролироваться в пределах 0,05–0,1 мм; слишком маленькое перекрытие не позволит фольге разрезаться, слишком большое – приведет к деформации поверхности фольги. Биение вала лезвия также нельзя игнорировать; используйте индикатор часового типа для измерения — радиальное биение, превышающее 0,02 мм, требует коррекции.
Натяжение и статическое электричество являются второстепенными, но существенными факторами. Если натяжение при размотке или намотке слишком низкое, фольга вибрирует в зоне резки, и рез становится неровным; если натяжение слишком высокое, происходит деформация растяжения и усугубляются заусенцы. Для фольги, используемой для горячей штамповки, рекомендуется контролировать натяжение в диапазоне 1,5–3 Н/мм², с точной настройкой в зависимости от толщины фольги и данных поставщика. Что касается статического электричества, то в качестве подложки для фольги, используемой для горячей штамповки, применяется ПЭТ, обладающий хорошими изоляционными свойствами; заряды, генерируемые высокоскоростным трением, будут притягивать порошок фольги к кромкам резки и поверхностям направляющих роликов. Перед и после режущего лезвия можно установить стержни для подавления статического электричества или ионообменные сопла, а сопротивление заземления оборудования должно быть менее 4 Ом.

2. Частые разрывы фольги
Повреждения фольги делятся на две категории: обычные и случайные. Обычные повреждения чаще всего указывают на проблемы с инструментом, в то время как случайные повреждения требуют последовательной проверки направляющих роликов, статического электричества и системы натяжения.
Затупление лезвия является наиболее распространенной причиной обрыва фольги. Микротрещины на кромке, образующиеся в результате «разрыва» поверхности фольги затупившимся лезвием, быстро расширяются, превращаясь в полные разрывы под последующим натяжением. Если место разрыва постоянно находится на линии лезвия, в первую очередь следует заменить лезвие и откалибровать перекрытие. Если разрывы распределены случайным образом, следует переключить внимание на путь движения материала: твердые частицы, внедренные в поверхности направляющих роликов, скопление остатков клея или заклинивание подшипников могут вызывать периодические царапины или дополнительное сопротивление на поверхности фольги, что приводит к локальной концентрации напряжений и разрыву.
Статическое электричество — это легко упускаемый из виду «скрытый убийца». Когда статическое электричество накапливается до определенного уровня, поверхность фольги может внезапно прилипнуть к направляющим роликам или раме станка, создавая резкое изменение сопротивления, которое мгновенно разрывает фольгу. Простой метод диагностики: запустите оборудование в условиях недостаточного освещения и понаблюдайте, появляются ли сине-фиолетовые искры, когда фольга отходит от направляющего ролика; или используйте статический тестер для измерения потенциала поверхности фольги. Если статическое электричество присутствует, проверьте, не запылился ли и не вышел ли из строя антистатический стержень, а также нормально ли работает высоковольтный источник питания.
В системах натяжения наиболее распространенной проблемой является старение магнитопорошковых муфт/тормозов. После длительной эксплуатации магнитный порошок осаждается или теряется, что приводит к нелинейности выходного крутящего момента. Типичным симптомом является нормальная работа на низких скоростях, но внезапный обрыв фольги после разгона до определенной скорости. Прислушивание к ненормальным «шуршащим» звукам или рывкам во время работы, как правило, подтверждает необходимость замены магнитного порошка или узла. Если датчик натяжения покрыт пылью или механически заклинил, сигнал обратной связи искажается, и контроллер выдает некорректные команды; также необходимы регулярные проверки натяжения в режиме холостого хода и калибровка статической нагрузки.
3. Морщинистость фольги
Основная причина образования складок обычно связана с натяжением, но простое снижение натяжения часто не дает существенного эффекта. Действительно необходимо проверить, соответствует ли градиент натяжения заданному значению, параллельны ли направляющие ролики и равномерно ли распределяется давление прижимных роликов.
Основными причинами образования складок в фиксированном положении являются направляющие ролики и траектория движения материала. Если складки постоянно появляются в одном и том же месте, в первую очередь следует проверить параллельность и состояние поверхности направляющих роликов в этом участке. Непараллельные направляющие ролики, царапины на поверхности или скопление клея, а также заклинивание подшипников приводят к неравномерному распределению усилия во время перемещения фольги, вызывая образование фиксированных диагональных складок или поперечных заломов. Проверка параллельности каждого направляющего ролика (допуск ≤0,2 мм/м), очистка поверхности роликов от загрязнений и своевременная замена заклинивших подшипников являются основными шагами для устранения фиксированных складок.
Для образования случайных складок необходимо вернуться к натяжным и прижимным роликам. Если натяжение при размотке слишком высокое, фольга уже растянута до попадания в зону резки и после выхода из лезвия снова образует складки; если натяжение при намотке слишком низкое, воздух между слоями не может выйти, и складки навсегда вдавливаются в рулон. Для тонкого анодированного алюминия натяжение при размотке должно быть низким, с сегментированным независимым управлением — натяжение при размотке, резке и намотке регулируется отдельно. Давление прижимного ролика при намотке также имеет решающее значение: недостаточное давление приводит к задержке воздуха, а чрезмерное давление создает поперечные складки. Для тонких материалов, таких как фольга для горячей штамповки, линейное давление прижимного ролика можно начинать с 0,3–0,5 кгс/см² для пробной регулировки; для резки широкой полосы рекомендуется использовать сегментированные прижимные ролики, чтобы давление в каждой узкой области рулона можно было регулировать независимо.
4. Отклонение и неровность торцов обмотки
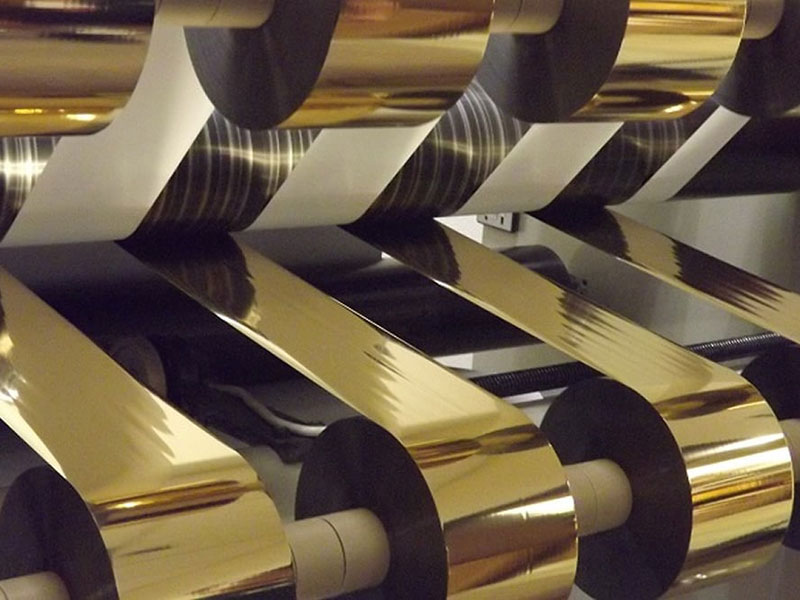
Отклонение проявляется в виде бокового смещения полотна во время движения, при этом торцевая поверхность намотки приобретает форму «башни» или «колокола». Эта проблема часто имеет обратную причинно-следственную связь с заусенцами: скопление мусора от заусенцев на направляющих роликах или датчиках коррекции отклонения вызывает отклонение, а отклонение приводит к тому, что полотно входит в лезвие под углом, усугубляя образование заусенцев. Поэтому поиск и устранение неисправностей должны следовать циклическому пути: «очистка всего станка → осмотр инструментов → калибровка выравнивания → оптимизация натяжения → проверка коррекции отклонения».
Наиболее распространенной непосредственной причиной является отказ системы коррекции отклонений. Засорение фотоэлектрических или ультразвуковых датчиков пылью или остатками фольги приводит к тому, что система коррекции «теряет зрение». Линзы зондов следует регулярно очищать, положение зонда регулировать по половине края фольги, а мертвую зону устанавливать ±1 мм, чтобы избежать частого срабатывания. Плохая параллельность направляющих роликов и неправильное выравнивание при размотке являются структурными причинами: если центр главного ролика не выровнен со шпинделем во время загрузки или если оси направляющих роликов не параллельны, фольга постоянно подвергается воздействию боковых сил во время движения и постепенно отклоняется.
Если исключены варианты коррекции отклонений и направляющих роликов, а неровность торцевой поверхности сохраняется, проблема, вероятно, кроется в натяжении намотки и прижимных роликах. Наибольшее предостережение при горячей штамповке фольги — это «запуск всего процесса с одним значением натяжения». По мере увеличения диаметра намотки от пустого сердечника до полного рулона соотношение диаметров может достигать 5:1; если натяжение остается постоянным, при малых диаметрах возникают колебания, а при больших диаметрах внешние слои становятся слишком тугими. Решение заключается в обеспечении контроля натяжения конуса, снижая натяжение полного рулона до 60–80% от начального значения. Отклонение параллельности прижимных роликов — еще одна недооцененная ловушка: если ось прижимного ролика не параллельна валу намотки, один конец натянут, а другой ослаблен, и рулон пленки слегка смещается с каждым оборотом, быстро образуя башенную форму. Во время статического контроля используйте щуп для измерения зазора между обоими концами прижимного ролика и валом намотки; погрешность должна контролироваться в пределах 0,05 мм/м.
5. Основные моменты ежедневного технического обслуживания
Большинство дефектов при резке возникают не внезапно, а являются результатом кумулятивного прогрессирующего износа, такого как износ инструмента, загрязнение поверхности роликов и старение магнитного порошка. Включение следующих трех пунктов в ежедневный контроль может значительно снизить частоту незапланированных простоев:
Инструменты и валы лезвий: После каждого выключения смены проверяйте кромку лезвия на затупление; еженедельно используйте индикатор часового типа для проверки биения вала лезвия. Направляющие ролики и статическое электричество: Ежедневно протирайте поверхность каждого направляющего ролика белой тканью и проверяйте наличие шероховатостей или липких участков; еженедельно очищайте от пыли стержень для удаления статического электричества. Компоненты натяжения: Ежемесячно прослушивайте звуки работы муфты магнитного порошка; ежеквартально проверяйте нулевое положение датчика натяжения без нагрузки и линейность при нагрузке. Для магнитных порошковых тормозов, используемых более года, установленный ток можно увеличить на 10–15% для компенсации естественного ухудшения характеристик магнитного порошка.
Ключ к устранению неисправностей при резке заключается в правильной последовательности действий. Сначала проверьте, нет ли сколов на кромке лезвия, затем проверьте чистоту и гладкость направляющих роликов и пути движения материала, затем проверьте градиент натяжения и состояние устранения статического электричества, и, наконец, повторно проверьте коррекцию отклонений и точность выравнивания прижимных роликов намотки. Эта последовательность охватывает основные источники неисправностей, от инструментов до натяжения и от механических воздействий до статического электричества, помогая персоналу на месте выявлять проблемы в кратчайшие сроки и сокращая рабочее время и материалы, затрачиваемые на настройку параметров вслепую.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






