Крупные заусенцы на режущих кромках фольги для горячего тиснения — постоянная головная боль для многих операторов. Заусенцы не только влияют на внешний вид готового изделия, но и могут отслаивать алюминиевый порошок на последующих этапах горячего тиснения, загрязняя печатную форму и вызывая «пятна», а в тяжелых случаях даже приводя к поломке фольги и остановке производства. Многие сразу же затачивают и меняют ножи при виде заусенца, но проблема часто повторяется. Первопричина заключается вЗаусенцы редко образуются по причине одного фактора; обычно они являются результатом комбинированного воздействия нескольких факторов, таких как состояние инструмента, точность зазора, колебания натяжения и электростатическая адсорбция.
Ниже мы представляем практический подход к исследованию и решению проблем с четырех ключевых точек зрения.

Шаг 1: Сначала решите, «резать» или «рвать».
Фольга для горячей штамповки представляет собой типичный многослойный композитный тонкий материал. Твердость и прочность ПЭТ-основы, разделительного слоя и алюминированного слоя значительно различаются, но общая толщина часто составляет всего 12–25 мкм. При исправном состоянии инструмента материал чисто «срезается» и разделяется, обеспечивая гладкие разрезы; как только лезвие пассивируется или зазор нарушается, материал подвергается сжатию и растяжению. Под действием растягивающего напряжения алюминированный слой подвергается пластической деформации, а на кромках разрыва и разделения естественным образом образуются зазубренные или нитевидные заусенцы.
Таким образом, первое заключение простое:Если заусенцы появляются внезапно и на большой площади, в более чем 90% случаев сначала проверьте инструмент.в некоторых случаях. Тупой нож не сможет эффективно разрезать фольгу; он лишь «протиснется» сквозь нее. Рекомендуется вести учет использования лезвия и при необходимости заменять его, исходя из количества метров, которые вы отрезали, отображаемого на счетчике резки, а не ждать, пока вы не сможете резать совсем, прежде чем заменить лезвие.
После смены инструмента истинная точность заключается в регулировке зазора. Рекомендуемый боковой зазор для круглых ножей для горячей штамповки фольги составляет 0,02–0,05 мм, а перекрытие (глубина резания) — 0,01–0,03 мм. Чрезмерные зазоры приводят к разрыву материала; если зазор слишком мал, лезвия мешают друг другу и ускоряют износ, что также приводит к образованию спрессованных заусенцев. Практический способ определить это: поместите тонкую копировальную бумагу между верхним и нижним лезвиями и потяните. Если вы чувствуете сопротивление, но резка происходит плавно, значит, лезвие в основном установлено правильно.
Кроме того, валПровал — это недооцененный фактор, губительный для точности.Используйте индикатор часового типа для определения радиального биения вала инструмента; калибровка необходима, если оно превышает 0,02 мм. Осевое перемещение базового лезвия (опорного ролика) также имеет решающее значение; если игла отклоняется более чем на 0,03 мм, необходимо затянуть крышку подшипника — значительная часть динамической неровности кромки фактически вызвана базовым режущим элементом, а не верхним резцом.
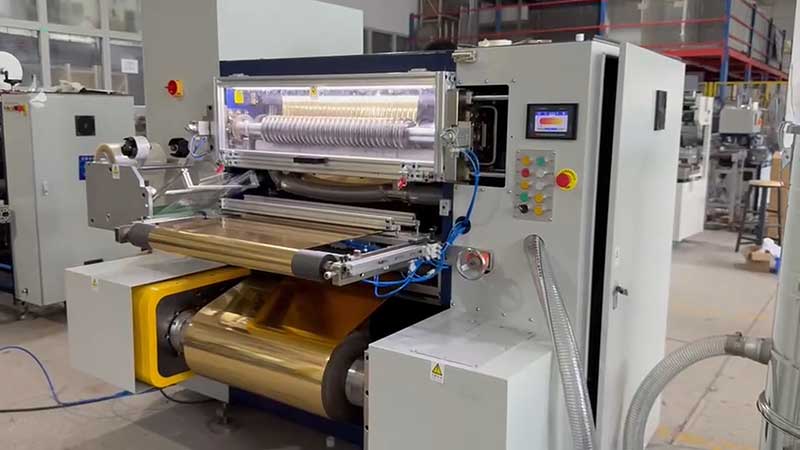
Шаг 2: Если натяжение не удается стабилизировать, то, как бы точно ни была отрегулирована рукоятка ножа, все усилия будут потрачены впустую.
Неправильный контроль натяжения не приводит к немедленному образованию заметных заусенцев, как при использовании тупого ножа, но может вызывать их периодическое появление, что затрудняет поиск неисправностей. Если натяжение слишком низкое, фольга в зоне резки трясется, и лезвие многократно режет, как пила, что приводит к неровным краям; чрезмерное натяжение вызывает растяжение и деформацию ПЭТ-пленки, создавая внутреннее напряжение в месте разреза и делая края склонными к растрескиванию.
Рекомендуемый диапазон натяжения для фольги, используемой для горячей штамповки, составляет приблизительно 1,5–3 Н/мм², однако...стратегия конусного натяженияЭто более важный момент: по мере увеличения диаметра намотки натяжение должно уменьшаться в соответствии с заданной кривой, чтобы избежать давления внешнего слоя на внутренний, что может привести к образованию складок или переносу алюминиевого слоя. Типичный конус устанавливается в диапазоне 15%–25%. На практике, при измерении поверхностного натяжения фольги с помощью тензометра, если колебания контролируются в пределах ±0,5 Н, изделие считается пригодным. Если оборудование оснащено автоматическим регулятором натяжения и отклонение между заданным значением и фактическим значением обратной связи превышает 10%, проверьте, не происходит ли утечка воздуха через расширительный вал или стабильна ли выходная мощность магнитопорошкового тормоза.
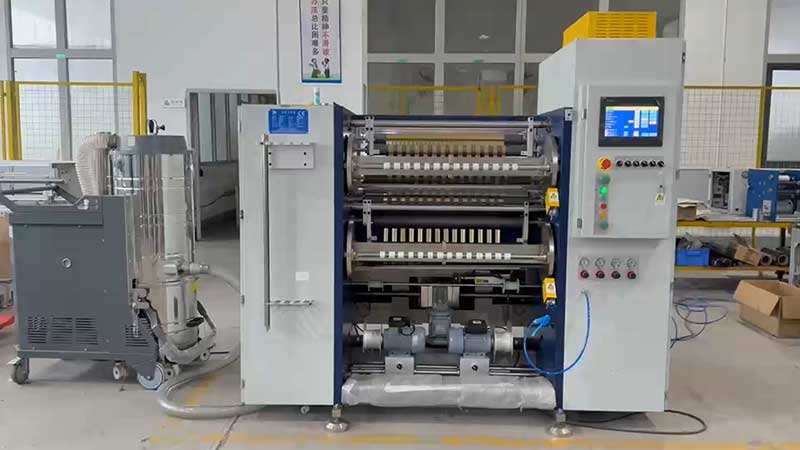
Шаг 3: «Вторичный ущерб» от статического электричества и мусора часто недооценивается.
Для горячей штамповки используется полиэтиленовая пленка в качестве основного материала, обладающая хорошими изоляционными свойствами. Во время высокоскоростной резки статическое электричество, возникающее при трении, притягивает стружку и алюминиевый порошок. Эти частицы многократно вдавливаются в только что вырезанные края, образуя «вторичные заусенцы», которые также являются непосредственным источником пятен горячей штамповки. При рабочих скоростях 200–400 метров в минуту эффект статического электричества значительно усиливается.
Для решения требуется дополнительная реализация: установка статических файлов.стержни для удаления или ионные соплаПеред и после обработки режущим инструментом, в координации с системами вакуумного обдува кромок для мгновенного удаления стружки, при этом обеспечивается сопротивление заземления оборудования менее 4 Ом. Этот этап не является дорогостоящим, но эффект улучшения качества заусенцев часто проявляется незамедлительно.
Шаг 4: Выработайте привычку проводить осмотр по принципу «сначала статическое, затем динамическое состояние».
Когда проблемы с заусенцами трудно обнаружить напрямую, следование определенной последовательности действий эффективнее, чем догадки, основанные на опыте:Сначала остановите станок, чтобы проверить наличие сколов на режущей кромке, измерить зазоры и нахлесты, а также очистить поверхности прижимных и направляющих роликов; затем запустите станок на низкой скорости без нагрузки, используя индикатор часового типа для измерения биения вала инструмента и основания лезвия; наконец, используйте отходы фольги для проверки качества резки и изучите морфологию поперечного сечения под увеличительным стеклом.—Если заусенцы с одной стороны распространены, это указывает на то, что лезвие не параллельно основанию; если заусенцы, похожие на бархат, с обеих сторон, это указывает на то, что лезвие пассивировано или угол резания слишком мал.
Состояние роликов также стоит проверить в последний момент. Посторонние предметы или повреждения поверхности роликов могут вызвать неравномерное локальное давление, что, в свою очередь, приведет к неровным кромкам среза. В качестве прижимных роликов следует использовать полиуретановую резину с твердостью по Шору А 60–75; слишком твердая или слишком мягкая резина может вызвать дисбаланс распределения давления.
Краткое содержание
Принципиальная обработка заусенцев при горячей штамповке фольги в основном соответствует стандартам в четырех измерениях.геометрическая точность инструмента, стабильность натяжения, устранение статического электричества и выравнивание материала.Ожидание, что новый нож решит проблему раз и навсегда, часто приводит к повторному возникновению той же проблемы в следующем объеме производства. Рекомендуется записывать параметры каждой проверки — расход лезвия, значение зазора, настройку натяжения, коэффициент конусности — для формирования собственной «таблицы параметров резки» оборудования. Когда заусенцы появляются снова, они устраняются поштучно в контрольных записях, что позволяет обнаружить и устранить подавляющее большинство неисправностей в короткие сроки.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Станок для горячей штамповки и продольной резки фольги
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






