Что такое машина для нарезки термотрансферных лент и как она работает?
Термотрансферные ленты (ТТЛ) — это незаметные, но важные элементы, обеспечивающие четкие штрихкоды, долговечные этикетки и высококачественные коды упаковки. Однако эти ленты редко попадают в типографию в готовом виде. Они производятся в широких рулонах «джамбо» и должны быть точно нарезаны на узкие отрезки, необходимые для конкретных моделей принтеров. Именно здесь на помощь приходит машина для нарезки термотрансферных лент.
Для предприятий, работающих в сфере производства этикеток, упаковки или лент, понимание принципов работы этого оборудования имеет важное значение для контроля качества и повышения экономической эффективности. В этой статье подробно рассматривается устройство оборудования, принцип его работы и ключевые особенности, отличающие обычный станок для продольной резки от высокопроизводительного производственного оборудования.
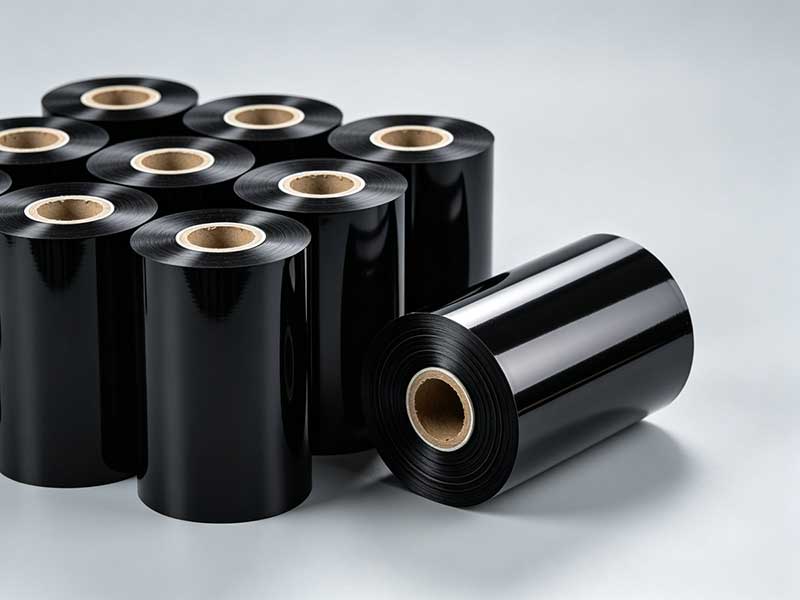
Что такое машина для нарезки термотрансферных лент?
Станок для нарезки термотрансферной ленты — это специализированное промышленное устройство, предназначенное для размотки широкого рулона термотрансферной ленты, его продольной нарезки на несколько более узких полос и намотки этих полос на небольшие сердечники под точным натяжением. В отличие от обычных станков для нарезки пленок, станки для нарезки термотрансферной ленты должны работать с чрезвычайно деликатными материалами — обычно толщиной от 4 до 20 микрон — не повреждая чувствительное чернильное покрытие или термостойкий задний слой.
Эти машины незаменимы для предприятий по производству лент, поставляющих продукцию на рынок послепродажного обслуживания и OEM-рынок принтеров. Современные установки могут достигать скорости работы от 250 до 500 метров в минуту в зависимости от модели и уровня автоматизации, что делает их высокопроизводительными средствами для массового производства.
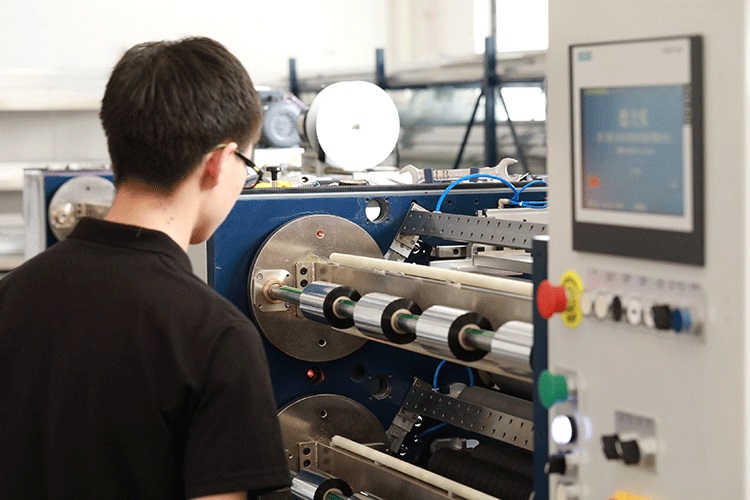
Как это работает? Основной процесс.
Основной принцип прост: размотка → разрезание → перемотка. Однако точность, необходимая для работы с материалами толщиной в микроны, делает выполнение процесса весьма техническим. Вот пошаговый алгоритм действий.
1. Размотка и контроль натяжения
Процесс начинается с загрузки широкого основного рулона на вал без вала или с расширяющимся под давлением воздухом. Поскольку лента очень тонкая, даже незначительные изменения натяжения могут вызвать растяжение или образование складок. Машина использует регулятор натяжения (часто с магнитным порошковым тормозом или серводвигателем) для поддержания постоянного усилия «обратного натяжения», обеспечивая натяжение полотна при его подаче в зону резки.
2. Веб-консультирование и корректировка
Прежде чем лента достигнет лезвия, она проходит через фотоэлектрическую или ультразвуковую систему обнаружения кромки. Этот датчик отслеживает положение кромки ленты в режиме реального времени. Если у основного рулона неровная кромка, система автоматически смещает разматывающую стойку вбок, чтобы обеспечить идеальное выравнивание полотна с режущими лезвиями и предотвратить смещение при резке.
3. Зона разрезания (основная операция)
Здесь широкий рулон превращается во множество узких. При продольной резке TTR используются два основных метода:
• Разрезание лезвий бритвы:Лента проходит над закаленным роликом на наковальне и разрезается острыми лезвиями, закрепленными в магнитных держателях. Этот метод отличается высокой гибкостью и позволяет быстро изменять ширину ленты.
• Роторная резка ножницами:Лента проходит между парой круглых ножей (верхним и нижним), которые действуют как ножницы. Это обеспечивает очень чистый, без пыли край, что крайне важно для высококачественных смоляных лент, где качество кромки влияет на износ печатающей головки.
4. Удаление отходов с кромки
Края основного рулона редко бывают идеально ровными. Резаный станок обрезает эти края (часто на несколько миллиметров с каждой стороны). Система удаления отходов по краям — обычно использующая пневматический отсос или специальный намоточный двигатель — непрерывно удаляет эти обрезки, поддерживая чистоту производственной линии и предотвращая наматывание тонких отходов на ролики и возникновение заторов.
5. Перемотка назад
Затем нарезанные полосы наматываются на готовые сердечники (обычно с внутренним диаметром 1 или 1/2 дюйма). Это самый деликатный этап. Валы перемотки (часто пневматические для удобной загрузки сердечников) должны поддерживать постоянное натяжение по всей длине полос. Если одна полоса намотана туже, чем другая, готовые рулоны будут иметь разный диаметр, что приведет к дефектам печати. В современных машинах используются независимые серводвигатели для валов перемотки, чтобы обеспечить идеально цилиндрическую форму и равномерное натяжение готовых рулонов.
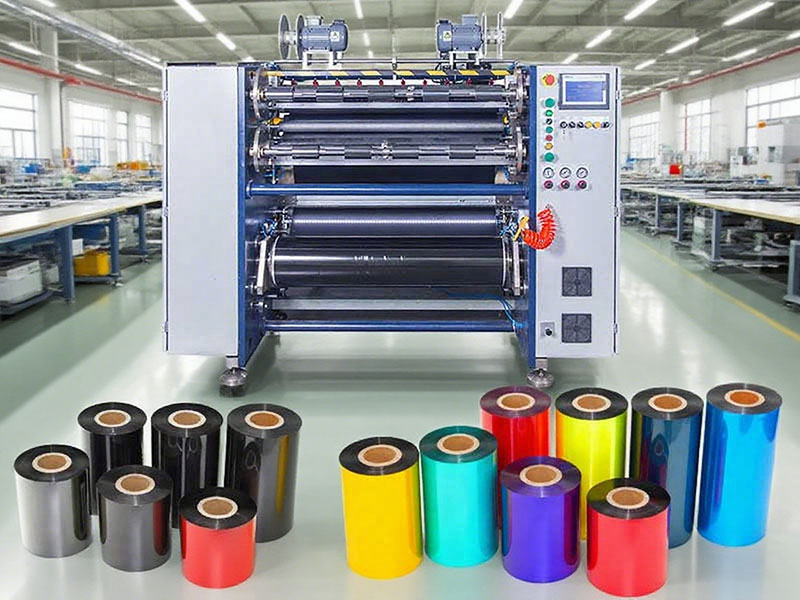
Основные характеристики, на которые следует обратить внимание при выборе современного продольно-резательного станка TTR.
При оценке оборудования для предприятия по переработке материалов технические характеристики говорят о возможностях машины и о том, сколько труда она позволяет сэкономить.
| Особенность | Почему это важно для производства TTR |
| Магнитные держатели лезвий | Позволяет операторам менять ширину резки за считанные минуты без использования специальных инструментов. Стандартные комплектации часто включают 30 держателей лезвий. |
| Автоматическая регулировка натяжения | Компенсирует изменение диаметра разматывающего валка по мере его износа, обеспечивая стабильность ширины прорези от начала до конца. |
| Таблицы лидера/трейлера | Полуавтоматическая или полностью автоматическая система, которая наносит клейкую ленту на начало (направляющую) и конец (конец) ленты. Это позволяет значительно сократить расход материала при смене рулонов. |
| Бесштоковая размотка | Устраняет необходимость в тяжелом подъеме и ручной установке основного рулона, сокращая время переналадки и повышая безопасность оператора. |
| Валы перемотки двойного диаметра | В конструкции машин обычно используются воздушные валы диаметром 1 дюйм и 1/2 дюйма для работы с двумя основными размерами сердечников, применяемыми в индустрии термопечати. |
Уровни автоматизации: от полуавтоматического до полностью автоматического.
На рынке представлены различные уровни автоматизации, и правильный выбор зависит от объёма производства и затрат на рабочую силу.
Полуавтоматические резцыЭто основные рабочие лошадки небольших и средних предприятий по переработке лент. Для их работы требуется оператор, который вручную заправляет ленту и наносит направляющую ленту, но нарезка и контроль натяжения выполняются автоматически. Они экономичны и занимают меньше места.
Полностью автоматические продольно-резательные станкиЭти машины предназначены для круглосуточной работы в больших объемах. Они оснащены автоматической настройкой лезвий, револьверной перемоткой (которая переключает готовые рулоны без остановки машины) и автоматическими циклами разгрузки/загрузки. Недавние новинки на рынке, такие как представленные на выставке Labelexpo, демонстрируют такие функции, как автоматическая обработка начального и конечного рулонов и скорость до 450 м/мин. Хотя первоначальные инвестиции выше, они значительно снижают затраты на рабочую силу на рулон и минимизируют человеческие ошибки.
Почему качественная резка важна для вашей прибыли
Некачественно нарезанный рулон ленты — это не просто эстетическая проблема. Если край разреза неровный или натяжение при намотке неравномерное, лента может сморщиться или порваться внутри принтера клиента. Это приводит к простоям, порче этикеток и потенциальному повреждению печатающей головки.
Для предприятий, занимающихся переработкой материалов, инвестиции в продольно-резательный станок с точным наведением полотна и сервоприводным управлением натяжением — это не только вопрос скорости, но и вопрос производительности. Минимизируя отходы по краям и обеспечивая превращение каждого метра основного рулона в товарную готовую продукцию, высококачественный продольно-резательный станок окупается за счет сокращения отходов материала и повышения удовлетворенности клиентов.
Независимо от того, хотите ли вы внедрить собственное производство ленточной продукции или модернизировать устаревшую линию, понимание механики процесса продольной резки гарантирует, что вы выберете оборудование, соответствующее вашим требованиям к материалам и производственным целям.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


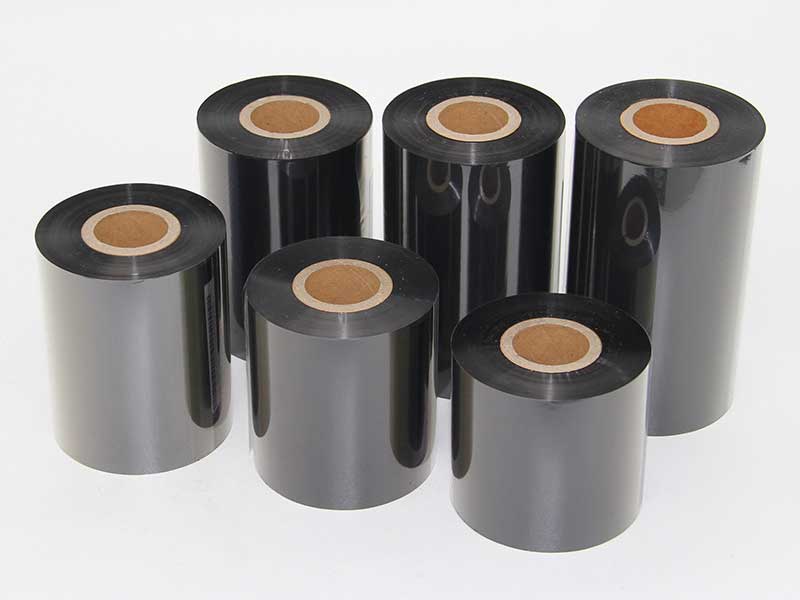
 Машина для резки штрих-кодовой ленты
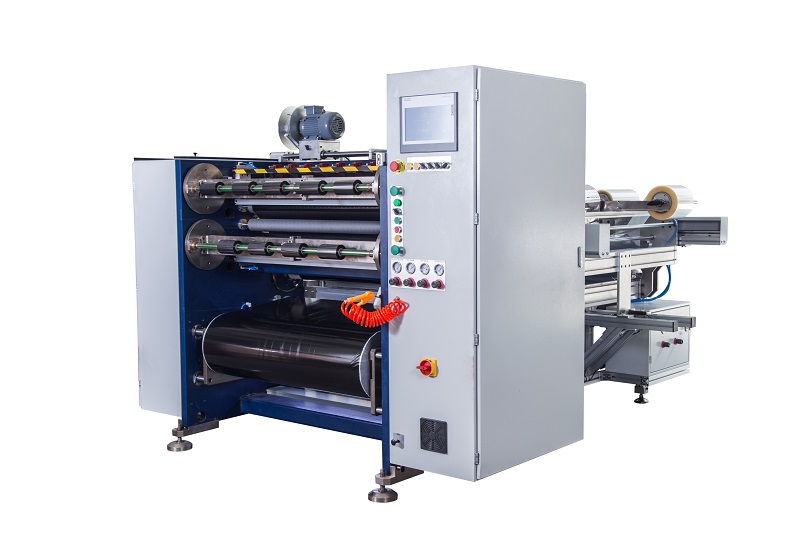 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
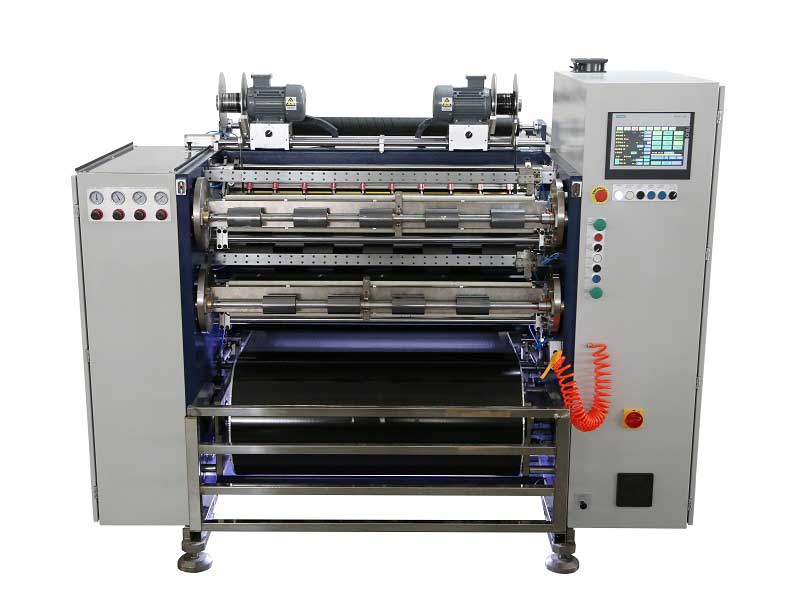 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
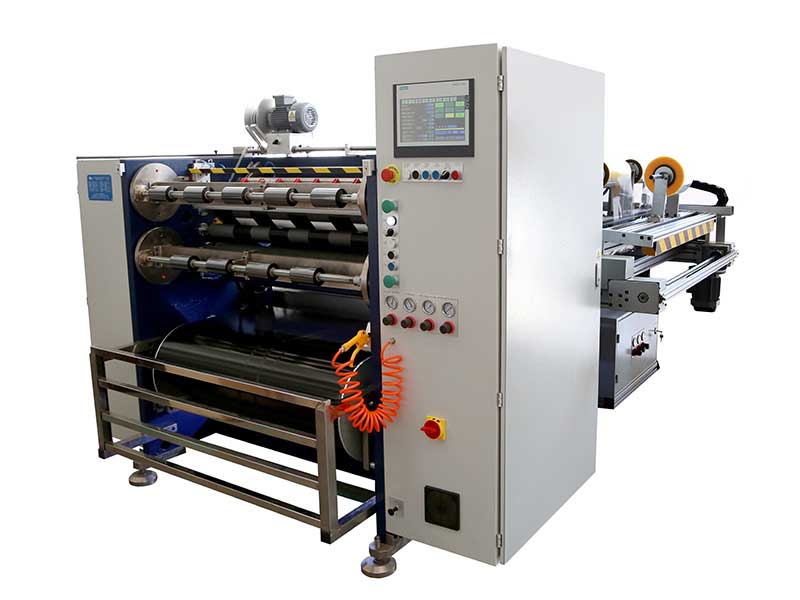 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
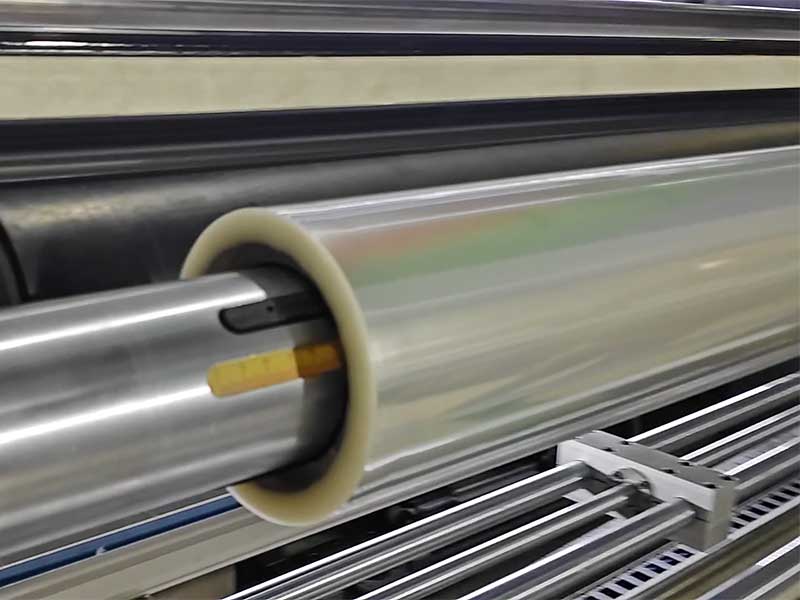 Машина для резки солнечной пленки
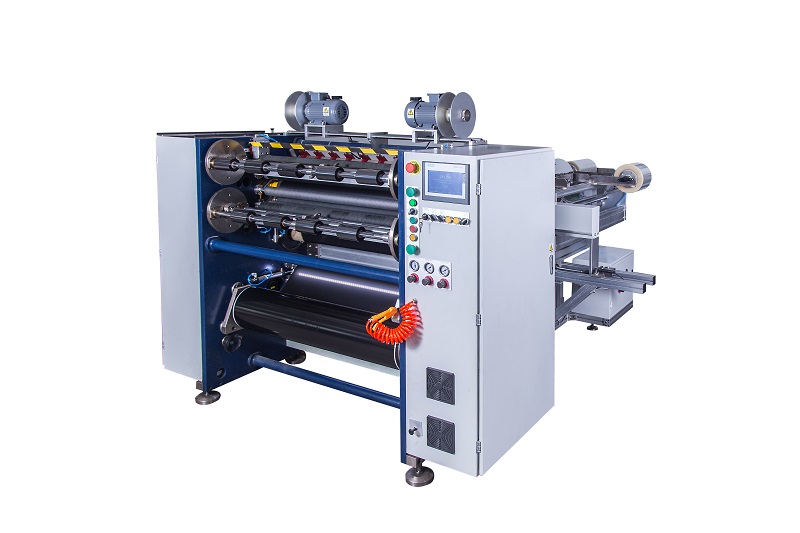 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
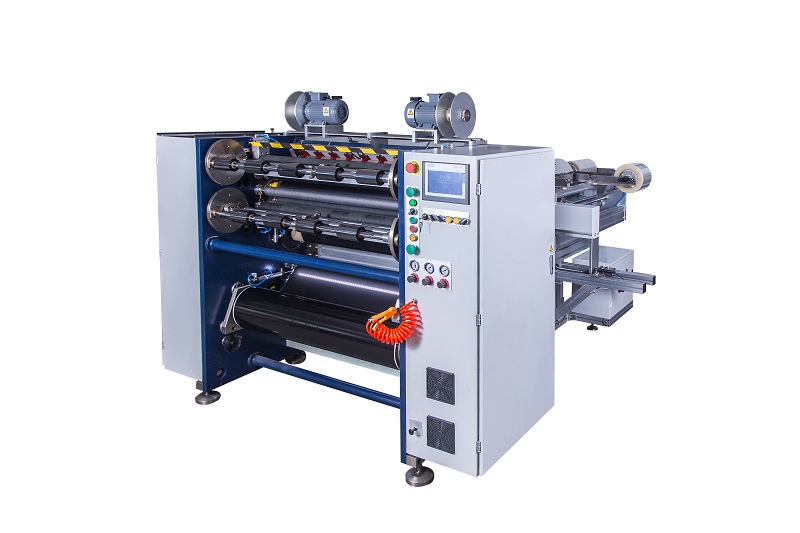 Полуавтоматический резак для термотрансферной ленты RSDS2 PLUS
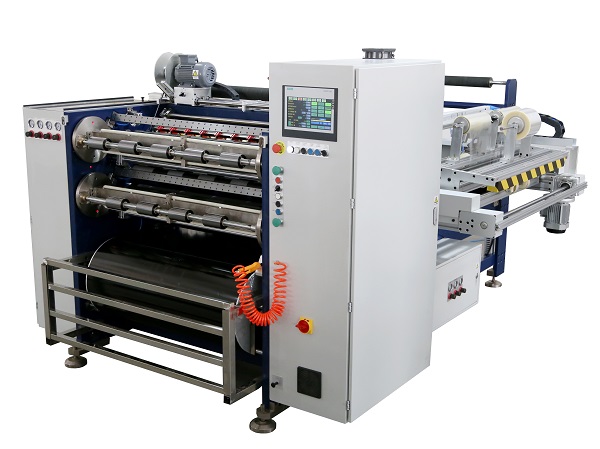 Автоматическая машина для резки термотрансферной ленты RSDS8 PLUS






