Термотрансферные ленты часто покидают завод в широких рулонах, но перед принтерами этикеток их необходимо точно намотать в небольшие рулоны, обеспечив плотную и широкую ширину. Этот, казалось бы, простой этап «резки» на самом деле определяет, сможет ли лента плавно проходить под печатающей головкой, без перекосов и складок. Ключевым оборудованием для этой трансформации является машина для нарезки и перемотки ленты. Сферы ее применения выходят далеко за рамки цехов по производству лент и охватывают всю цепочку поставок расходных материалов — от производства до конечных потребителей.

На предприятиях по производству лент точность и эффективность определяют рентабельность.
Для производителей расходных материалов для штрихкодов процесс нарезки является «финальной проверкой» качества готовой продукции. Компания по производству расходных материалов для штрихкодов в Дунгуане однажды столкнулась с типичной дилеммой: устаревшее оборудование для нарезки отличалось недостаточной точностью, при нарезке узких лент образовывалось множество заусенцев по краям и наблюдалась непостоянная натяжка при перемотке, процент брака долгое время держался на уровне около 8%, а скорость оборудования не успевала за выполнением заказов. После внедрения высокоскоростного специализированного станка для нарезки лент, система нарезки с круглым лезвием, в сочетании с фотоэлектрической коррекцией и замкнутым контуром управления постоянным натяжением, стабилизировала точность нарезки в пределах ±0,1 мм, обеспечила гладкие края без деформации при растяжении, снизила процент брака до менее 0,5% и увеличила производительность более чем на 40%.
Подобные случаи выявляют часто упускаемый из виду факт: резка ленты — это не просто «резка до тех пор, пока она режет». Подложка ленты представляет собой ПЭТ-пленку толщиной всего от 4,5 до 10 микрон, на поверхность которой нанесен высокочувствительный слой термотрансферных чернил. Чрезмерное натяжение приводит к растяжению подложки, вызывая отклонения в совмещении цветов или даже обрыв ленты во время печати; если натяжение слишком низкое, намотка становится свободной и мятой, что приводит к застреванию ленты в принтере. Поэтому основная ценность современных устройств для резки и перемотки заключается не в самих лезвиях, а в том, насколько динамически снижается система контроля натяжения по мере увеличения диаметра намотки и может ли корректирующий датчик всегда фиксировать край ленты на высоких скоростях. Когда скорость резки увеличивается до 300 метров в минуту или даже выше, скорость реакции этой системы управления напрямую определяет выход годной продукции.

На стороне дилера и конечного пользователя: подбор технических характеристик и переработка отходов.
Дистрибьюторы лент работают с широким кругом клиентов: небольшие настольные принтеры для логистических центров, требующие ширины ленты 110 мм; для промышленных моделей, используемых на фабриках по производству этикеток для одежды, может потребоваться узкая моющаяся этикеточная лента шириной 25 мм. Гибкость устройства для нарезки и перемотки отражается в «стратегии складирования» — дилерам не нужно хранить на складе все ширины готовых лент, а только несколько типов широких основных рулонов, которые можно нарезать в режиме реального времени в соответствии с заказами. Устройство, поддерживающее одновременную перемотку нескольких рулонов, может производить десятки узких рулонов одновременно за один цикл, максимально используя основной рулон.
Более сложные варианты применения возникают на «конце жизненного цикла» ленты. После завершения печати неиспользованные ленты часто остаются на пустом валу или не используются из-за недостаточной длины для выполнения всей партии печати. Раньше эти ленты в основном утилизировались как отходы, но после перенамотки на станках для повторной калибровки и удаления поврежденных участков их можно использовать повторно для внутренних этикеток на складе, штрих-кодов для офисных документов и других задач, не требующих больших объемов производства. Аналитики отрасли отмечают, что сочетание намотки с переработкой и повторной намоткой может увеличить общий коэффициент использования углеродных лент более чем на 30%, а также сократить количество пластиковых отходов, образующихся из-за выброшенных катушек и остатков лент. Коммерческая значимость этого применения заключается не только в экономии средств, но и в реагировании на все более ужесточающееся экологическое давление в отрасли расходных материалов для печати.
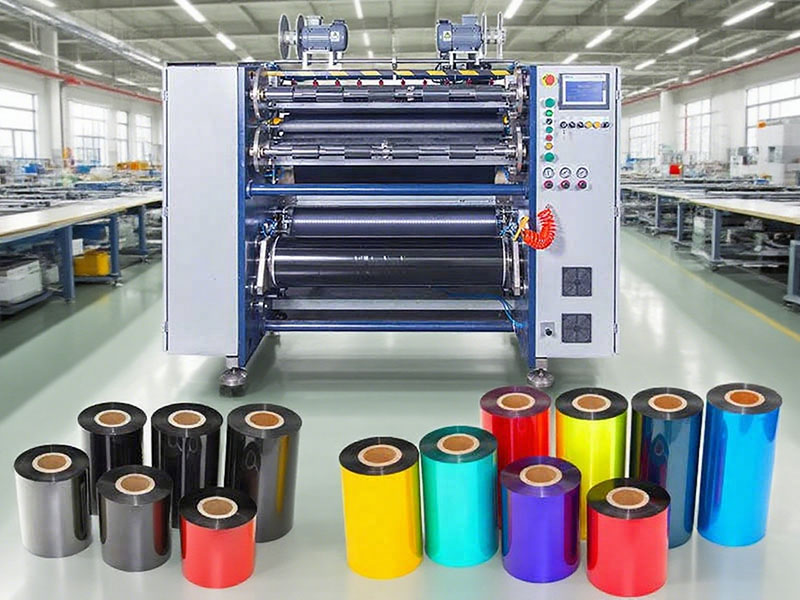
Недооцененные вспомогательные этапы: точность изготовления бумажных трубок также влияет на качество перемотки.
Успех или неудача нарезки и перемотки ленты иногда зависят не только от самого станка для нарезки. Зазор между внутренним диаметром бумажной трубки, используемой для намотки, и валом газового расширителя — это переменная, которую легко недооценить. Если допуск по внутреннему диаметру бумажной трубки слишком велик, даже при идеальном контроле натяжения станка для нарезки, сердечник все равно будет испытывать периодические эксцентрические колебания во время вращения, что приведет к волнообразному изменению торцевой поверхности готового изделия. Компания по производству бумажных трубок в провинции Гуандун специализируется на производстве 1-дюймовых бумажных трубок для нарезки ленты. Ее первоначальное режущее оборудование использовало ручную подачу, что приводило к большим погрешностям в размерах, а заусенцы на торцах часто царапали края ленты. После модернизации станка для автоматической загрузки/выгрузки трубок точность резки стабилизировалась на уровне ±0,1 мм, заусенцы на торцах отсутствовали, а производительность увеличилась примерно в три раза, что, наконец, решило скрытую проблему неравномерной перемотки ленты на опорном конце.
Эта деталь показывает, что применение перемоточных машин для продольной резки лент в промышленности не следует рассматривать изолированно. Для исправной работы машины для продольной резки требуется точно подобранная бумажная трубка, чистая рабочая среда (для предотвращения прилипания пыли к тонерному покрытию) и откалиброванные параметры натяжения — различные ленты на восковой, смешанной и смоляной основе имеют разные коэффициенты трения и прочностные характеристики, и операторам необходимо вести отдельные записи параметров для каждого материала. Эти, казалось бы, незначительные «настройки» на самом деле являются реальным порогом для достижения оборудованием номинальной точности.
От снижения процента брака в цехе в Дунгуане с 8% до 0,5%, от польских клиентов, приобретающих оборудование для резки и перемотки ленты на разных континентах, до переработки отходов, которая увеличила использование ленты на 30%, — все эти примеры из реальной жизни, разбросанные по различным сценариям, указывают на одно: хотя машины для резки и перемотки ленты напрямую не участвуют в печати, они определяют состояние каждой ленты, когда она достигает печатающей головки. В современном мире, где этикетки и штрихкоды давно проникли в логистику, розничную торговлю и производство, точность и стабильность этого устройства незаметно создают отправную точку для четкого нанесения бесчисленного количества этикеток.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Перемотчик печатной ленты для карточек
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Машина для резки лент для печати на карточках






