Нарезка и перемотка лент — ключевой процесс в производстве расходных материалов для теплопередачи, и его эффективность напрямую определяет сроки поставки и конкурентоспособность по стоимости. Однако многие компании используют оборудование с неустаревшими параметрами, но фактический объем производства остается ограниченным из-за узких мест. Корень проблемы часто кроется не в «быстрой работе оборудования», а в слишком большом количестве неэффективных простоев, чрезмерных колебаниях натяжения и медленной смене заказов и рулонов. Исходя из особенностей материалов лент, в данной работе основное внимание уделяется сокращению времени простоя, оптимизации процессов натяжения и нарезки, а также модернизации автоматизации и интеллектуальных систем, предлагая практическое решение для повышения эффективности.

1. Прежде всего, необходимо осознать недостатки в эффективности процесса продольной резки ленты.
Углеродные ленты — это не обычные пленки. Они состоят из подложки из ПЭТ, покрытия и слоя чернил, обычно толщиной всего от 4,5 до 10 микрон, и чрезвычайно чувствительны к натяжению. Чрезмерное натяжение приводит к растяжению базовой пленки, потенциально вызывая физическое повреждение слоя чернил и отслаивание порошка; если натяжение слишком низкое, рулон становится рыхлым и мятым, что приводит к появлению белых линий или вмятин во время печати. Более сложной задачей является присущее противоречие между скоростью и точностью нарезки ленты: ускорение часто приводит к неровным торцам, увеличению заусенцев по краям и усилению колебаний натяжения, в то время как частые остановки для устранения проблем с качеством фактически снижают преимущества, достигаемые за счет высоких скоростей.
Традиционные станки для продольной резки лент обычно работают со скоростью не более 100–120 метров в минуту, время простоя на замену катушки составляет около 3 минут, а процент готовой продукции колеблется от 85% до 90%. За этими показателями скрывается огромный потенциал для повышения эффективности.

2. Сведите к минимуму время, затрачиваемое на "остановки".
Решающим фактором, снижающим эффективность работы резательных машин, является время простоя машины. Подача, прохождение пленки, регулировка ножа и размотка — каждый рулон накапливает значительное количество отходов. Практика показывает, что путем систематической оптимизации вспомогательных действий время простоя на один рулон можно сократить с 8–10 минут до 3–4 минут.
Предварительно изготовленные мастер-рулоны и быстрое проникновение пленкиЭто наиболее прямые методы. Следующий рулон основного рулона заранее поднимается на резервную станцию для бесперебойного переключения; оптимизированная компоновка направляющих роликов сокращает путь обхода прокладки пленки, уменьшая количество ручных операций при каждой прокладке пленки. Расширительный вал оснащен независимым разъемом для подачи воздуха, что позволяет избежать ожидания повышения давления компрессором. Стандартизация внутреннего диаметра и длины бумажных трубок также исключает необходимость повторной регулировки вала.
Модернизация автоматизации в процессе перераспределения рулонов.Процессы представляют собой более совершенное решение. Двухпозиционная намотка в сочетании с предварительно установленными бумажными трубками, автоматическим переключением расширительного вала с сервоприводом и сокращением времени смены инструмента с минут до нуля секунд в режиме ожидания. Для сценариев резки ленты небольшими партиями различных видов продукции система быстрой смены инструмента также имеет решающее значение: задачи, которые можно выполнить в автономном режиме, такие как предварительная установка втулки инструмента и предварительная регулировка расстояния до инструмента, исключаются из периода работы оборудования, а время смены заказа может контролироваться в течение 5 минут.
3. Контроль натяжения: баланс между эффективностью и качеством.
Регулировка натяжения при нарезке ленты — это не просто «установка значения». Требования к натяжению на этапах размотки, нарезки и намотки различны и требуют динамической регулировки в зависимости от изменения диаметра рулона.
Трехступенчатая замкнутая система регулирования натяжения в настоящее время является проверенным эффективным решением: при размотке используется торможение магнитными частицами, в зоне разреза поддерживается более низкое натяжение за счет обратной связи от плавающего ролика для уменьшения боковой усадки, а на стороне перемотки используются серводвигатели для достижения уменьшения конусности натяжения. Измеренные данные показывают, что умеренное снижение натяжения в зоне разреза и постепенное снижение натяжения намотки по мере увеличения диаметра катушки улучшает выравнивание конца намотки с 0,31 мм до 0,14 мм, позволяя при этом дальнейшее увеличение скорости без ущерба для точности. В зависимости от различий между лентами на восковой, смешанной и смоляной основе можно предварительно установить различные профили натяжения, и операторы могут просто вызвать формулу, чтобы уменьшить потери при пробной резке.
В соответствии с этим, скорость отклика системы коррекции также высока. Ленты тонкие и подвержены отклонениям, поэтому фотоэлектрические или ПЗС-датчики требуют алгоритмов стабилизации для поддержания точности коррекции ±0,1 миллиметра даже на высоких скоростях. Во время планового технического обслуживания часто упускается из виду очистка линзы корректирующего датчика, а медленная коррекция, вызванная засорением пылью, является распространенной причиной неровных торцевых поверхностей.
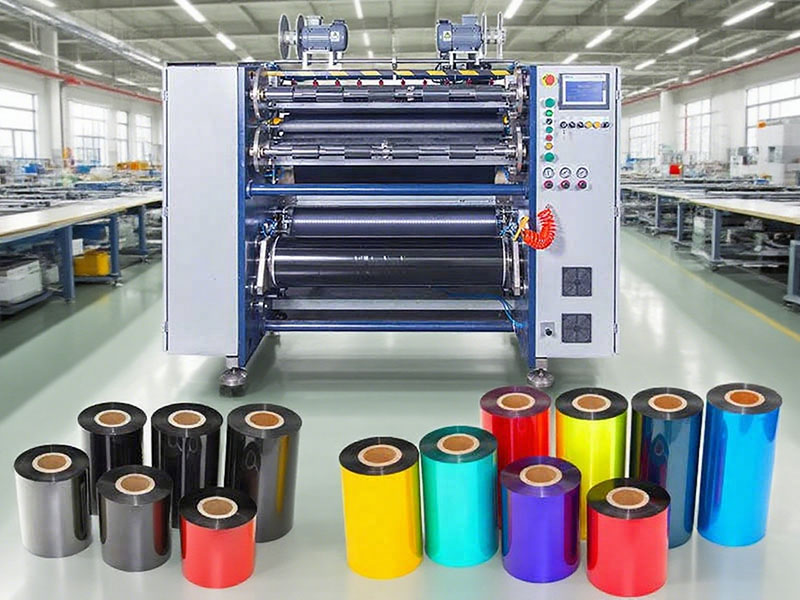
4. Точная настройка процесса продольной резки.
Состояние инструмента напрямую определяет время непрерывной работы. Глубина резания круглого лезвия в основной вал обычно контролируется в пределах от 0,5 до 1 миллиметра; слишком глубокая резка может привести к образованию заусенцев или даже разрыву пленки, а слишком мелкая — к некачественной резке. Интервал замены инструмента следует устанавливать исходя из количества метров резки, а не времени, например, заменять круглый резец каждые 100 000 метров, а не «менять, когда он затупится». Вал лезвия следует ежедневно очищать тонером и клеем, чтобы предотвратить заклинивание лезвия.
Стратегии повышения скорости должны быть поэтапными, а не универсальными.Ленты на восковой основе обладают высокой устойчивостью к натяжению и могут работать на более высоких скоростях; ленты с покрытиями на основе смол более чувствительны, поэтому скорость следует выбирать с запасом. Слепое стремление к максимальной скорости линии, сопровождающееся частыми обрывами пленки и простоями из-за образования складок, фактически снижает эффективную производительность. Создание базы данных параметров процесса по материалу и спецификации, позволяющей операторам напрямую вызывать оптимальную формулу, является прагматичным подходом к сокращению отходов при пробной резке.
5. Стремитесь к постепенному росту за счет автоматизации и интеллектуальных решений.
Когда оптимизация на механическом и технологическом уровнях достигла своего предела, модернизация архитектуры оборудования стала прорывным моментом для повышения эффективности.
Технология бесконтактной резкиЗаслуживает внимания. Лазерная резка или пневматический нож позволяют избежать трения между механическим лезвием и покрытием ленты, обеспечивая скорость резки от 300 до 500 метров в минуту, а также устраняя проблемы с заусенцами, вызванные износом лезвия и частой сменой инструмента. Для высококачественных лент на основе смолы это решение предлагает особенно очевидные преимущества в обеспечении стабильного качества.
Онлайн-обнаружение дефектов и интеграция данныхПовышение эффективности с точки зрения управления. Система машинного зрения на основе искусственного интеллекта сканирует равномерность покрытия в режиме реального времени, автоматически отмечая дефекты, такие как микроотверстия и пузырьки, предотвращая массовое бракование в последующих процессах печати. Данные о резке (длина, ширина, партия, кривая натяжения) автоматически загружаются в систему MES, что позволяет отслеживать историю производства каждого рулона ленты и накапливать реальные данные для оптимизации процесса.
Для производственных линий, все еще использующих традиционное оборудование, нет необходимости в единовременной полной замене машин. Приоритетное внедрение быстросменной оснастки, модернизация замкнутой системы натяжения и усовершенствование систем коррекции отклонений — три наиболее эффективных метода, обычно позволяют добиться значительного повышения эффективности без замены основного оборудования. Суть повышения эффективности заключается не в увеличении скорости вращения машин, а в обеспечении производства качественной продукции во время работы.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Перемотчик печатной ленты для карточек
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Машина для резки лент для печати на карточках






