На бумаге резка термотрансферной ленты выглядит просто: берёшь широкий рулон, разрезаешь его на узкие готовые рулоны и отправляем их производителям принтеров или переработчикам. На практике же это последний и самый сложный этап производства ленты. Резак, не соответствующий вашему материалу, требуемой точности или профилю заказа, будет создавать шероховатые края, повреждающие печатающие головки, отклонения по ширине, вызывающие смещение печати, и дефекты, связанные с натяжением, которые проявляются только тогда, когда лента попадает к конечному пользователю.
Данное руководство предназначено для производителей, переработчиков и дистрибьюторов лент, оценивающих целесообразность приобретения станка для продольной резки в 2026 году. В нем рассматриваются действительно важные технические характеристики, конфигурации оборудования, отличающие надежные станки от проблемных, а также этапы оценки, которые защитят ваши инвестиции.
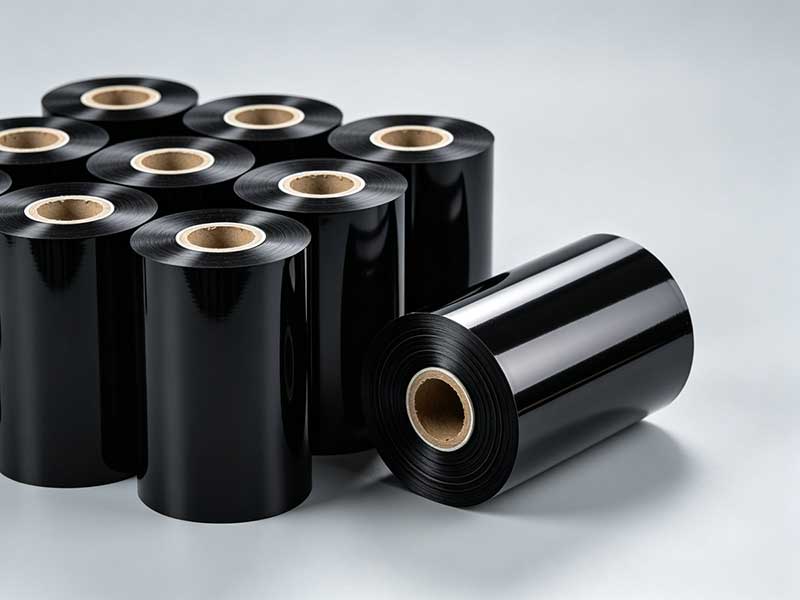
Начните с материала, а не с оборудования.
Наиболее распространенная ошибка при покупке — сравнение оборудования до определения характеристик материала. Толщина термотрансферных лент варьируется от 4,5 до 20 микрон, но химический состав покрытия кардинально меняет конфигурацию станка для продольной резки.
Ленты на восковой основеОни относительно мягкие и выдерживают более высокие скорости резки и более щадящие настройки натяжения. Они преобладают в массовом коммерческом производстве и представляют собой наиболее экономичный сегмент продукции.
Ленты на основе смолыОни имеют более твердое покрытие и меньшую прочность. Обычно для них требуется скорость на 20–30% ниже, чем для восковых лент, и более жесткий контроль натяжения. Если смоляные ленты составляют значительную часть вашей смеси, машина, оптимизированная исключительно для работы с воском, вас разочарует.
Гибриды воска и смолыОни находятся между этими крайностями и широко используются там, где требуется дополнительная износостойкость или химическая стойкость, выходящая за рамки возможностей чистого воска.
Толщина имеет такое же значение, как и химический состав. Стандартные пленки имеют толщину от 4 до 20 микрон, но подложки толщиной менее 5 микрон особенно чувствительны к колебаниям натяжения. Если ваш ассортимент продукции включает в себя сверхтонкие специальные пленки наряду со стандартными коммерческими лентами, отдавайте предпочтение оборудованию с широким, хорошо контролируемым диапазоном натяжения, а не машине, настроенной на один тип материала.
Прежде чем обращаться к какому-либо поставщику, задокументируйте свой текущий и предполагаемый ассортимент продукции. Полученные ответы определят, нужна ли вам универсальная рабочая лошадка или специализированная платформа для высокоточной обработки.
Точность резки: порог качества, без которого нельзя идти на компромисс.
Точность нарезки определяет равномерность ширины и качество кромок. Недостаточная точность приводит к образованию заусенцев, которые могут повредить печатающие головки, и отклонениям в ширине, вызывающим смещение ленты во время высокоскоростной печати.
В отрасли уровни точности примерно распределяются следующим образом:
| Уровень точности | Диапазон допусков | Типичные области применения |
| Экономика | ±0,3–0,5 мм | Традиционные коммерческие и логистические этикетки |
| Высокая точность | ±0,1 мм | Высокоточные электронные метки, отслеживаемость фармацевтической продукции. |
| Сверхвысокая точность | ±0,05 мм или плотнее | Медицинские этикетки, штрихкоды высокого разрешения, сверхтонкие ленты. |
Для большинства предприятий, занимающихся производством лент, разумным целевым показателем является ±0,1 мм. Если вы обслуживаете клиентов в медицинской, электронной или сверхтонкой отраслях, то возможность измерения с точностью до ±0,05 мм является обязательной.
Ключевым этапом оценки является пробная резка с использованием вашего собственного материала. Таблицы параметров отражают идеальные условия в демонстрационном зале. Ваш эталонный рулон отражает реальность. Попросите производителя запустить вашу ленту на производственной скорости, затем измерьте отклонение ширины как минимум на десяти последовательных рулонах с помощью штангенциркуля. Осмотрите срезанные кромки под увеличением на наличие заусенцев, отслоения покрытия или повреждений от высокой температуры.
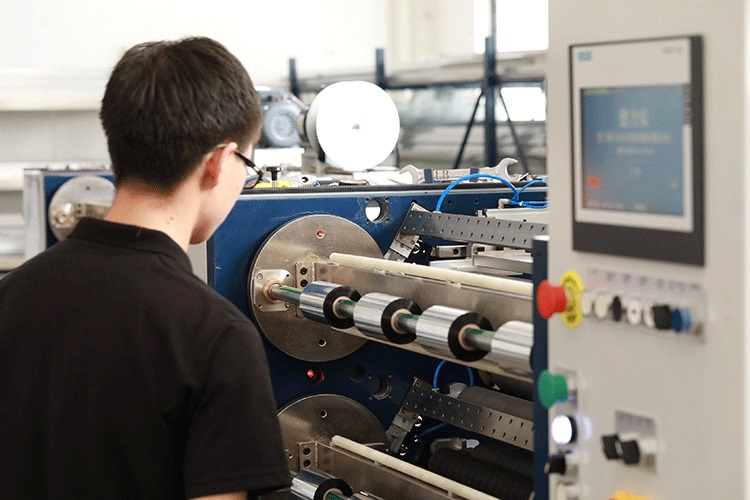
Контроль натяжения: характеристика, определяющая все остальное.
Источники в отрасли неизменно называют контроль натяжения «душой» процесса нарезки ленты, и это неспроста. Контроль натяжения влияет более чем на 50% плоскостности намотки и качества рулона.
Пленка из ПЭТ в термотрансферной ленте чрезвычайно тонкая и ведет себя упруго под нагрузкой. Чрезмерное натяжение растягивает и деформирует подложку, вызывая микротрещины в слое чернил, которые приводят к отслаиванию порошка и загрязнению печатающих головок. Недостаточное натяжение приводит к образованию рыхлых, мятых рулонов, на которых во время печати появляются белые линии или вмятины. Неравномерное натяжение приводит к телескопическому выдвижению, смещению сердечника и печально известному дефекту «ромашковидного сердечника», когда внутренние слои сминаются под давлением внешней намотки.
На что обратить внимание: Полностью автоматическая система управления натяжением с замкнутым контуром, сочетающая ПЛК и сервоприводы. Эта конфигурация отслеживает и регулирует натяжение в реальном времени на этапах размотки, натяжения и намотки, поддерживая колебания в пределах ±2% от заданного значения или более жесткими. Традиционное управление с разомкнутым контуром — ручная регулировка магнитопорошковой муфты — может отклоняться на ±10% и не может компенсировать изменения натяжения, происходящие по мере увеличения диаметра рулона.
Натяжение конуса одинаково важно.По мере увеличения диаметра перемотки система должна автоматически снижать натяжение для поддержания структуры «плотная внутри, более мягкая снаружи». Без контроля конусности в готовых рулонах большого диаметра возникает внутренняя ползучесть, перенос чернил или деформация подложки, которые становятся заметны только после хранения и транспортировки.
Если ваша продукция включает тонкие подложки толщиной менее 5 микрон, убедитесь, что диапазон натяжения станка достаточно мал и что система управления реагирует достаточно быстро, чтобы справляться с резкими ускорениями и замедлениями. Станок, который хорошо удерживает натяжение в установившемся режиме, но колеблется при изменении скорости, будет производить некачественные рулоны на протяжении всей смены.
Извилистая аккуратность и оборудование, которое её обеспечивает
Аккуратность намотки — наиболее наглядный показатель качества резки и наиболее часто упускаемая из виду характеристика при закупке. Отклонение торцевой поверхности должно контролироваться в пределах ±1 мм для стандартного производства, а для высококачественного оборудования этот показатель составляет ±0,5 мм.
Как выглядит некачественная намотка? Это профиль в виде «колоколообразной» формы, когда один край рулона выступает за другой. Края в виде «пилы» могут неравномерно выступать. Внутренние складки, которые выглядят как радиальные заломы при разматывании рулона. Любой из этих дефектов может привести к обрыву ленты или замятию бумаги в принтере во время работы конечного пользователя, что вызовет жалобы, которые будут направлены в ваш цех нарезки.
Скользящие валы необходимы для производства изделий различной спецификации.Каждая намоточная станция имеет независимое контактное кольцо, которое регулирует крутящий момент в зависимости от изменения диаметра валка, поддерживая постоянную твердость от сердечника до поверхности. Пневматические контактные валы обеспечивают более высокую точность управления, чем механические аналоги, и оправдывают дополнительные инвестиции, если вы часто меняете технические характеристики или одновременно работаете с несколькими узкими валами.
Активное веб-управлениеИспользование фотоэлектрических или ультразвуковых датчиков — еще один обязательный элемент оборудования. Система отслеживает положение кромки в режиме реального времени и регулирует ролики для предотвращения бокового смещения. Без активной коррекции даже хорошо натянутое полотно будет постепенно смещаться, в результате чего рулоны будут выглядеть приемлемо на вид, но не пройдут проверку ширины на входном контроле качества у заказчика.
Скорость продольной резки: согласование производительности с реальными параметрами материала.
Номинальная максимальная скорость — это наиболее активно рекламируемая характеристика, но сама по себе она наименее информативна. Машина, которая, согласно заявленным характеристикам, работает со скоростью 450 м/мин, но для поддержания приемлемого качества смоляных лент должна работать на скорости 200 м/мин, фактически является машиной со скоростью 200 м/мин.
Практическая модель оценки скорости:
| Класс скорости | Диапазон | Подходит для |
| Начальный уровень | 50–100 м/мин | Мелкосерийное производство, частые изменения в заказе, тестирование рынка. |
| Коммерческая рабочая лошадка | 150–250 м/мин | Большинство стандартных заказов воска и восковой смолы |
| Крупномасштабное производство | 300–500 м/мин | Непрерывное крупносерийное производство с автоматизацией. |
Ленты из смолы будут работать на нижней границе диапазона возможностей любого станка. Восковые ленты могут работать быстрее. Когда поставщик указывает максимальную скорость, уточните, при каких условиях материала и натяжения эта скорость была достигнута. Затем проведите испытания на своей ленте на этой скорости и оцените управление запуском-остановкой, аккуратность намотки во время разгона и качество соединения.
Для предприятий, обрабатывающих разнообразные заказы, скорость переналадки важнее, чем пиковая производительность. Машина, которой требуется 30 минут для переключения с одной ширины на другую, теряет больше производительного времени, чем более медленная машина, которая перенастраивается за три минуты. Автоматические системы позиционирования ножей, программируемые рецепты продольной резки и быстросъемные валы напрямую влияют на вашу эффективную производительность.
Автоматизация и интеллект: за что стоит платить в 2026 году?
Рынок станков для продольной резки в 2026 году предлагает широкий спектр моделей — от полуавтоматических механических установок до полностью автоматических систем с возможностью создания цифровых двойников. Не каждая функция оправдывает свою стоимость, но ряд усовершенствований в области автоматизации обеспечивают ощутимую отдачу.
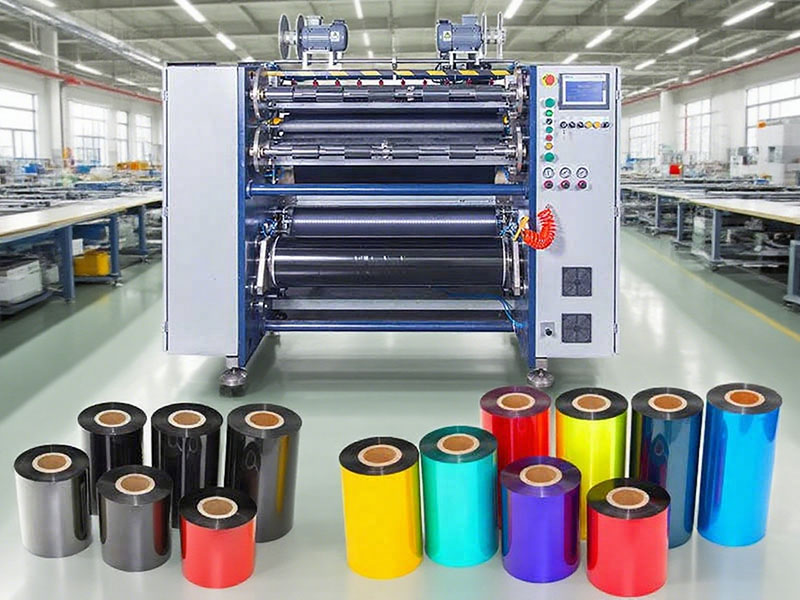
Автоматическая настройка ножаИсключает ошибки ручного позиционирования инструмента и сокращает время переналадки с десятков минут до менее чем трех минут на хорошо оборудованных станках. Для предприятий, работающих с несколькими узкими отрезками за смену, это быстро окупается.
Перемотка с помощью поворотной головки и автоматическая передача резки.Это позволяет обеспечить непрерывное производство без остановок для извлечения готовых рулонов. Это ценно для крупносерийного производства стандартной продукции, но менее критично для мелкосерийного производства, где преобладают изменения в заказах.
Контроль с помощью машинного зренияЭта технология становится инструментом обеспечения качества. Камеры отслеживают кромки в режиме реального времени, обнаруживая заусенцы, повреждения покрытия или отклонения ширины по мере их возникновения, а не после того, как весь рулон был изготовлен. Для клиентов из медицинской и электронной промышленности, стремящихся к нулевому уровню дефектов, эта возможность обеспечивает документированные записи о качестве и выявляет проблемы до того, как они приведут к возврату товара.
Управление рецептурами технологических процессовПозволяет операторам запоминать проверенные настройки для повторяющихся заказов. Вместо того чтобы полагаться на память оператора или метод проб и ошибок, машина извлекает профили натяжения, скоростные режимы и положения ножей из базы данных. Это уменьшает вариативность между сменами и сокращает время настройки для повторяющихся заказов.
За что не стоит переплачивать? За полностью автоматизированное беспилотное производство, если ваш профиль заказов характеризуется большим разнообразием продукции и малым объемом. Доплата за автоматизацию наиболее оправдана, когда у вас стабильное, повторяющееся производство, которое может работать в течение длительных периодов времени без вмешательства.
Стоимость: рассчитывайте общую стоимость владения, а не цену покупки.
Станки для резки термотрансферной ленты варьируются от моделей начального уровня до сложных производственных систем. Разница в цене между бюджетным и качественным станком может составлять 20–30%, но общая разница в стоимости за пять лет может быть гораздо больше.
Уравнение истинной стоимости выглядит следующим образом:Цена покупки + эксплуатационные расходы + техническое обслуживание + потери от простоя + брак и доработка из-за дефектов качества.
Станок, который стоит на 20% меньше, но требует частой перенастройки натяжения, имеет более высокий процент брака при переналадке и страдает от отказов компонентов, которые останавливают производство, сведет на нет экономию в течение первого или двух лет. Основные компоненты — подшипники, направляющие, серводвигатели и система ножей — определяют долгосрочную надежность. Уточните марки компонентов и ожидаемые интервалы технического обслуживания.
Послепродажная поддержка — это скрытая статья расходов.Когда станок для продольной резки выходит из строя, каждый час простоя означает потерю производства. Оцените оперативность технической поддержки поставщика, наличие запасных частей и возможность удаленной диагностики. Незначительно более высокая закупочная цена у поставщика, который может доставить критически важную деталь в течение ночи, часто является более экономически выгодным решением.
Контрольный список для практической оценки
Перед подписанием заказа на покупку выполните следующие шаги:
1. Сделайте пробный раскрой на выбранном материале.Принесите мастер-валики, представляющие основные типы вашей продукции — воск, восково-смоляной материал и смолу (если применимо). Запустите производство на заданной скорости. Измерьте отклонение ширины и проверьте кромки.
2. Проверьте характеристики натяжения во время ускорения.. Следите за качеством прокатки, когда машина плавно переходит от низкой скорости к высокой и обратно. Колебания натяжения во время изменения скорости выявляют слабые места системы управления, которые скрыты при работе в установившемся режиме.
3. Проверьте аккуратность намотки по всей длине рулона.Проверьте выравнивание торцевой поверхности от сердцевины до поверхности. Ищите раструб, пилообразные складки или внутренние морщины. Измерьте отклонение торцевой поверхности в нескольких точках.
4. Проверьте время переналадки.Засеките время переключения с одной ширины на другую. Если вы ежедневно работаете с несколькими параметрами, этот показатель важнее, чем показатель скорости.
5. Подтвердите конфигурацию скользящего вала и направляющей полотна.Убедитесь, что станок оснащен оборудованием, способным обрабатывать ваши самые узкие и самые широкие технические характеристики с приемлемым качеством.
6. Проверьте систему управления.Запросите демонстрацию настройки натяжения конуса и управления рецептами. Машина, требующая от инженера корректировки параметров для каждого заказа, не является по-настоящему программируемой.
7. Пообщайтесь с существующими клиентами.Запросите рекомендации в вашем регионе или сегменте продукции. Узнайте о надежности, оперативности службы поддержки и о том, соответствует ли оборудование заявленной точности в повседневной работе, а не только во время демонстраций.
Рынок термотрансферных лент продолжает предъявлять всё более высокие требования к точности, толщине подложек и качеству печати, поскольку разрешение печати увеличивается, а области применения расширяются в медицину, электронику и специализированную маркировку. Станок для продольной резки, приобретенный в 2026 году, должен обладать запасом мощности для удовлетворения требований, которые ещё не включены в ваш портфель заказов. Описанный здесь процесс оценки занимает время, но он гораздо дешевле, чем выявление ограничений станка после его установки на вашем производственном участке.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Машина для резки солнечной пленки
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
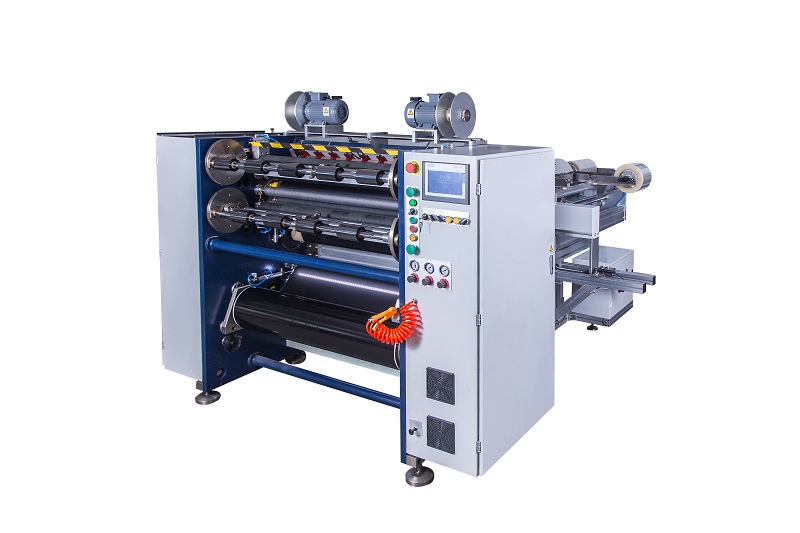 Полуавтоматический резак для термотрансферной ленты RSDS2 PLUS
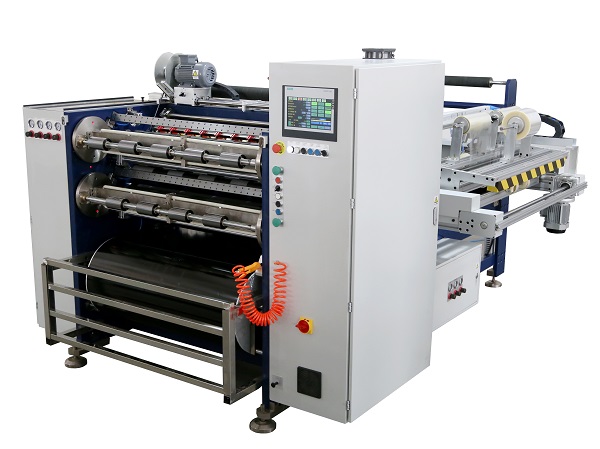 Автоматическая машина для резки термотрансферной ленты RSDS8 PLUS






