Устройство для нарезки и перемотки ленты является ключевым элементом оборудования в производстве расходных материалов для штрихкодов, и точность нарезки напрямую определяет плавность движения ленты и четкость печати в принтере. Если погрешность ширины нарезки превышает ± 0,1 мм или если на обмоточной поверхности появляются дефекты, такие как «башнеобразные» или «ромашкообразные» сердечники, последующие клиенты столкнутся с морщинами, обрывами лент или даже повреждением печатающей головки. Однако многие пользователи при покупке оборудования склонны сосредотачиваться на жестких параметрах, таких как скорость нарезки и уровень автоматизации, упуская из виду более скрытую переменную, которая постоянно влияет на окупаемость инвестиций: действительно ли система послепродажного обслуживания способна «защитить точность». Зрелая система послепродажного обслуживания для машин для нарезки и перемотки ленты не должна ограничиваться скоростью реагирования на отказы, а должна сосредоточиться на элементах точности, таких как контроль натяжения, механическая параллельность и системы коррекции, создавая полный замкнутый цикл предотвращения, диагностики, калибровки и модернизации.
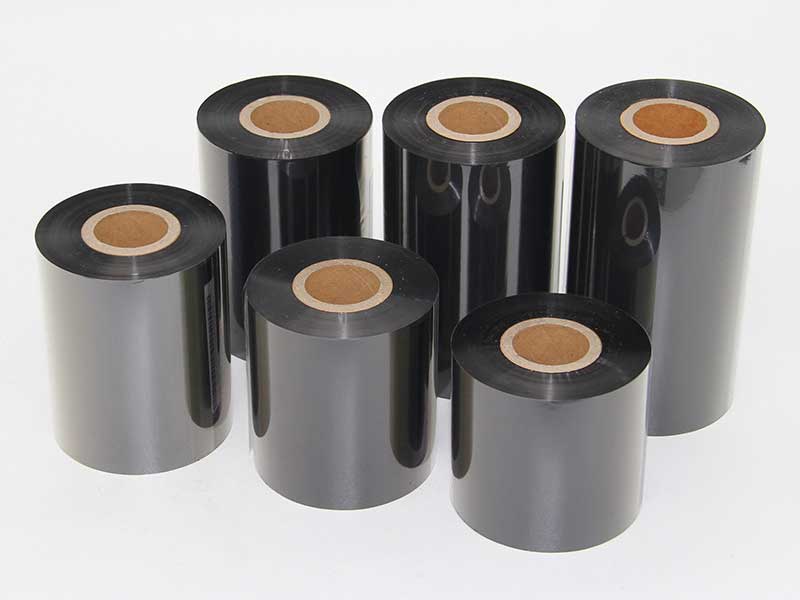
Предпродажное вмешательство и калибровка при доставке — это первые шаги для обеспечения точности.Подложка ленты в основном представляет собой ПЭТ-пленку толщиной всего в несколько микрон, которая чрезвычайно чувствительна к колебаниям натяжения. Если параметры конусности натяжения оборудования не соответствуют обычно используемым материалам лент (на восковой основе, смешанным или на основе смолы) во время установки на объекте заказчика, даже если заводская проверка проходит успешно, во время реальной эксплуатации все равно может возникнуть неравномерная намотка или образование складок на внутреннем слое. Поэтому стандартизированная система послепродажного обслуживания требует от персонала технической поддержки выполнения двух ключевых действий во время установки и ввода в эксплуатацию: во-первых, калибровка натяжения намотки и коэффициента конусности в соответствии со спецификациями ленты заказчика и условиями температуры и влажности в цехе; во-вторых, проведение обучения операторов на месте, чтобы они понимали причинно-следственную связь между настройкой натяжения и качеством перемоточного торца, а не просто учились нажимать кнопки. Некоторые производители также расширили программу обучения, включив в нее создание системы «медицинских карточек», которая помогает клиентам регистрировать параметры натяжения и комбинации скорости резки для различных типов лент на каждом оборудовании, тем самым сокращая количество брака, вызванного несоответствием параметров на этапе производства.
Суть профилактического обслуживания заключается в предотвращении снижения точности до наступления простоя.Снижение точности работы машин для продольной резки и перемотки часто происходит постепенно: кромка лезвия постепенно затупляется, и на краях отрезанных лент появляются труднообнаружимые заусенцы; параллельность между валом перемотки и направляющим роликом нарушается на микроны из-за длительной вибрации; линза корректирующего датчика загрязняется тонером, что приводит к снижению скорости отклика. Эти изменения не сразу вызывают срабатывание сигнализации о неисправностях, но незаметно снижают выход годной продукции. Разработанное решение для послепродажного обслуживания основано на логике технического обслуживания высоконагруженных производственных линий, заменяя «ремонт при поломке» плановой проверкой: регулярная проверка зазора между инструментом для продольной резки (рекомендуемый зазор для ленты 0,01–0,03 мм), калибровка параллельности между прижимным роликом и валом перемотки с помощью щупов, очистка корректирующего датчика и проверка отклика исполнительного механизма, а также создание структурированных записей о состоянии оборудования в качестве эталона для последующей калибровки точности. Ценность такого подхода заключается в том, что он смещает роль инженеров по послепродажному обслуживанию с позиции «пожарных» на позицию «менеджеров по состоянию оборудования», позволяя клиентам вмешиваться до того, как произойдут неожиданные простои.
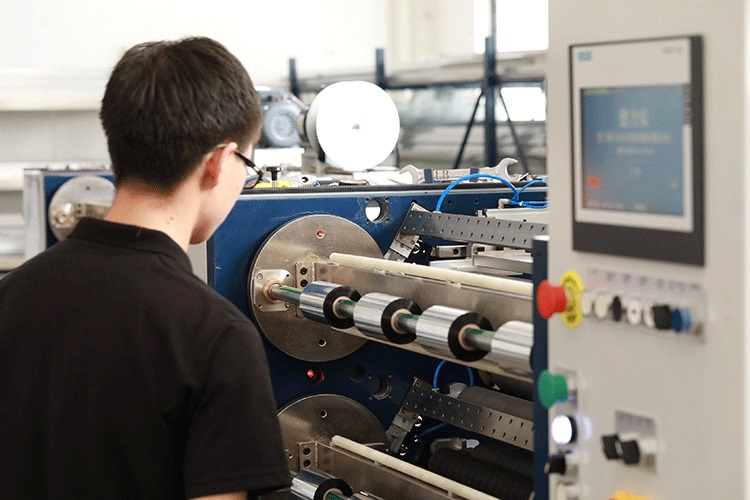
В случае возникновения неисправности масштаб потерь от простоя определяется многоуровневым взаимодействием между удаленной диагностикой и реагированием на месте.Большинство проблем с точностью при нарезке лент — таких как неровные торцы, односторонние выступы и периодические колебания — часто возникают из-за взаимосвязи подсистем натяжения, механических элементов и коррекции. Если инженеры спешат разбирать и ремонтировать, основываясь исключительно на телефонных описаниях, очень легко попасть в замкнутый круг «лечения симптомов, а не первопричины». Эффективный подход заключается в следующем: сначала удаленно подключиться, чтобы просмотреть кривую натяжения и записи сигналов коррекции в ПЛК, чтобы предварительно определить, связана ли проблема с электрическими параметрами или механическими отклонениями; в случае проблем, связанных с параметрами, удаленное руководство для клиентов по регулировке коэффициента конусности или очистке датчика может решить проблему; в случае неисправностей механических компонентов, требующих разборки и осмотра, на место доставляются запасные части и калибровочные инструменты. После завершения ремонта одновременно проводятся повторные проверки точности связанных элементов, чтобы избежать цепочки отклонений, когда «исправляют одну деталь, а привозят другую». Некоторые производители предлагают годовую гарантию и пожизненное обязательство по техническому обслуживанию основных компонентов, а также устанавливают правила замены нерасходных деталей в течение гарантийного периода, что позволяет клиентам прогнозировать затраты на послепродажное обслуживание.
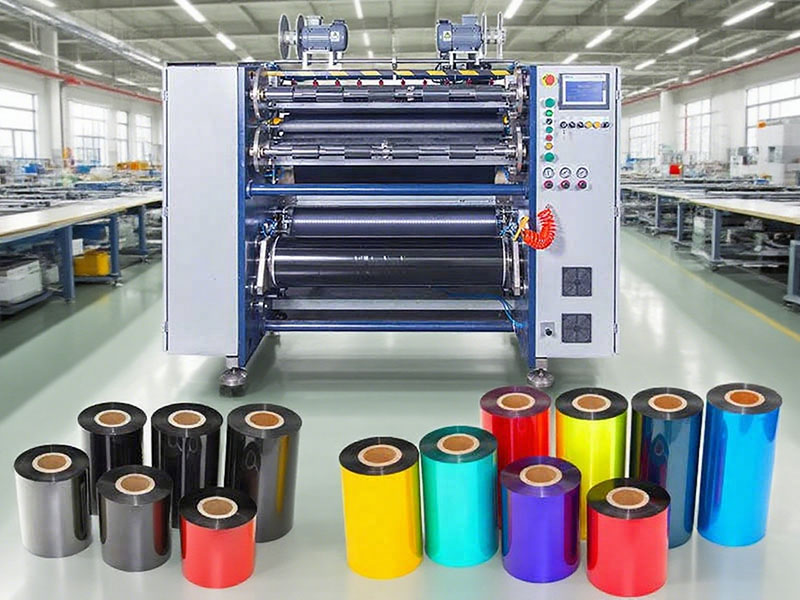
Главная ценность системы послепродажного обслуживания заключается в постоянном совершенствовании возможностей оборудования в соответствии с развитием производственных процессов клиентов.Рынок лент развивается в сторону более тонких материалов, более высоких скоростей печати и более сегментированных спецификаций ширины. Оборудование, откалиброванное сегодня, может столкнуться с новыми проблемами контроля натяжения через два года, когда клиенты перейдут на ленты на основе смолы или более узкую ширину резки. Поэтому послепродажное обслуживание не должно ограничиваться «восстановлением заводского состояния», а должно включать техническую поддержку при модернизации и модификации: сотрудничество с клиентами при пробной резке новых лент, перекалибровка кривых натяжения и параметров группы инструментов для резки; установка или модернизация системы коррекции отклонений для соответствия требованиям высокой точности; это даже открывает удаленные диагностические интерфейсы к системам управления оборудованием клиентов, позволяя непрерывно собирать и анализировать данные о точности. Когда в послепродажных записях перемоточного станка для резки накапливаются сотни партий параметров процесса для лент из различных материалов, эти данные сами по себе становятся скрытым активом, который клиентам трудно перенести.
В конечном итоге, качество послепродажного обслуживания машин для продольной резки и перемотки лент оценивается не по обещанному количеству часов реагирования, а по способности разложить абстрактный показатель «точность резки» на измеримые, калибруемые и отслеживаемые инженерные действия. От калибровки кривой натяжения во время установки до ежемесячной проверки зазора инструмента и параллельности, а затем до выявления первопричин после отказов, каждый шаг отвечает на один и тот же вопрос: когда клиент подает в машину рулон широкой ленты, может ли он быть уверен, что в результате получится готовая лента с гладкой торцевой поверхностью, идеально ровной, как нож, плавно проходящая через последний сантиметр принтера? Ответ на этот вопрос кроется в стремлении системы послепродажного обслуживания к точности, а не в обещании оперативности, содержащемся в брошюре.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

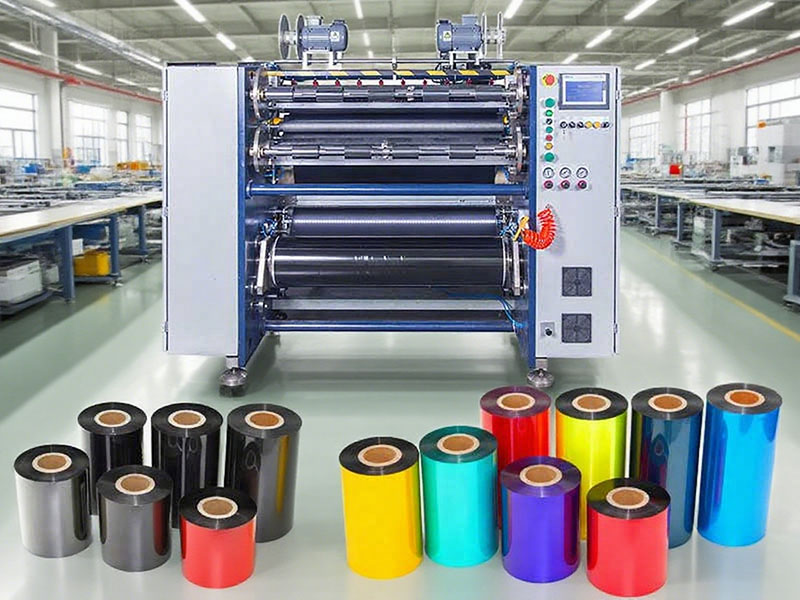
 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
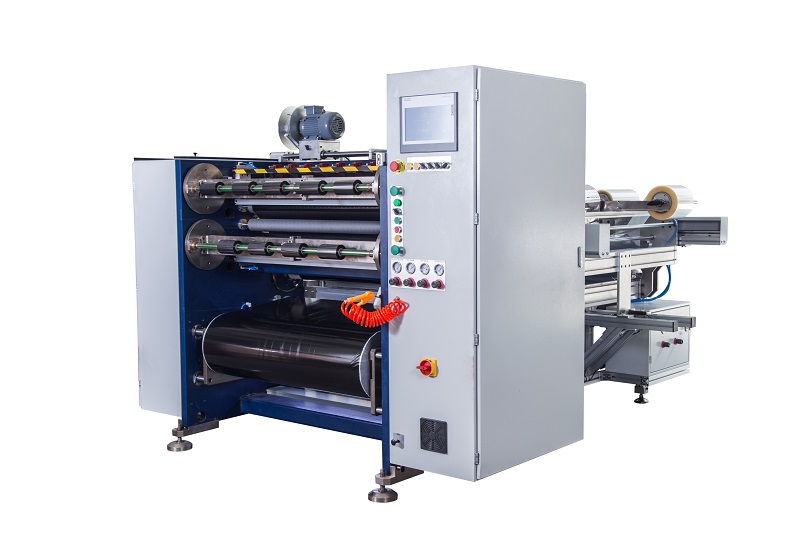 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
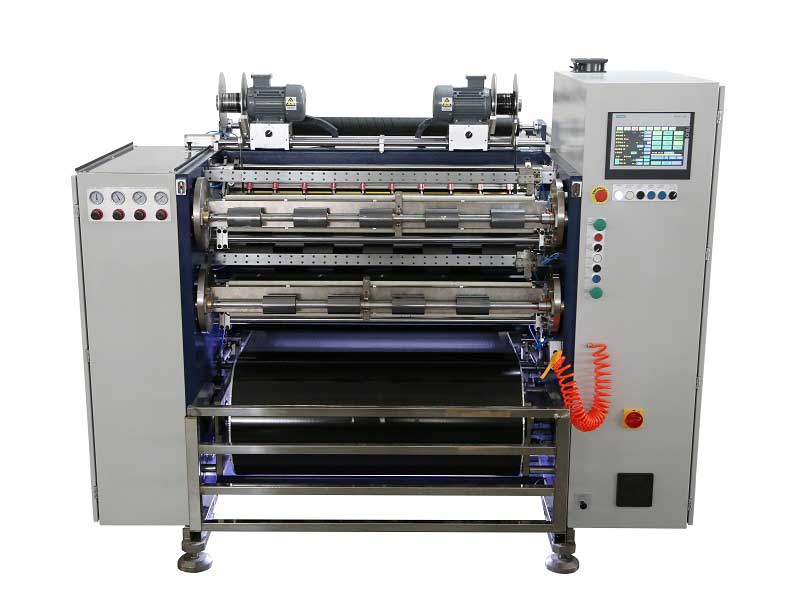 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
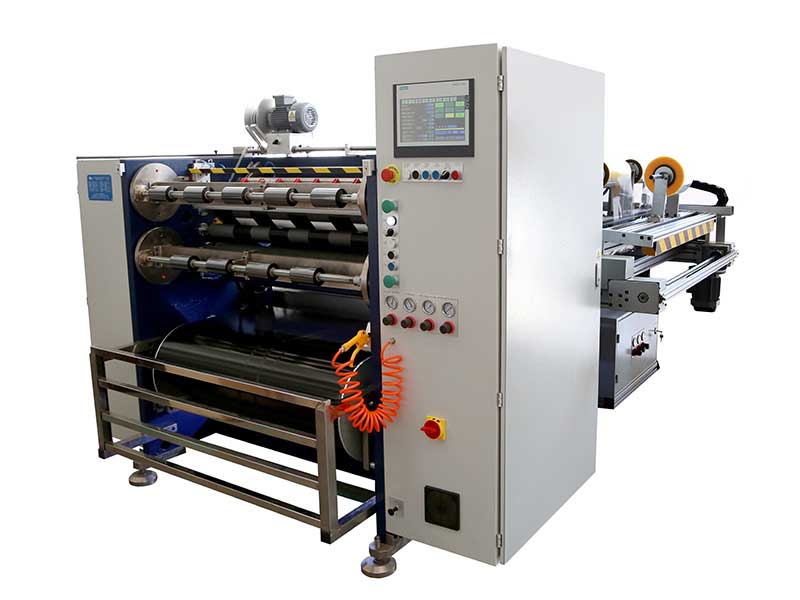 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Перемотчик печатной ленты для карточек
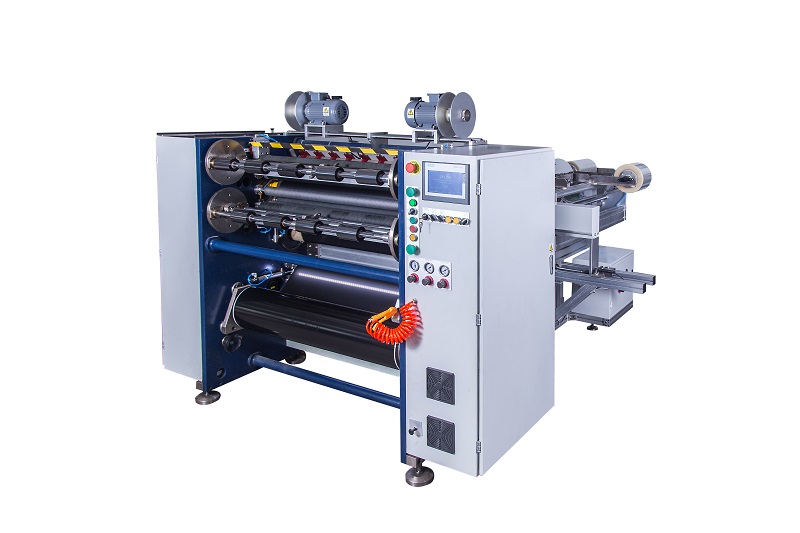 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Машина для резки лент для печати на карточках






