Машина для нарезки термотрансферных лент на бумаге выглядит просто: берёшь широкий рулон, разрезаешь его на узкие готовые рулоны и отправляем пользователям принтеров. На практике же выбор машины определяет, будут ли готовые ленты бесперебойно работать в высокоскоростных принтерах или станут источником жалоб на обрыв лент, смещение печати и повреждение печатающих головок. Учитывая, что толщина лент в настоящее время составляет всего 4,5 микрона, выбор машины для нарезки — это не вопрос сравнения цен или заявленной максимальной скорости. Необходимо подобрать машину, соответствующую вашему набору материалов, требованиям к точности и объёму производства.
В этом руководстве подробно рассматриваются важные параметры, вводящие в заблуждение технические характеристики и практические шаги, которые отличают выгодное вложение от дорогостоящего урока.
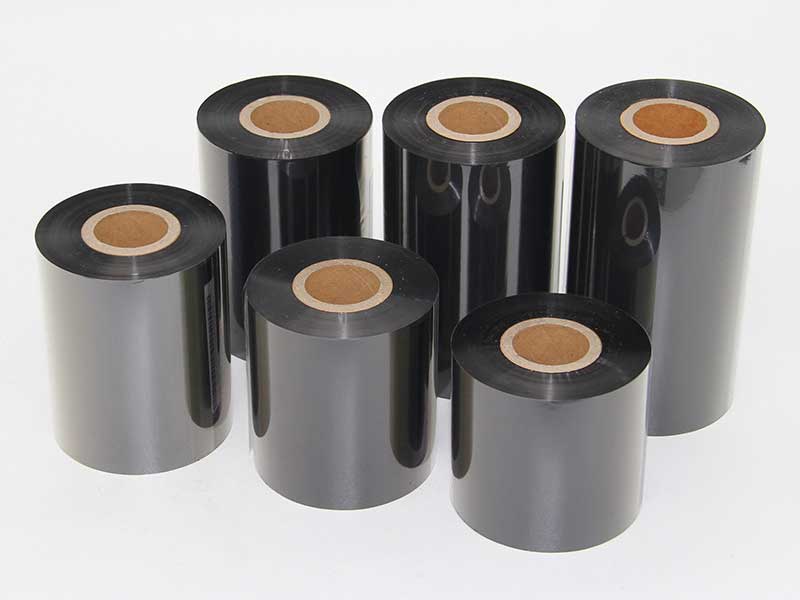
Начните с материала, а не с оборудования.
При принятии любых решений, касающихся технических характеристик, следует учитывать, какие типы лент вы используете чаще всего. Ленты на восковой основе относительно мягкие и выдерживают более высокие скорости резки и более щадящие настройки натяжения. Ленты на смоляной основе, с их более твердым покрытием и меньшей прочностью, обычно требуют на 20–30% меньших скоростей, чем восковые ленты, и более жесткого контроля натяжения. Гибридные ленты на восковой и смоляной основе находятся между этими крайностями.
Толщина имеет такое же важное значение. Стандартные термотрансферные ленточные пленки имеют толщину от 4 до 20 микрон, но подложки толщиной менее 5 микрон особенно чувствительны к колебаниям натяжения. Если в вашем ассортименте продукции присутствуют как сверхтонкие специальные пленки, так и стандартные коммерческие ленты, отдавайте предпочтение оборудованию с широким и хорошо контролируемым диапазоном натяжения, а не машине, оптимизированной для одного типа материала.
Такой подход, ориентированный в первую очередь на материалы, имеет прямые коммерческие последствия. Машина с производительностью 400 м/мин может быть вполне способна обрабатывать вашу смоляную ленту со скоростью 280 м/мин. Но если вы в основном занимаетесь переработкой смоляных лент и переплачиваете за высокоскоростную модель, которую не можете использовать в полной мере, то эти дополнительные капиталовложения не приведут к пропорциональному увеличению производительности.
Точность продольной резки: порог качества
Точность нарезки определяет постоянство ширины и качество кромок. Оба параметра напрямую влияют на работу ленты в принтере. Заусенцы или шероховатые края могут повредить печатающие головки, а отклонения по ширине приводят к смещению печати или неправильному выравниванию ленты во время высокоскоростной печати.
В отрасли уровни точности примерно распределяются следующим образом:
| Степень точности | Диапазон допусков | Типичные области применения |
| Стандарт | ±0,3–0,5 мм | Торговые марки, логистика, складирование |
| Высокая точность | ±0,1 мм | Электроника, отслеживание фармацевтической продукции, общая промышленность |
| Сверхвысокая точность | ±0,05 мм или плотнее | Медицинские этикетки, штрихкоды высокого разрешения, сверхтонкие ленты шириной менее 10 мм. |
При оценке заявленных характеристик точности попросите производителя провести пробную резку, используя ваш собственный эталонный рулон ленты. Измерьте отклонение ширины штангенциркулем как минимум на десяти последовательных рулонах и проверьте края среза на наличие заусенцев или отслоения покрытия. Таблицы параметров отражают идеальные лабораторные условия; ваш материал отражает реальность.
Точность обработки зависит не меньше, чем технические характеристики. Ключевые компоненты включают вал инструмента с радиальным биением менее 0,01 мм, качественные лезвия от проверенных поставщиков и систему коррекции положения кромки. Система коррекции CCD подходит для прозрачных или полупрозрачных материалов, а ультразвуковые датчики лучше работают с непрозрачными лентами. Без функциональной системы коррекции допуск по ширине является теоретическим значением, а не производственной реальностью.
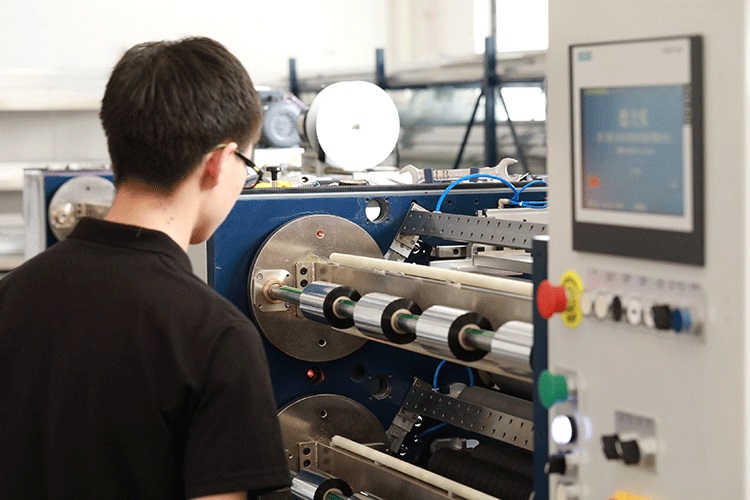
Контроль натяжения: операционная основа
Контроль натяжения широко считается наиболее важным фактором при нарезке лент. ПЭТ-пленка чрезвычайно тонкая и ведет себя упруго под нагрузкой. Чрезмерное натяжение растягивает и деформирует подложку, вызывая растрескивание слоя чернил и отслаивание порошка, загрязняющего печатающие головки. Недостаточное натяжение приводит к образованию рыхлых, мятых рулонов, на которых во время печати появляются белые линии или вмятины. Неравномерное натяжение приводит к телескопическому выдвижению или смещению сердечника.
Для производства, ориентированного на качество, следует отдавать приоритет полностью автоматической системе управления натяжением с обратной связью, обычно сочетающей ПЛК с сервоприводами. Такая конфигурация контролирует и регулирует натяжение в режиме реального времени на этапах размотки, натяжения и перемотки, удерживая колебания в пределах ±2% от заданного значения. Для тонких подложек следует выбирать системы, использующие конусное натяжение — натяжение, динамически уменьшающееся по мере увеличения диаметра перемотки, — чтобы предотвратить внутреннюю ползучесть и дефект «плотно внутри, свободно снаружи».
На этапе перемотки для производства продукции различной спецификации необходимы контактные валы. Каждая станция намотки имеет независимое контактное кольцо, которое регулирует крутящий момент в зависимости от изменения диаметра валка, поддерживая постоянную твердость от сердечника до поверхности. Пневматические контактные валы обеспечивают более высокую точность управления, чем механические аналоги, и оправдывают дополнительные инвестиции, если вы часто меняете спецификацию продукции.
Скорость продольной резки: согласование производительности с реальными параметрами материала.
Номинальная максимальная скорость — это наиболее часто рекламируемая характеристика, но сама по себе она наименее значима. Важно то, какую стабильную, повторяемую скорость может поддерживать ваша машина при работе с конкретными материалами.
В качестве справочной основы:
| Класс скорости | Диапазон | Лучше всего подходит для |
| Экономичность на низких скоростях | 50–100 м/мин | Производство небольшими партиями с широким ассортиментом продукции. |
| Среднескоростной универсальный | 150–250 м/мин | Большинство коммерческих заказов |
| Высокоскоростное производство | 300–500 м/мин | Крупномасштабное непрерывное производство |
Когда производитель указывает максимальную скорость, уточните, при каких условиях материала и натяжения эта скорость была достигнута. Затем проведите испытания на своей ленте на этой скорости и оцените управление запуском и остановкой, аккуратность намотки и стабильность натяжения без вмешательства оператора. Устройство, заявляющее о скорости 450 м/мин, но требующее постоянной регулировки натяжения, менее производительно, чем устройство со скоростью 250 м/мин, работающее без присмотра.
Уровень автоматизации и эффективность переналадки
Автоматизация напрямую влияет на затраты на рабочую силу, скорость переналадки и процент отходов. На рынке представлены три основных уровня. Полуавтоматические станки требуют ручного позиционирования лезвий и загрузки сердечников, что делает их подходящими для предприятий с ограниченным ассортиментом продукции и низкими затратами на рабочую силу. Полностью автоматические модели выполняют установку лезвий, подачу направляющих и конечных отрезков, перемотку с поворотной головки и поперечную резку без вмешательства оператора.
Для предприятий, сталкивающихся с частыми изменениями заказов и фрагментированными производственными циклами, возможность быстрой переналадки заслуживает серьезного внимания. Система управления с памятью параметров может хранить полные рецепты резки для различных ширин ленты и материалов, обеспечивая переналадку одним нажатием кнопки. Это снижает зависимость от опытных операторов и сокращает время простоя между партиями. Если ваш портфель заказов включает в себя несколько изделий узкой ширины, автоматическая настройка лезвия может сократить время настройки с минут до секунд, исключая при этом ошибки ручного позиционирования.
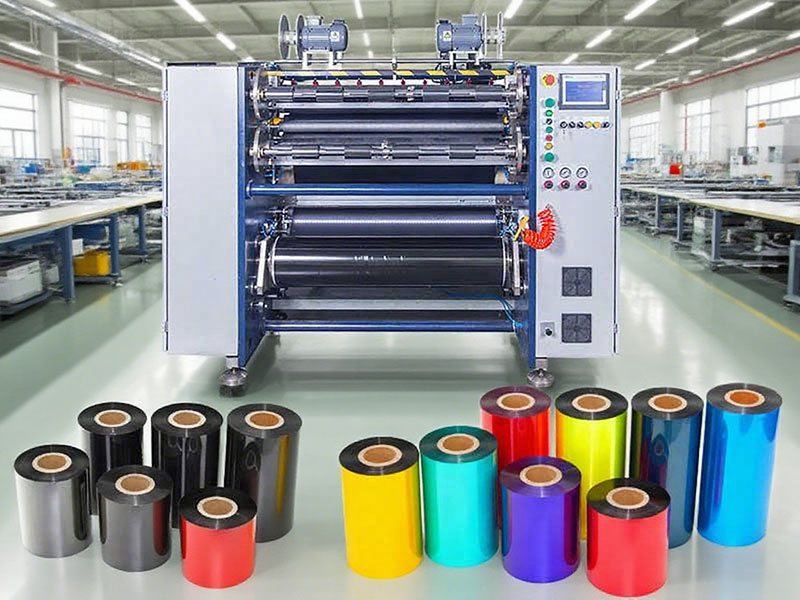
Что не указано в технической спецификации
В рекламных материалах редко упоминаются несколько важных факторов, которые, однако, напрямую влияют на долгосрочную удовлетворенность.
Жесткость рамыОпределяет, сохранит ли машина свою точность после многих лет эксплуатации. Прочные чугунные или стальные рамы поглощают вибрации и сохраняют соосность. Марки подшипников привода, линейных направляющих и серводвигателей отражают стремление производителя к долговечности.
Тип лезвия и конструкция держателяДолжно соответствовать вашему материалу. Квадратные лезвия (бритвенного типа) подходят для лент толщиной менее 70 микрон и обеспечивают более высокую точность и равномерность кромки. Круглые лезвия (ножничного типа) обрабатывают более толстые материалы толщиной более 100 микрон и ленты на бумажной основе, обеспечивая большую износостойкость. Магнитные держатели зажимов позволяют быстро менять ширину без инструментов, что является практическим преимуществом для операций с различными характеристиками.
Обработка кромок отходовЭто влияет на выход материала и поддержание порядка на рабочем месте. Сервоприводной механизм перемотки отходов поддерживает постоянное натяжение обрезанных кромок, предотвращая запутывание и сокращая время простоя.
Площадь и инженерные коммуникацииЭти моменты легко упустить из виду. Перед установкой сопоставьте габариты машины с имеющимся у вас пространством, а также проверьте требования к электропитанию (однофазное или трехфазное) и характеристики пневматической системы.
Пробный монтаж: важнейший этап комплексной проверки.
Никакая спецификация не заменит пробную нарезку на вашем собственном материале. Прежде чем совершить покупку, настаивайте на том, чтобы ваш рулон ленты прошел через машину в условиях, соответствующих вашей производственной среде.
В ходе испытания необходимо оценить три параметра. Во-первых, измерить равномерность ширины как минимум десяти последовательных готовых валков с помощью штангенциркуля. Во-вторых, осмотреть срезанные кромки под увеличением на наличие заусенцев, отслоения покрытия или неровностей. В-третьих, проверить ровность торцевой поверхности намотанных валков — обратите внимание на телескопическое смещение, деформацию в виде «колоколообразного» гребня или внутренние складки, указывающие на проблемы с контролем натяжения.
Если производитель не может провести испытание с вашим материалом, это само по себе показательно. Поставщик, уверенный в своем оборудовании, с радостью примет такой тест.
Подбор оборудования в соответствии с вашей бизнес-моделью
Выбор подходящего станка для продольной резки зависит от того, какое место занимает ваше предприятие в цепочке создания стоимости.
Небольшие предприятия по переработке материалов и поставщики услуг печатиПри ограниченном капитале и разнообразных, но небольших объемах заказов следует отдавать приоритет надежному среднескоростному станку с четким контролем натяжения и возможностью быстрой переналадки. Максимальная скорость менее важна, чем стабильное качество и минимальные отходы.
Производители специализированных лентДля производства узких или полимерных изделий для электроники, медицины или высокоточных штрихкодов требуется высокоточное оборудование с замкнутым контуром управления натяжением, конусным натяжением и системами коррекции. Инвестиции в точность ±0,05 мм окупаются за счет сокращения количества жалоб клиентов и претензий по повреждению печатающей головки.
Конвертеры ленточных конвейеров большого объемаКомпаниям, работающим на рынках товаров массового потребления, следует оценить полностью автоматизированные производственные машины с поворотной перемоткой и интегрированной системой обработки начальных и конечных рулонов. Экономия на трудозатратах и непрерывная работа оправдывают более высокие капитальные вложения при достаточных объемах производства.
Общим для всех трех профилей является следующее: выбирайте оборудование, которое соответствует вашим реальным производственным условиям, а не то, которое имеет самый впечатляющий рекламный буклет. Ваша лента, ваши заказы и ваши операторы определят, окупится ли инвестиция или станет источником простоев. Протестируйте перед покупкой, и пусть пробная резка станет окончательным аргументом.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Машина для резки солнечной пленки
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
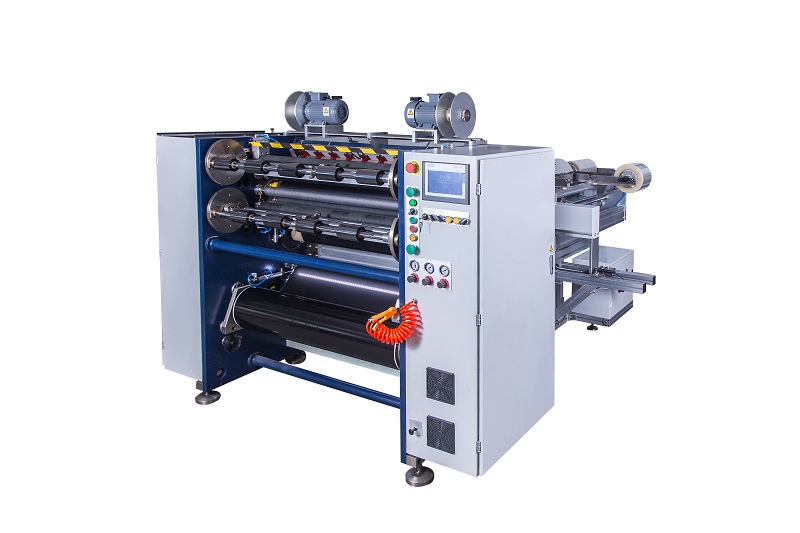 Полуавтоматический резак для термотрансферной ленты RSDS2 PLUS
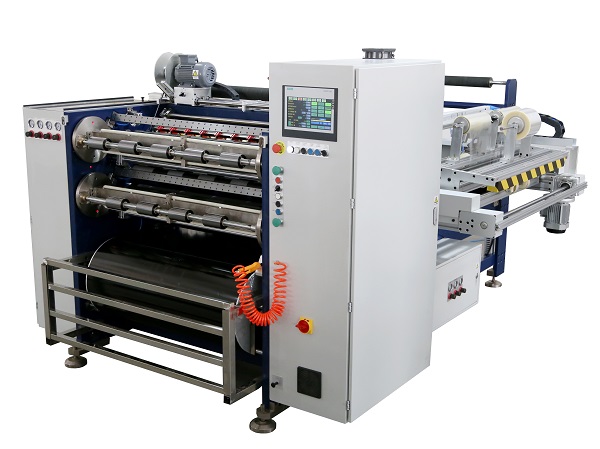 Автоматическая машина для резки термотрансферной ленты RSDS8 PLUS






