Сложность в работе с машиной для резки фольги для горячего тиснения заключается не в том, чтобы «знать, как ее включить», а в том, чтобы «резить ровно, аккуратно собирать фольгу и предотвращать образование заусенцев». Фольга для горячего тиснения имеет тонкую подложку и хрупкое покрытие, что делает ее очень чувствительной к натяжению, режущим инструментам и статическому электричеству. Переход на другой материал фольги для того же оборудования может привести к совершенно иной логике параметров. Далее изложение строится по двум направлениям: практические шаги и ключевые методы, с учетом начальных этапов и прогнозирования и решения распространенных проблем.
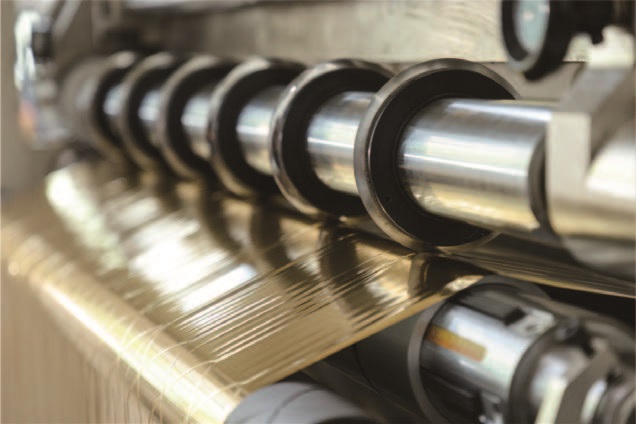
1. «Вето» перед запуском: подтверждение безопасности и состояния.
В правилах эксплуатации станков для резки фольги безопасность имеет решающее значение. Станок для резки фольги методом горячей штамповки имеет множество точек захвата и высокоскоростные вращающиеся детали; строго запрещено работать на вращающемся валу в перчатках. Длинные волосы должны быть заправлены в шапку, а манжеты туго затянуты. Это не формальность — фольга чрезвычайно тонкая, и если перчатки или одежда зацепятся за нее, часто нет времени резко остановиться.
Проверка состояния оборудования фокусируется на трех моментах: инструментах, давлении воздуха и аварийной остановке. Проверьте наличие сколов на кромке круглых или плоских лезвий; даже мельчайшие сколы могут при высоких скоростях превращаться в периодические заусенцы или обрыв фольги; давление воздуха в воздушном канале обычно должно достигать 0,5–0,7 МПа. Недостаточное давление воздуха приведет к недостаточной силе зажима в патроне, что вызовет перемещение шпинделя во время работы; кнопку аварийной остановки необходимо нажать один раз, чтобы подтвердить возможность резки с помощью главного привода.
2. Подача и проникновение в пленку: путь важнее силы.
Ключевым моментом является центрирование. После установки ролика на катушку патрон необходимо зафиксировать, а центрирующее устройство отрегулировать таким образом, чтобы центр рулона фольги совпадал с осевой линией оборудования. Эксцентричные главные ролики не проявляют отклонений на низких скоростях, но при увеличении скорости натяжение намотки периодически колеблется, что непосредственно проявляется в виде «башнеобразной» или «расширенной» торцевой поверхности намотки.
Путь проникновения пленки немного различается в зависимости от модели, но в целом последовательность следующая: направляющий ролик размотки → ролик обнаружения натяжения → группа режущих лезвий → направляющий ролик намотки. Во время проникновения пленки держите фольгу ровно, не перекручивая и не переворачивая ее. Приклейте кончик материала к трубке сердечника намотки с помощью ленты, нанеся ее в двух-трех местах. Если лента слишком толстая, на начальном этапе намотки могут образоваться локальные неровности, которые трудно удалить после прижимания к внутреннему слою.
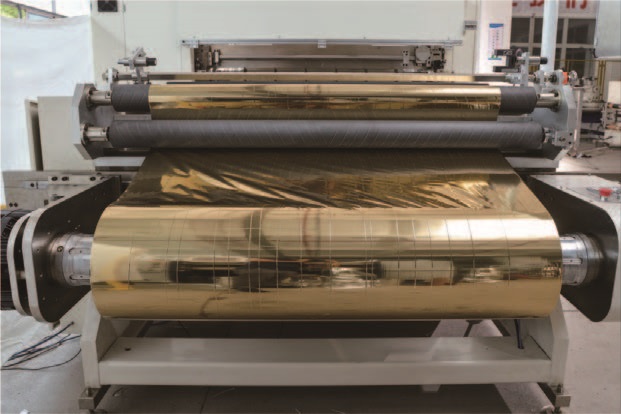
3. Настройки параметров: Напряжение — душа, скорость — защита.
В логике параметров горячей штамповки и резки фольги приоритет отдается натяжению, а не скорости. Распространенная ошибка новичков — копировать максимальную скорость, указанную на паспортной табличке оборудования, не учитывая при этом соответствующее натяжение и материал фольги.
Настройка натяжения осуществляется по принципу «сначала малое, затем большое, потом более высокое». В качестве примера рассмотрим обычную тонкую фольгу для горячего тиснения. Рекомендуемое значение натяжения намотки составляет от 20 до 50 Н, с возможностью точной регулировки в зависимости от толщины и ширины фольги. Для более точной настройки следует учитывать характеристики материала: фольга для горячего тиснения на основе ПЭТ имеет более высокую прочность на разрыв и несколько большее натяжение; фольга на бумажной основе склонна к деформации растяжением и должна поддерживаться под низким и постоянным натяжением; фольга для переноса и лазерная фольга очень чувствительны к колебаниям натяжения, поэтому рекомендуется использовать замкнутую систему управления натяжением. Натяжение намотки обычно на 10–15% ниже, чем фактическое натяжение намотки, а уменьшение конусности на 15–25% устанавливается для компенсации внешнего выдавливания, вызванного увеличением диаметра катушки.
Рекомендуется контролировать начальную скорость резки в диапазоне 30–50 метров в минуту. Цель пробной резки на низкой скорости — не стремление к увеличению выхода годной продукции, а предоставление операторам возможности наблюдать: проверить аккуратность резки, отсутствие посторонних шумов на валу лезвия и ровность торцевой поверхности намотки. После подтверждения правильности всех параметров скорость постепенно увеличивается, при этом каждое ускорение не превышает 20 метров в минуту.
Регулировка расстояния резки должна производиться в полностью остановленном состоянии. Зазор между лезвием и пластиной обычно составляет 10–15% от толщины фольги; если он слишком мал, это ускоряет износ; если слишком велик, резка становится невозможной и приводит к образованию заусенцев. После регулировки инструмента измерьте расстояние между держателями инструмента штангенциркулем и проверьте с помощью ступенчатой регулировки, чтобы убедиться, что вал инструмента не смещается.
4. Пробная резка и проверка первого куска: остановка важнее, чем движение.
Этап пробной раскройки перед началом серийного производства является определяющим моментом между квалифицированной и неквалифицированной работой. После прокладки 1–2 метров немедленно остановитесь и извлеките образец для проверки трех показателей: раскрой, ширина и поверхность.
Срез должен быть аккуратным, без зазубрин и отслоений алюминиевого порошка. Если появляются заусенцы, в первую очередь следует проверить остроту и зазор лезвия, а не спешить с регулировкой натяжения — 90% внезапных заусенцев можно устранить заменой инструмента. Ширина измеряется штангенциркулем, погрешность обычно составляет ±0,5 мм. При проверке поверхности основное внимание уделяется наличию следов от роликов или электростатической адсорбции стружек фольги, которые могут вызывать загрязнение во время последующей штамповки.
После прохождения пробной резки операторы не должны покидать свои посты во время первой операции прокатки. Дефекты при резке фольги методом горячей штамповки часто концентрируются на этапе ускорения: изменения градиента натяжения, задержка реакции коррекции и увеличение статического накопления — все это усиливается после ускорения.
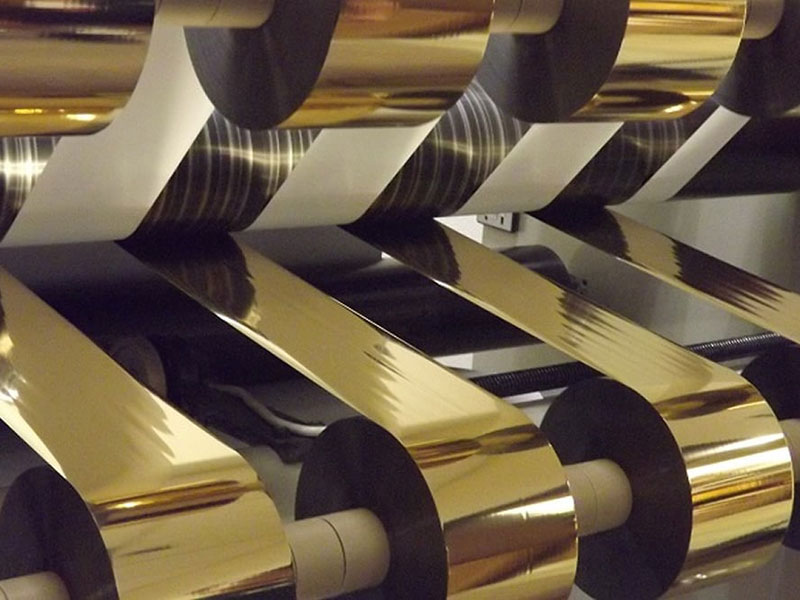
5. Быстрая оценка и решение часто возникающих проблем.
Заусенцы и шлифовка: Сначала осмотрите кромку лезвия. Используйте увеличительное стекло, чтобы осмотреть лезвие на наличие сколов; если при легком прикосновении палец становится тупым, необходимо заменить лезвие. Если инструмент в хорошем состоянии, проверьте, не слишком ли велик зазор; рекомендуется устанавливать зазор между тонкой фольгой в 1,2–1,5 раза больше толщины материала. Статическое электричество также является скрытым фактором, влияющим на качество работы инструмента; установка ионообменных стержней перед и за держателем инструмента может значительно улучшить ситуацию.
Повреждение фольги: Регулярно происходит поломка режущей кромки, обычно из-за чрезмерного давления ножа или зазубрины на лезвии, что приводит к образованию микротрещин в месте разреза, которые затем распространяются и ломаются под напряжением; При случайных поломках фольги в первую очередь следует снизить напряжение, чтобы проверить, не является ли выходная мощность магнитопорошкового тормоза нестабильной.
Неровная торцевая поверхность намотки: сначала исключите наиболее распространенную причину засорения датчика коррекции обломками фольги, затем проверьте параллельность каждого направляющего ролика (допуск ≤ 0,5 мм/м). Если и инструмент, и коррекция в норме, постепенно точечно регулируйте конусность намотки, чтобы большинство проблем с торцевой поверхностью сошлись на этом этапе.
6. Подведение итогов и ежедневные привычки
При разгрузке аккуратно размещайте рулоны на подносе, чтобы не повредить их концы. Для удобства отслеживания укажите технические характеристики, количество метров и дату. После каждой смены очищайте поверхности держателя лезвия и направляющих роликов от алюминиевого порошка и клея. Опилки фольги накапливаются в определённом количестве и могут царапать последующие поверхности фольги, образуя скрытые отходы.
Реальный разрыв в оперативных навыках заключается не в количестве запомненных параметров, а в установлении последовательности сортировки: «остановиться перед наблюдением, замедлиться перед ускорением, использовать нож перед натяжением». Дефекты качества при горячей штамповке фольги редко вызваны одной причиной: заусенцы приводят к накоплению мусора, мусор вызывает смещение, а смещение еще больше увеличивает износ одной стороны — создавая порочный круг. Способ разорвать его — всегда остановиться на первом этапе и очистить его.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Станок для горячей штамповки и продольной резки фольги
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






