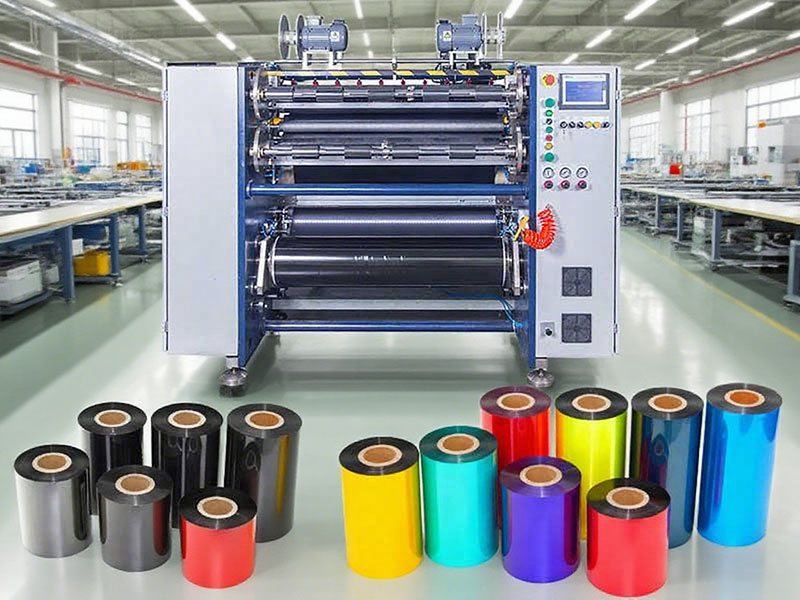
Устройство для продольной резки и перемотки ленты — это специализированное устройство для нарезки широких основных рулонов ленты на небольшие рулоны определенной ширины. В основе его работы лежит точный контроль натяжения и плоские торцы для резки. Стандартизированные рабочие процедуры не только обеспечивают безопасность персонала, но и являются ключом к предотвращению появления белых полос, вмятин и обрывов ленты при последующей печати. Ниже приведено краткое описание стандартов работы всего процесса, от подготовки к запуску до финишной обработки, в зависимости от характеристик оборудования и технологических требований.

1. Подготовка и проверка безопасности перед запуском.
Предэксплуатационные проверки являются первой линией защиты от механических травм и несчастных случаев, связанных с качеством продукции. Операторы должны носить перчатки и защитные очки, а также убедиться в надлежащем заземлении оборудования.
Проверка состояния устройства имеет решающее значение. Убедитесь, что кнопка аварийной остановки сброшена, что защитные крышки в зоне резки и в местах передачи целы и закрыты, и категорически запрещается замыкание накоротко выключателя защитной двери. Что касается инструментов, проверьте, острая ли кромка круглых или режущих лезвий и нет ли на ней стружки, вращающийся вал лезвия должен быть подвижным, а крепежные винты не должны быть ослаблены. Если лезвие затупилось, его следует незамедлительно заточить или заменить, чтобы избежать образования заусенцев или обломков ленты во время резки.
Не следует упускать из виду материалы и подготовку к очистке. Остатки резиновой пыли и порошка в направляющих роликах, втягивающем барабане и щелях необходимо удалить, чтобы предотвратить попадание посторонних предметов в ленту и образование отходов. Убедитесь, что модель и ширина разрезаемого основного рулона соответствуют рабочему заказу; торцевая поверхность основного рулона должна быть плоской, без складок и влаги. Если торцевая поверхность основного рулона сильно неровная, перед подачей требуется предварительная обработка или замена; в противном случае, после резки небольшие рулоны будут склонны к боковым смещениям.
2. Процесс подачи и пропитки пленки.
На этапе подачи для плавной загрузки шины в разматывающее устройство следует использовать расширительный вал или вспомогательную стрелу. Расширительный вал должен быть надлежащим образом накачан, чтобы предотвратить проскальзывание сердечника во время работы на высоких скоростях. Во время прокладки пленки необходимо строго соблюдать маршрут движения пленки, обозначенный оборудованием: после вытягивания ленты из разматывающей катушки она последовательно проходит через ролик обнаружения натяжения, направляющий ролик и группу режущих лезвий, и, наконец, наматывается на перемоточную катушку. Во время процесса прокладки пленки лента должна оставаться ровной, без скручивания или перекрещивания, а поверхность покрытия ленты должна быть правильно ориентирована (обычно снаружи или в соответствии с требованиями процесса).
Настройка натяжения — ключевой этап после пропитки пленки. В зависимости от толщины и ширины подложки ленты, натяжение при намотке и перемотке устанавливается с помощью системы управления. Основной принцип таков: для тонких подложек (например, 4-5 мкм) следует использовать низкое натяжение, в то время как для широких изделий необходимо увеличить соответствующее натяжение. Чрезмерное натяжение может привести к повреждению ПЭТ-пленки, вызывая отслаивание порошка; если натяжение слишком низкое, легко образуются складки, из-за чего во время печати появляются белые полосы. Для нового оборудования или новых партий лент рекомендуется проводить точную настройку натяжения на низких скоростях, чтобы найти критическое значение, при котором лента не будет ни стягиваться, ни растягиваться.

3. Настройка параметров резки и пробная резка.
Положение держателя инструмента должно быть точно отрегулировано в соответствии с шириной обрабатываемого изделия. С помощью штангенциркуля проверяется расстояние между ножами, а допуск высокоточных продольно-резательных станков обычно контролируется в пределах ±0,1 мм. При регулировке держателя инструмента необходимо убедиться, что все лезвия имеют одинаковую глубину резания, чтобы избежать неравномерного давления, которое может привести к поломке некоторых лезвий или образованию чрезмерно глубоких вмятин в отдельных местах.
Настройка скорости должна осуществляться по принципу «пробная резка на низкой скорости с последующим постепенным увеличением скорости». Рекомендуется установить начальную скорость резки на уровне 50-80 м/мин. После подтверждения того, что первый рулон имеет аккуратную торцевую поверхность, без заусенцев и прилипаний, постепенно увеличивайте скорость до нормальной производственной скорости (обычно 150-300 м/мин, в зависимости от производительности оборудования). Для специальных покрытий или лент, склонных к размазыванию, соответствующее замедление на протяжении всего процесса помогает снизить статическое электричество и повреждение покрытия.
Выбор способа намотки следует определять исходя из требований заказчика к диаметру и твердости рулона. Если требуется плотный сердечник, можно использовать центральную намотку с соответствующим уменьшением натяжения (конусностью); если торцевая поверхность особенно плоская, более подходящей будет поверхностная намотка в сочетании с прижимными роликами. Разумная настройка конусности намотки может предотвратить образование «хризантемообразных» сердечников или деформацию кромок у небольших рулонов.
4. Оперативный мониторинг и контроль технологических процессов.
После запуска оборудования необходимо немедленно провести проверку первого образца. Необходимо убедиться, что ширина ленты первого рулона находится в пределах допустимых значений, плоскостность торца соответствует стандартам, твердость рулона равномерна, а также отсутствуют царапины или следы загрязнений на поверхности покрытия. В случае обнаружения дефектов первого образца, серийное производство строго запрещено.
Технологические проверки следует проводить каждые 15-20 минут. Особое внимание следует уделять колебаниям натяжения размотки, выравниванию намотки и наличию мусора вокруг группы лезвий. Если вы заметили, что лента смещается влево и вправо на направляющем ролике, это обычно означает неровность торцевой поверхности для резки или колебания натяжения, и требует немедленной регулировки. Во время работы строго запрещается засовывать руки или любую часть тела в зону группы лезвий для резки и зону намоточного ролика. Любые регулировки должны производиться только после полной остановки оборудования.
При обрезке рулона и необходимости замены вала используйте ленту без остатков для подачи, держите руки в чистоте во время работы, чтобы предотвратить загрязнение покрытия ленты масляными пятнами. После перемотки необходимо повторно проверить натяжение и выравнивание, прежде чем продолжать работу.
5. Выключение, разрядка и перезагрузка оборудования.
Остановка должна производиться в указанной последовательности: сначала прекращается намотка, затем прекращается размотка, и, наконец, отключается питание главного двигателя. Категорически запрещается аварийная остановка на высоких скоростях во избежание обрыва ленты из-за ослабления инерции или резких изменений натяжения.
При разгрузке используйте специальные поддоны или тележки для приема готовых рулонов, обращайтесь с ними бережно и избегайте ударов по торцам. Для специальных лент, склонных к размазыванию или имеющих низкую термостойкость, необходимо отметить направление и хранить их в защищенном от света месте. В процесс сброса оборудования входит очистка остатков тонера на канавке ножа и направляющем ролике, возвращение держателя инструмента и намоточной катушки в исходное положение, а также заполнение «Листа учета работы станка для продольной резки» для регистрации результатов работы, нештатных ситуаций и информации о замене инструмента.
6. Типичные отклонения и немедленная реакция.
Если торцевая поверхность после резки неровная, сначала проверьте остроту лезвия и параллельность направляющего ролика, а затем убедитесь в правильности установки намоточного вала и равномерности натяжения. Если лента рвется, это обычно происходит из-за чрезмерного натяжения или повреждения самого основного ролика; натяжение следует уменьшить и проверить поступающий материал. Образование складок во время перемотки обычно связано с ослабленным натяжением или недостаточным давлением на ролики; можно увеличить натяжение или отрегулировать зазор между роликами. При незначительных дисбалансах поверхности можно отрегулировать ограничитель перемоточного устройства; серьезно неровные готовые ролики следует отбраковывать или утилизировать, и они не должны поступать в следующий технологический процесс.
Стандартизированная процедура работы, по сути, включает в себя непрерывный контроль трех переменных: натяжения, скорости и состояния инструмента. Операторы должны понимать, что однородность каждого рулона нарезанной продукции в конечном итоге будет проверяться вдоль пути ленты этикеточного принтера. Выработка привычки всегда проверять первый экземпляр, регистрировать каждый обход и отменять каждое отключение может преобразовать производительность оборудования в стабильное качество продукции.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Перемотчик печатной ленты для карточек
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Машина для резки лент для печати на карточках






