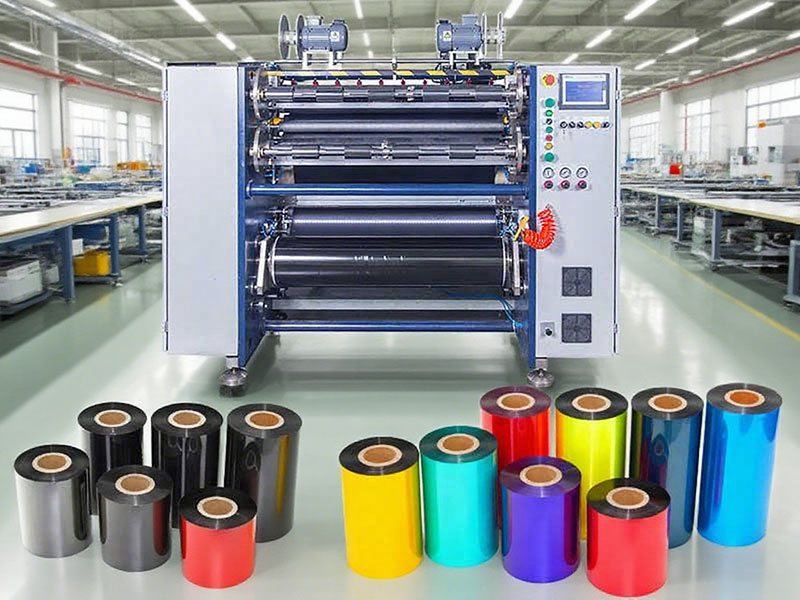
Принимая решение о модификации ленточно-намоточного станка, наиболее распространенная ошибка покупателей заключается в том, что они ошибочно принимают модификацию за «изменение ширины» или «замену катушки». После доставки оборудования выяснилось, что при резке узких полос торцевая поверхность приобретает форму колоколообразного конуса; при резке смоляных оснований края покрываются заусенцами; каждое изменение технических характеристик требовало двух часов регулировки и остановки — причина всегда одна и та же: нечеткие требования, поставщики могли только гадать, и предполагаемые решения, скорее всего, в какой-то момент приведут к сожалениям.
Настройка машин для продольной резки и перемотки лент по сути сводится к точному согласованию свойств материала, логики натяжения и структуры заказа. Ниже мы описываем ключевые моменты, которые необходимо учитывать перед настройкой по четырем основным параметрам.
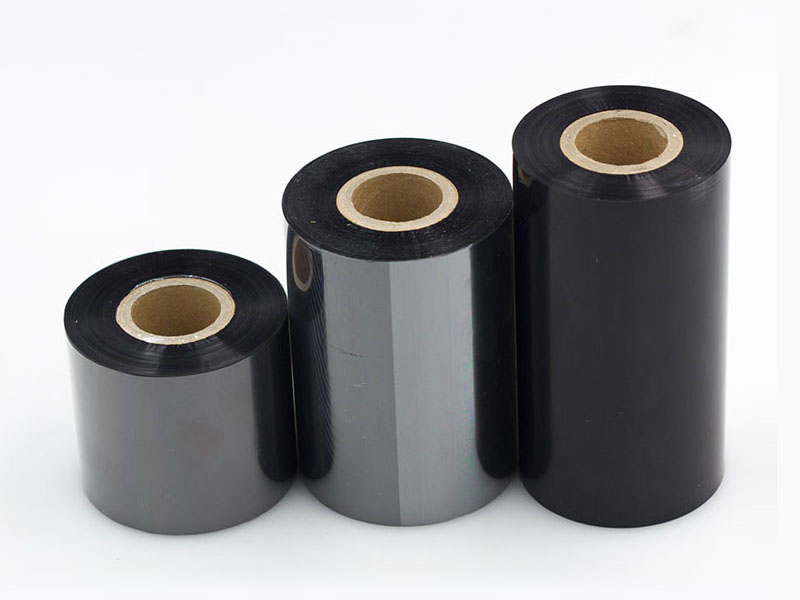
1. Прежде всего, получите четкое представление о своем ассортименте продукции, а не просто говорите: «Нужны все ширины».
Первый вопрос, который часто задают поставщики, звучит так: «Какой тип ленты вы в основном режете?» Это не просто пустая болтовня. Логика резки материалов на восковой, смешанной и смоляной основе совершенно различна: восковое покрытие относительно мягкое, поэтому его следует избегать при резке; смоляные покрытия твердые и хрупкие, а требования к остроте лезвия и контролю температуры резко возросли. На практике скорость резки обычно на 20–30% ниже, чем у материалов с восковым покрытием. Если ваша линейка продукции включает в себя как узкие полоски электронных этикеток шириной всего несколько миллиметров, так и логистические ленты шириной в сотни миллиметров, то индивидуальные решения должны обеспечивать достаточный запас регулировки в системах инструментов и контроле натяжения, а не использовать фиксированную конфигурацию для удовлетворения всех требований.
Более практичный подход заключается в составлении списка часто используемых спецификаций: сделать максимально узким, максимально широким, максимальную ширину, внутренний и внешний диаметр основного валка, а также основной материал. Только предоставив этот список поставщикам, они смогут определить, какая конструкция размотки и расположение катушки необходимы, вместо того чтобы полагаться на принцип «мне нужно всё» и проектировать всё с нуля.
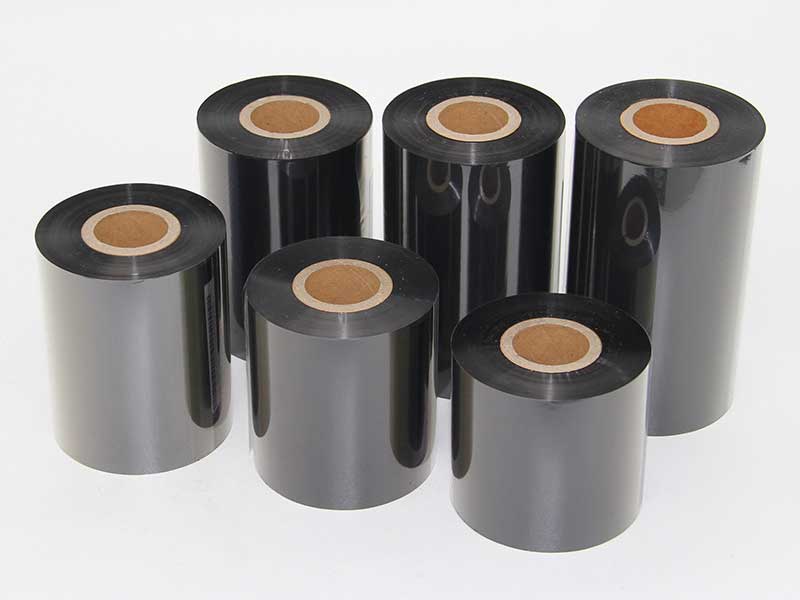
2. Точность: Используйте последствия для отмены обходного решения, а не просто задавайте допустимое отклонение.
Практически каждый поставщик делает акцент на «высокой точности», но точность имеет свою цену. Обычный контрольный прибор имеет погрешность около ±0,5 миллиметра, в то время как высокоточный может достигать ±0,1 миллиметра или даже меньше. Вопрос в том, соответствуют ли дополнительные затраты вашим реальным потребностям.
Более эффективный способ информирования — это обратная ситуация: что произойдет, если ширина прорезки отклонится на 0,1 миллиметра? Для обычных логистических этикеток небольшие отклонения краев могут быть практически неэффективны; при изготовлении штрихкодов высокого разрешения или прецизионных электронных меток заусенцы на краях могут напрямую вызывать смещение ленты, белые полосы печати или даже износ печатающей головки. Информирование поставщиков о сквозном процессе печати гораздо эффективнее, чем указание единичного значения допуска. В то же время, единственный способ проверить заявленную точность — это пробная резка: используя собственный основной рулон, нарезая по самым узким и самым широким параметрам, измеряя штангенциркулем, а не глядя на теоретические значения в таблице параметров.
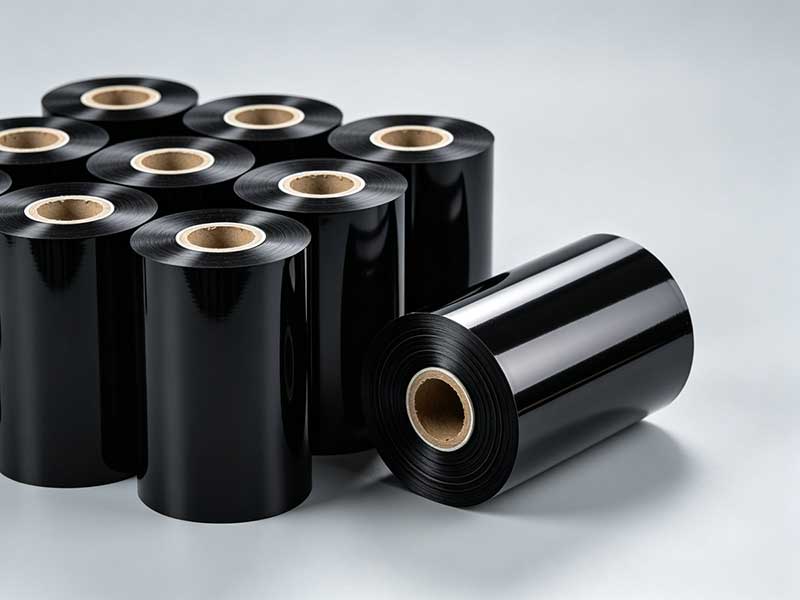
3. Регулировка натяжения — ключевой момент в вопросах индивидуальной настройки, и выбор катушки не менее важен.
В качестве подложки для ленты используется ПЭТ-пленка толщиной всего несколько микрон, которая гораздо более чувствительна к натяжению, чем обычная бумага или пленка. Чрезмерное натяжение приводит к растяжению и деформации базовой пленки, вызывая микротрещины в слое чернил и увеличивая отслаивание порошка во время печати; если натяжение слишком низкое, намотка получается неплотной, торцевая поверхность искривляется, и печать на аппарате неизбежно приводит к замятиям. Контроль натяжения влияет на плоскостность намотки более чем наполовину, что нельзя описать фразой «натяжение должно быть стабильным».
В процессе индивидуальной настройки необходимо согласовать с поставщиком следующие параметры: минимальная толщина ленты в микронах, минимальный диаметр рулона после резки, а также тип намоточных барабанов (одноосевые или многоосевые синхронизированные). Для резки сверхтонких лент контроль натяжения должен быть точным до 0,1 Ньютона, и необходимо учитывать незначительные различия между осями при одновременной намотке нескольких рулонов. Типы намоточных валов также не должны быть неоднозначными: обычные валы с газовым расширением могут вызывать различия в диаметрах рулонов при одновременной намотке нескольких рулонов, что приводит к невозможности независимой регулировки натяжения, внутренней неплотности и внешней натяжке, или проблемам с «растительным сердечником»; пневматический скользящий вал позволяет каждому намоточному устройству независимо контролировать крутящий момент и регулировать его в режиме реального времени в соответствии с изменениями диаметра рулона, что делает его незаменимым вариантом для производства высококачественных лент различных спецификаций.
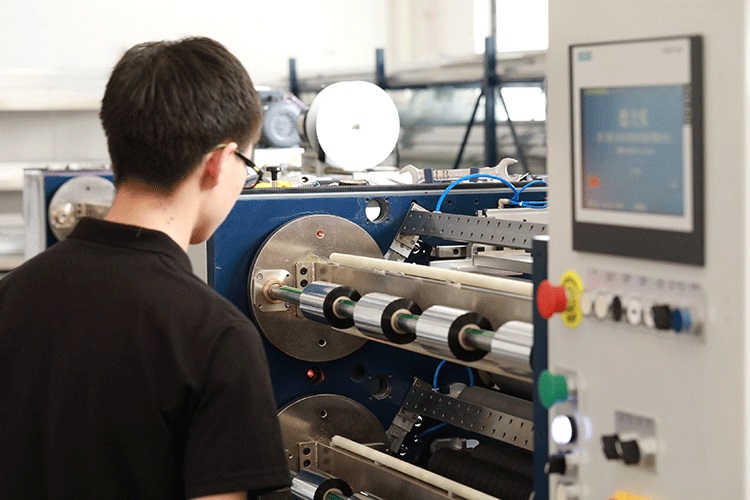
4. Скорость соответствует структуре заказов, при этом эффективность изменения модели ценится выше, чем пиковая скорость.
Номинальная максимальная скорость — наиболее заманчивый показатель в списке характеристик, но зачастую именно он не определяет фактическую производительность. В мелкосерийном производстве с большим количеством наименований эффективность смены заказов гораздо важнее, чем сверхвысокая скорость — частые простои и корректировка инструмента сводят на нет все преимущества «высокой скорости». Только крупномасштабное непрерывное производство с небольшими техническими характеристиками оправдывает затраты на высокую скорость, превышающую три миллиона в минуту.
Еще одно легко упускаемое из виду ограничение связано с самим материалом: ленты на основе смолы имеют более твердое покрытие, поэтому фактическая скорость резки обычно на 20–30% ниже, чем у лент на основе воска. Устройство, рассчитанное на 4 миллиона разрезов в минуту, если ваш основной продукт — лента на основе смолы, может иметь фактическую рабочую скорость от 280 до 320. При запросе скорости указывайте основной тип ленты, чтобы поставщики могли дать осмысленные рекомендации. Если фрагментация заказов очевидна, следует также обратить внимание на возможности переналадки: сервоприводные независимые инструментальные револьверные головки в сочетании с системами управления формулами могут сократить традиционное время настройки инструмента с десятков минут до нескольких минут или даже меньше, что гораздо практичнее для сценариев переключения между различными спецификациями, чем дополнительная пиковая скорость.
Последняя линия обороны: пробная нарезка и обязательства по послепродажному обслуживанию.
Независимо от того, насколько подробным является индивидуальный план, в конечном итоге все сводится к физической проверке. Попросите поставщика использовать вашу эталонную катушку для пробной резки в самом узком диапазоне и осмотрите края на наличие заусенцев или следов растяжения; проведите пробную резку в самом широком диапазоне, проверив, ровная ли торцевая поверхность обмотки и нет ли на ней складок. В то же время подтвердите марку и гарантийное покрытие основных компонентов, а также предоставляет ли поставщик услуги по установке, вводу в эксплуатацию и обучению эксплуатации. Ценность устройства, изготовленного на заказ, заключается не в том, насколько красивы параметры при доставке, а в том, что через три года, при резке в самом узком диапазоне, торцевая поверхность остается ровной, а натяжение — стабильным.
В конечном итоге, индивидуальная настройка перемоточных машин для нарезки лент проверяет глубокое понимание покупателем своей продукции. Только четко объяснив четыре аспекта — материал, технические характеристики, точность и структуру заказа — поставщики смогут предложить устройство, которое будет «простым в использовании», а не просто машину с «привлекательными характеристиками».
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

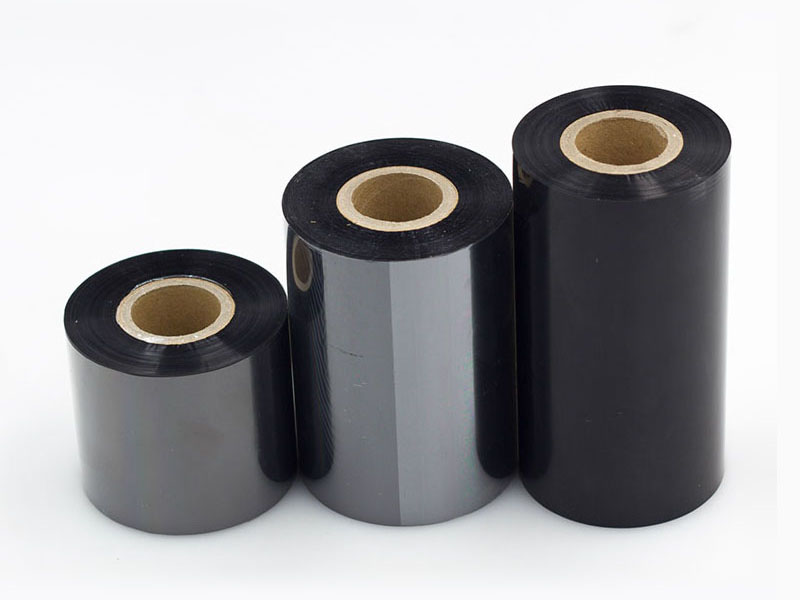
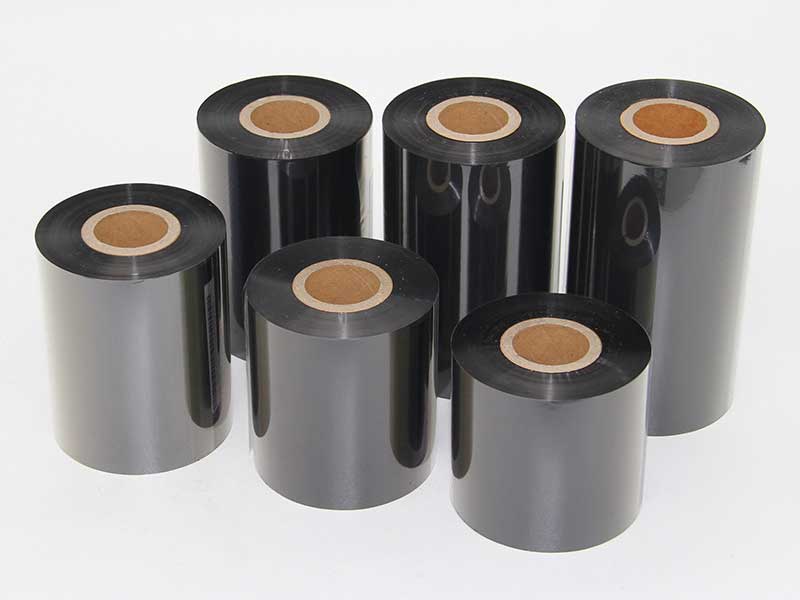

 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
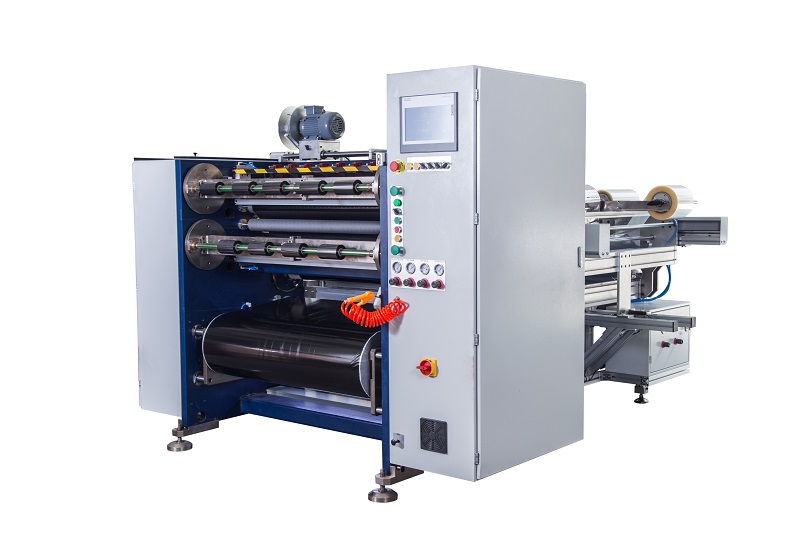 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
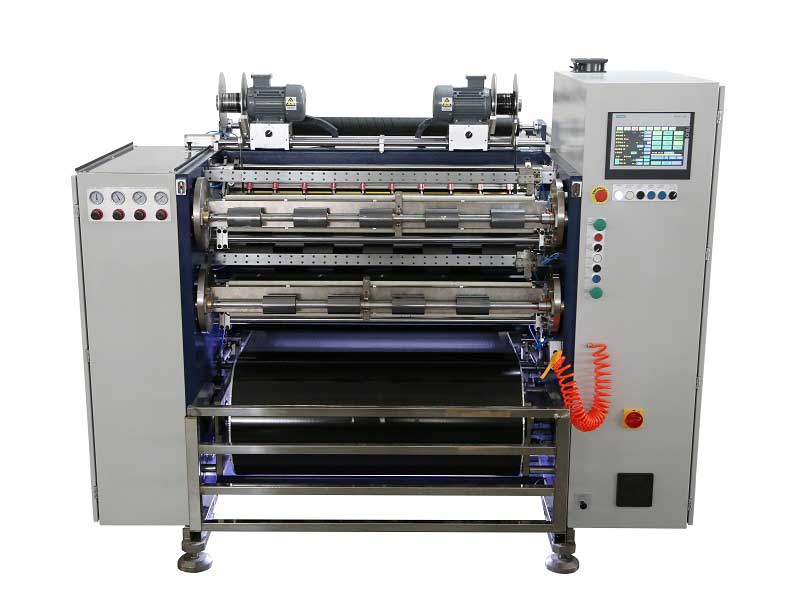 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
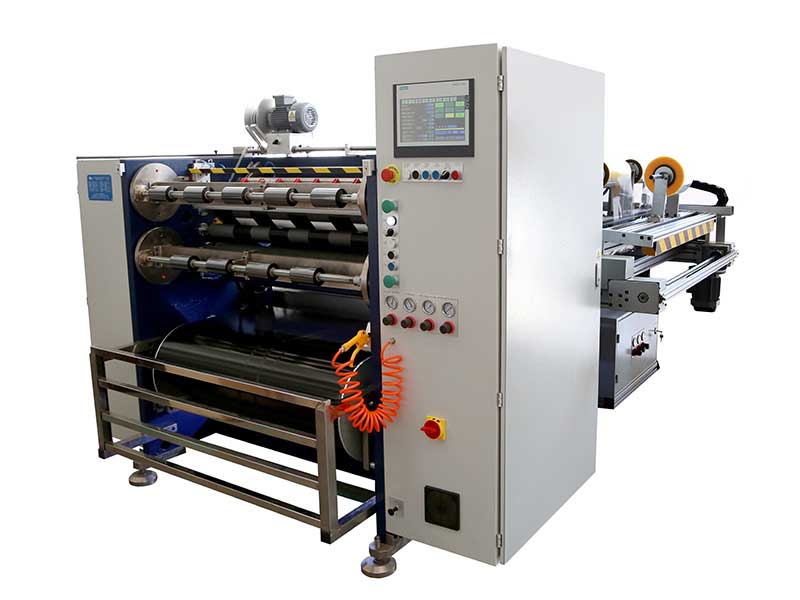 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Перемотчик печатной ленты для карточек
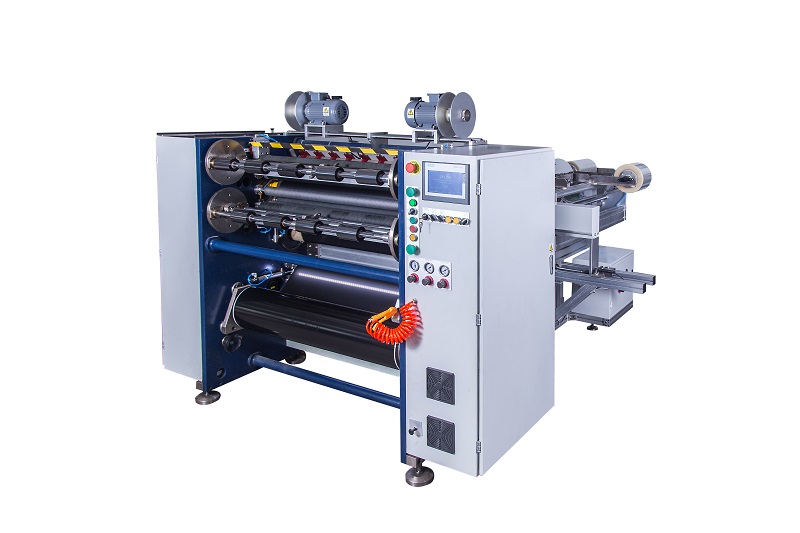 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Машина для резки лент для печати на карточках






