Резка фольги при горячей штамповке — это незаметное, но крайне важное звено в цепочке упаковки и печати. Она находится на начальном этапе процесса горячей штамповки, где качество и эффективность резки напрямую определяют темпы производства и материальные затраты последующих штамповочных машин. Однако долгое время повышение эффективности этого процесса просто приравнивалось к «увеличению скорости движения техники» — номинальная скорость оборудования увеличивалась с 200 метров в минуту до 500 метров в минуту, но фактическая эффективная производительность часто сводилась к простоям при смене материала, пробной резке с использованием инструмента, браку фольги и доработке шероховатых кромок.
Для реального повышения эффективности необходимо сместить акцент с вопроса «насколько быстро работает машина» на вопрос «насколько тщательно используется каждый метр фольги». Первый параметр относится к механическим характеристикам, а второй отражает возможности системы.

Выброшено и съедено на скорую руку
Потери эффективности на участке резки фольги методом горячей штамповки редко проявляются в виде «сбоев оборудования»; чаще всего они скрыты в нескольких повседневных деталях.
Выбор оснастки зависит от опыта, а ширина кромочного материала обеспечивается «безопасностью». При традиционной продольной резке операторы часто оставляют большой запас с обеих сторон основного валка, чтобы гарантировать соответствие ширины готового изделия требованиям, при этом коэффициент использования материала колеблется от 85% до 90%. Заказы на узкие полосы различной спецификации особенно невыгодны; ручные расчеты положения инструмента затрудняют исчерпание всех комбинаций, а потери кромочного материала становятся неявными затратами.
Остановки на смену рулона отнимают эффективное рабочее время. После использования каждого основного рулона заправка фольги, выравнивание, приемка материалов и повторное увеличение скорости занимают даже у квалифицированных рабочих от десяти до двадцати минут. Если менять рулон десять раз в день, он закончится чуть более чем за два часа. И это даже не включает в себя потери на выравнивание и пробную резку, вызванные неточной приемкой материала.
Колебания натяжения создают «невидимые отходы». Основной материал фольги для горячей штамповки тонкий, а покрытие хрупкое; даже незначительные колебания натяжения могут вызвать растяжение, деформацию или образование складок. Эти дефекты могут не проявляться сразу во время резки, но могут стать причиной неточной совмещения, пропуска золотого покрытия и ошибок штамповки в последующих процессах горячей штамповки. К тому времени, когда проблема была обнаружена, весь рулон уже был разрезан.
Как только фольга обрывается, вся линия обнуляется. Износ инструмента, электростатическая адсорбция, застревание направляющего ролика, старение магнитной порошковой муфты — если возникает хотя бы одна из этих проблем, фольга во время высокоскоростной работы мгновенно обрывается, и вся линия останавливается для повторной подачи материала. Для оборудования с частыми обрывами фольги, даже при высокой скорости, это не имеет значения.
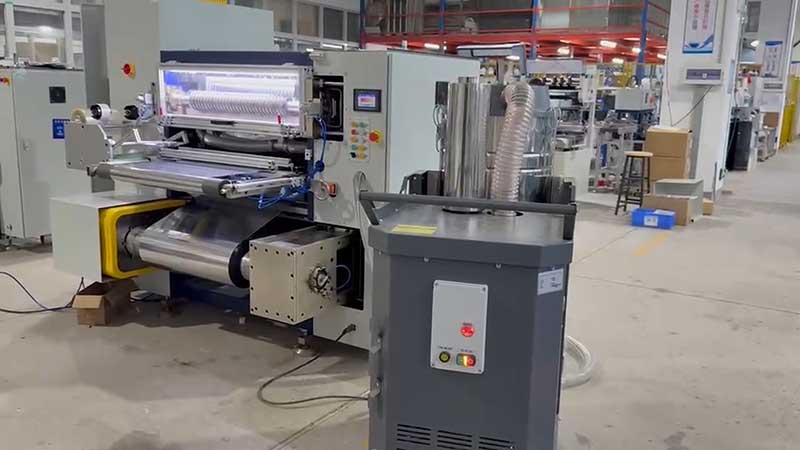
Три параллельных пути повышения эффективности
Что касается этих точек потерь, то существующие практические меры по повышению эффективности примерно следуют трем направлениям: более продуманная конструкция лезвия, обеспечение непрерывного изменения отдачи и повышение стабильности натяжения. Сочетание этих трех факторов обеспечивает реальный рост эффективной производительности.
Наиболее перспективным направлением для повышения эффективности использования материалов является интеллектуальное проектирование процесса компоновки инструмента.В основе алгоритма компоновки инструмента на основе ИИ нет ничего загадочного: после ввода требуемой комбинации ширины готового изделия система автоматически выбирает все возможные варианты расположения инструмента, чтобы найти решение с наименьшим количеством материала на кромке. Возьмем, например, шину шириной 1500 мм: при ручной резке может остаться более 10 миллиметров материала на кромке, но интеллектуальные алгоритмы могут уменьшить его до 2 миллиметров, повысив коэффициент использования материала с менее чем 90% до более чем 98%. Более совершенная система также интегрирует машинное зрение — ПЗС-камеры сканируют пленку в режиме реального времени, определяя цветовые метки, границы рисунка и даже дефекты покрытия. Во время резки система активно избегает дефектных участков, вместо того чтобы удалять дефекты в готовом изделии, а затем искать и возвращать их на последующих этапах. Эффективность этой комбинации наглядно отражается в реальных данных: средний коэффициент использования материала для заказов с несколькими спецификациями увеличился на четыре-пять процентных пунктов, а процент отходов снизился с более чем восьми процентов до менее четырех процентов.
Технология автоматического приема устраняет "жесткий разрыв" в процессе отключения при смене катушки.Устройства для ультразвуковой или термоплавкой сварки обеспечивают соединение новых и старых катушек без остановок или с кратковременными замедлениями, сокращая время одной смены материала с двадцати минут до примерно тридцати секунд. Фактические данные испытаний, проведенных на упаковочном предприятии в провинции Чжэцзян, показывают, что среднее время смены материала сократилось с 25 минут до 35 секунд, что привело к увеличению суточной производительности более чем на 40%. Улучшение качества соединения материалов также имеет цепной эффект: соединения получаются плоскими и прочными, что снижает вероятность разрыва фольги во время резки и сокращает вторичные простои, вызванные проблемами со соединениями.
Тщательно отрегулированное натяжение гарантирует как качество, так и эффективность.Натяжение в трех секциях — размотке, резке и намотке — регулируется независимо. Каждая секция подается и регулируется сервомоторами в сочетании с плавающими роликами, поддерживая колебания натяжения в пределах одного процента. Для материалов, очень чувствительных к натяжению, таких как трансферная фольга и лазерная фольга, особенно важна замкнутая система управления — стабильное натяжение, уменьшение складок и деформации при растяжении, образование заусенцев на кромках резки и улучшенная адаптивность для последующей горячей штамповки на станках. Между тем, устранение статического электричества и очистка направляющих роликов, которые часто упускаются из виду при ежедневном техническом обслуживании, на самом деле являются двумя скрытыми причинами обрыва фольги, помимо натяжения. Ионно-воздушные стержни перед и за держателем лезвия, а также регулярная протирка поверхности роликов, являются недорогими, но могут значительно уменьшить количество случайных обрывов фольги.
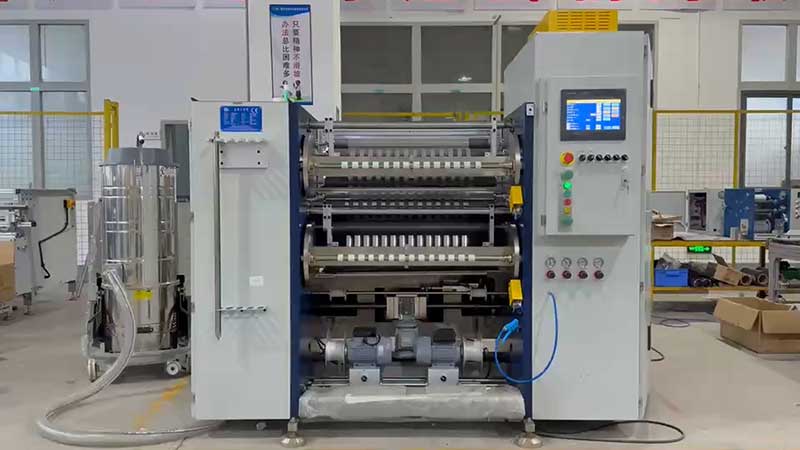
Границы эффективности не ограничиваются лезвием.
Примечательно, что когда скорость резки превышает определенный порог, дополнительная выгода от дальнейшего увеличения скорости движения машины резко снижается. Повышенный риск обрыва фольги, большие трудности с контролем натяжения и снижение равномерности намотки — все это приводит к снижению дополнительной скорости. Реальная производительность продольно-резательной машины определяется ее способностью работать непрерывно и стабильно без остановок, а также долей каждого рулона основного рулона, отрезанного под качественную готовую продукцию.
С этой точки зрения логика повышения эффективности изменилась. Раньше конкуренция основывалась на твердости лезвий и мощности двигателя; теперь же акцент делается на точности позиционирования алгоритма, скорости обратной связи от датчиков и надежности операций подачи. Устройство, рассчитанное на 500 метров в минуту, может обрывать фольгу каждые полчаса, а после каждой смены рулона требуется 20-минутная остановка, поэтому его фактическая эффективная производительность может быть хуже, чем у машины, работающей непрерывно в течение восьми часов без перерыва со скоростью 300 метров в минуту.
Цена за единицу фольги для горячего тиснения не низкая; потерянный дюйм – это прибыль. Сокращение расхода материала по краям с 8% до 2%, изменение скорости подачи фольги с 20 минут до половины минуты и сокращение частоты обрывов фольги с «несколько раз в день» до «несколько раз в неделю» – эти, казалось бы, незначительные улучшения в совокупности приводят к реальному увеличению эффективности резки. Для заводов, которые потребляют миллионы листов фольги в год, это часто оказывается гораздо более экономически выгодным, чем замена более быстрого оборудования.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Станок для горячей штамповки и продольной резки фольги
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






