Фольга для горячего тиснения — один из самых сложных в резке материалов. При толщине 12–25 мкм многослойная структура ПЭТ — разделительный слой, цветной слой, алюминиевый слой и клей — может быть необратимо повреждена колебаниями натяжения, которые были бы незначительными на более толстых пленках. Машина, безупречно работающая со стандартной фольгой толщиной 25 мкм, может создавать микрозаусенцы и алюминиевую пыль на лазерной пленке толщиной 12 мкм, а устройство, оптимизированное для мастер-рулонов шириной 1600 мм, часто выходит из строя при точности резки узкой полосы шириной 10 мм.
В этом руководстве подробно рассматриваются технические характеристики, напрямую определяющие выход годной продукции, качество кромок и производительность последующей штамповки, сгруппированные по параметрам, наиболее важным для переработчиков и производителей фольги.
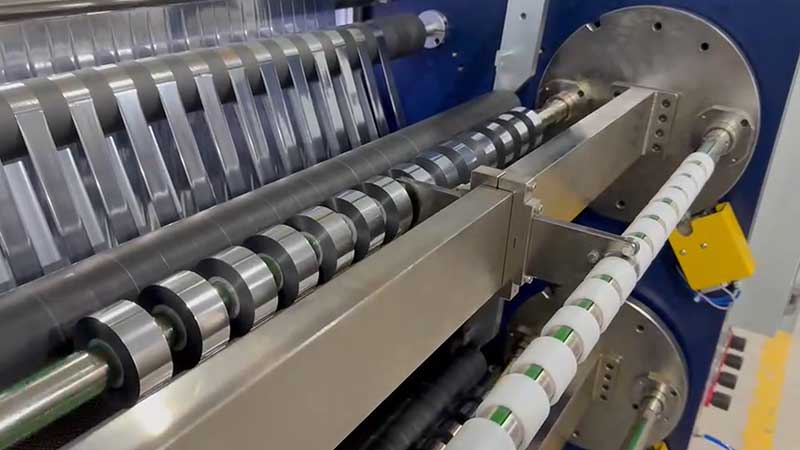
Максимальная допустимая ширина: превышение установленного значения.
Технические характеристики ширины включают два параметра, которые должны соответствовать реальным производственным условиям: максимальная ширина размотки и минимальная ширина прорези. Большинство поставщиков указывают первую величину, недооценивая сложность второй.
Для широкоформатных операций по обработке мастер-валков диаметром до 1600 мм жесткость рамы и диаметр вала лезвия становятся критически важными. Более широкая резка означает большие консольные усилия на валу лезвия; если вал даже слегка изгибается под давлением резки, центр полотна не будет прорезан, а кромки будут чрезмерно прорезаны. Машины этого класса часто весят несколько тонн и требуют утолщенных стенок из легированной стали и динамически сбалансированных валов лезвий большого диаметра для поддержания устойчивости на высоких скоростях.
При производстве узких полос шириной менее 50 мм — что характерно для защитных нитей, декоративных лент и узких линий горячей штамповки — приоритеты смещаются в сторону точности позиционирования инструмента и конструкции, предотвращающей наматывание. Системы ручной фиксации подвержены смещению размеров, поскольку неравномерные усилия зажима допускают осевое перемещение во время работы. Гидравлическая фиксация или высокоточные скользящие валы являются надежным выбором, когда ширина прорези измеряется в миллиметрах. Если ваш профиль заказов включает частые изменения ширины, автоматическое позиционирование инструмента может сократить время переналадки с часов до минут.
Практический ориентир: если диаметр вашего основного рулона составляет 640 мм, а ширина готовых рулонов — 2 см, то станок должен обеспечивать допуск ±0,5 мм при такой узкой ширине. Единственным надежным способом проверки является пробная резка с использованием самого узкого материала.
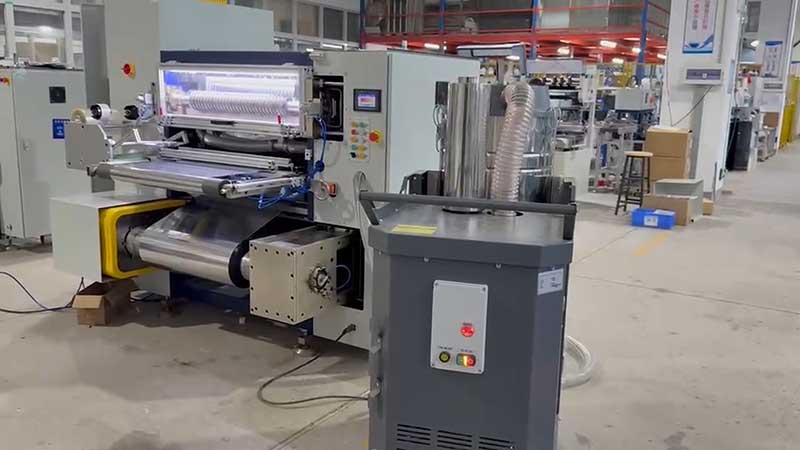
Контроль натяжения: характеристика, определяющая долговечность вашей фольги.
Слоистая структура фольги для горячего тиснения чрезвычайно чувствительна к механическим нагрузкам. Контроль натяжения — это не просто функция, а основа того, производит ли машина товар, пригодный для продажи.
Разомкнутая система управления против замкнутой системы управленияСистемы с разомкнутым контуром управления, основанные на заданных значениях и магнитопорошковых тормозах, приемлемы для низкоскоростных, некритичных применений со скоростью ниже 100 м/мин, но они не могут компенсировать изменения диаметра во время намотки или возмущения ускорения/замедления. Для фольги, используемой для горячей штамповки, минимально допустимым является сервоуправление натяжением с замкнутым контуром управления с использованием датчиков натяжения или плавающих роликов. Качественная система поддерживает колебания натяжения в пределах ±1%–±3% от заданного значения; системы высокого класса обеспечивают точность ±0,5 Н.
Натяжение конуса не подлежит обсуждению.По мере увеличения диаметра перемоточного валка поддержание постоянного натяжения приводит к сжатию внутренних слоев внешних, вызывая дефекты типа «хризантемообразное ядро», застревание воздуха или перенос алюминиевого слоя. Функция конусного натяжения автоматически снижает натяжение намотки в соответствии с заданной кривой по мере увеличения диаметра валка. Для фольги, используемой для горячей штамповки, рекомендуется коэффициент конусности от 60% до 80%, при этом конечное натяжение снижается до 40–70% от начального значения. Машины без функции конусности непригодны для качественного производства фольги для горячей штамповки, независимо от других характеристик.
Скользящие валы для производства широких многополосных изделийКогда широкое полотно разделяется на несколько узких полос, каждая полоса перестает вести себя как часть непрерывного полотна. Различия в ширине полосы, глубине проникновения ножа и диаметре намотки создают неравномерное натяжение между отдельными прядями. Без независимой компенсации проскальзывания одни полосы натягиваются, а другие остаются свободными. 3-дюймовый пневматический вал с фрикционным механизмом для перемотки обеспечивает стабильное натяжение на отдельных рулонах.
Метод разрезания: резка против разрыва
Разница между чистым краем и заусенцем заключается в разнице между резкой и разрывом. Тупое лезвие или неправильная геометрия лезвия сдавливают и ломают фольгу, а не чисто срезают ее, образуя микроскопические заусенцы и алюминиевую пыль, которые загрязняют полотно и вызывают дефекты горячей штамповки.
Круговая резка ножницами является отраслевым стандартом.Для горячего тиснения фольги. Верхнее и нижнее вращающиеся лезвия обеспечивают гладкий, чистый срез с минимальной деформацией. Лезвия бритвы или системы с раздавливающей резкой менее подходят для фольги на основе ПЭТ, поскольку они, как правило, вызывают деформацию кромок или неполное разделение.
| Параметры лезвия | Руководство по техническим характеристикам |
| Материал | Покрытие из карбида вольфрама или алмаза для повышения износостойкости ПЭТ. |
| Угол верхнего ножа | Для фольги толщиной 12–30 мкм угол наклона составляет 15°–20°, что позволяет добиться сдвига, а не сжатия. |
| Зазор/перекрытие | Прецизионная регулировка, бесступенчатая. |
| Биение вала | Толщина ≤0,01 мм для предотвращения неполных разрезов в центральных положениях. |
Для лазерной фольги и голографических материалов, где любой контакт ролика может поцарапать дифракционную картину, резка воздушным ножом является высококачественным бесконтактным методом — дорогостоящим, но необходимым для продукции премиум-класса.
Критерии допуска шириныКвалифицированное оборудование должно обеспечивать погрешность ширины в пределах ±0,1 мм; для операций, ориентированных на качество, целевой показатель должен составлять ±0,05 мм, а для лазерной фольги и других специальных материалов рекомендуется ±0,02 мм. Смещение торцевой поверхности после намотки должно оставаться в пределах ±0,2 мм; в противном случае рулон может плохо перемещаться на машине горячей штамповки и вызывать ошибки совмещения.
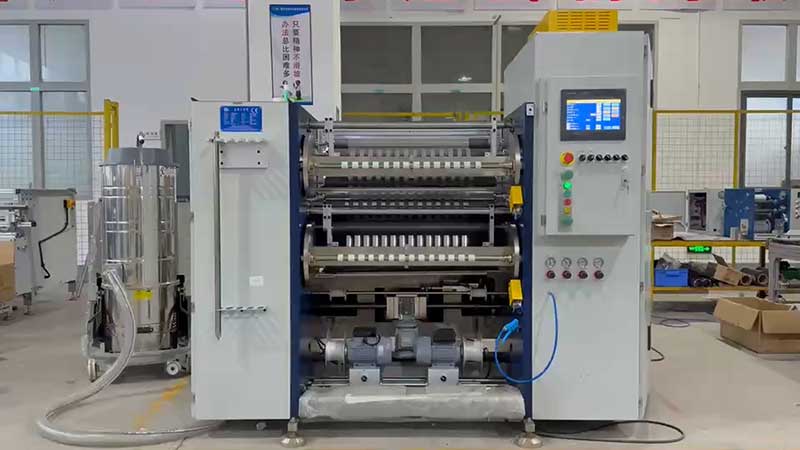
Направляющие ролики и механическая жесткость: неявные факторы качества.
Каждый ролик, контактирующий с поверхностью фольги, является потенциальным источником царапин или микровибраций, повреждающих покрытие. Эти механические факторы определяют, сохранится ли точность на протяжении многих лет производства.
Отделка поверхностиВсе направляющие ролики должны иметь зеркальную поверхность с шероховатостью Ra ≤ 0,05 мкм. Стандартные ролики из алюминиевого сплава с твердостью HV700 широко распространены, но для защиты покрытия важнее спецификация качества поверхности, чем сам материал.
Динамическое равновесиеВалки должны проходить динамическую балансировку (класса G2.5 или выше), чтобы избежать высокочастотных микровибраций, повреждающих слой горячей штамповки при скоростях выше 200 м/мин.
Жесткость вала режущего инструментаПри ширине более 1,6 метра прогиб вала под давлением резки приводит к неполному пропилу в центре, а кромки — к чрезмерному проникновению материала. Утолщенные стенки из легированной стали и динамически сбалансированные валы лезвий большого диаметра являются необходимыми, а не дополнительными опциями.
контроль положения края(EPC). Точность коррекции в пределах ±0,5 мм предотвращает смещение фольги, которое в противном случае привело бы к образованию заусенцев на одном крае, в то время как противоположный край оставался бы подрезанным. Ультразвуковые направляющие для кромок предпочтительнее фотоэлектрических датчиков для блестящих фольг, которые непредсказуемо отражают свет.
Скорость: Эффективная производительность, а не пиковые характеристики.
Скорость вращения станков для горячей штамповки фольги обычно составляет от 200 до 500 м/мин, при этом некоторые высокоскоростные модели, как утверждается, достигают 550 м/мин и более. Однако зависимость между скоростью и качеством не является линейной.
С увеличением скорости резки динамические погрешности возрастают. Боковое отклонение может уменьшиться примерно с ±0,10 мм при скоростях ниже 100 м/мин до ±0,35 мм при скоростях выше 300 м/мин. Колебания натяжения также увеличиваются, потенциально вызывая деформацию кромок или дефекты намотки. Для сверхтонких пленок толщиной менее 12 мкм могут потребоваться умеренные скорости для поддержания стабильности размеров.
Оценивайте эффективную производительность, а не максимальную скорость.Учитывайте время переналадки, заправку полотна и удаление отходов. Станок с автоматизированным позиционированием инструмента и системами быстрого зажима может сократить время переналадки с 15 минут до 3 минут, значительно повысив реальную производительность даже при умеренной пиковой скорости.
Краткое описание основных технических характеристик
| Параметр | Начальный уровень | Ориентированный на качество | Высококлассный |
| Допуск на ширину прорезки | ±0,1 мм | ±0,05 мм | ±0,02 мм |
| Контроль натяжения | Замкнутый контур, ±3% | Замкнутый контур, ±1% | Сервопривод с замкнутым контуром, ±0,5 Н |
| Натяжение конуса | Необязательный | Стандарт, 60–80% | Программируемая кривая |
| Тип лезвия | Бритва или раздавливание | Круговой сдвиг | Круговые ножницы, твердосплавные |
| Максимальная механическая скорость | 200 м/мин | 400–500 м/мин | 500–550 м/мин |
| Диаметр размотки | 600–800 мм | 800–1000 мм | 1000 мм+ |
| Минимальная ширина щели | 30 мм | 20 мм | 10 мм или меньше |
| Точность EPC | ±1 мм | ±0,5 мм | ±0,2 мм |
Данные синтезированы на основе отраслевых спецификаций.
Соответствие технических характеристик вашему составу материалов.
Наиболее распространенная ошибка при закупке оборудования — это выбор станка, ориентированного на самые широкие и быстрые требования, при этом игнорируются самые узкие и тонкие детали. Станок шириной 1600 мм, рассчитанный на скорость 500 м/мин, может не достичь этой скорости при обработке лазерной пленки толщиной 12 мкм и шириной 10 мм без исключительного контроля натяжения и жесткости вала.
Перед окончательной покупкой предоставьте поставщику информацию о вашем фактическом производственном профиле: самые широкие и самые узкие листы фольги, диапазон толщины (включая любые лазерные или голографические марки) и целевую производительность за смену. Запросите пробный запуск с использованием ваших конкретных марок материала. Осмотрите края среза под увеличением — идеальный результат — гладкое поперечное сечение без белого ворса, мелких зазубрин или алюминиевой пыли.
Для предприятий, работающих с несколькими типами фольги, следует рассмотреть возможность оснащения одной машины системами сменных лезвий (ножи для стандартной фольги, воздушный нож для лазерной резки) вместо того, чтобы ограничиваться одним методом. Дополнительные инвестиции в модульность часто окупаются быстрее, чем приобретение второй специализированной машины.
Готовы оценить возможности станка для горячей штамповки и нарезки фольги в соответствии с вашими производственными требованиями?Свяжитесь с нашей технической командой, указав ваши технические характеристики материалов и целевые показатели производительности, чтобы получить рекомендации по конфигурации и организовать пробную резку.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Станок для горячей штамповки и продольной резки фольги
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






