Выбор станка для горячей штамповки и резки фольги, основываясь только на максимальной скорости, — дорогостоящая ошибка. Узнайте, как подобрать скорость резки в соответствии с фактическим составом материала, требуемой шириной и потребностями последующих этапов производства, чтобы избежать переплаты за неиспользуемую мощность или возникновения узких мест в производстве.
Ловушка скорости при горячей штамповке и резке фольги
При оценке оборудования для горячей штамповки и резки фольги, ключевым моментом в переговорах часто становится скорость работы. Поставщики называют цифры вроде 300 м/мин, 500 м/мин или даже выше. Исходное предположение простое: более высокая скорость машины означает большую производительность, а значит, и лучшую окупаемость инвестиций.
В действительности, зависимость между скоростью резки и полезной производственной мощностью далеко не линейна. Машина со скоростью 500 м/мин может производить меньше готовой фольги за смену, чем машина со скоростью 250 м/мин, если более высокая скорость приводит к дефектам качества, требует чрезмерного времени переналадки или требует использования материалов, которые ваш бюджет не может обеспечить. Понимание того, как скорость взаимодействует с шириной, контролем натяжения и фактическим профилем ваших заказов, — это разница между стратегическим капиталовложением и дорогостоящим, неэффективно используемым активом.
Почему для горячего тиснения фольгой требуется другая логика скорости?
Фольга для горячего тиснения — это не обычная пленка. Функциональный слой — будь то алюминиевый, пигментный или голографический — располагается на ПЭТ-носителе, толщина которого обычно составляет от 12 до 25 мкм. При такой толщине подложка очень чувствительна к изменениям натяжения, тепловым колебаниям и механическим вибрациям.
При увеличении скорости резки динамические погрешности возрастают. Боковое отклонение может уменьшиться примерно с ±0,10 мм при скоростях ниже 100 м/мин до ±0,35 мм при скоростях выше 300 м/мин. Для предприятия, поставляющего фольгу на высокоскоростной пресс для горячей штамповки сигаретной упаковки или этикеток класса люкс, отклонение в 0,25 мм — это не незначительная проблема с допуском, а ошибка совмещения, которая напрямую приводит к порче фольги, остановкам пресса и браку готовой продукции.
На практике это означает, что максимальная скорость — это теоретический потолок, а не производственная цель. Для планирования производственных мощностей важна только та скорость, с которой ваша машина может работать, сохраняя при этом качество кромок, стабильность намотки и точность размеров.

Три уровня скорости и что они на самом деле дают.
Станки для горячей штамповки и резки фольги, как правило, делятся на три операционных уровня, каждый из которых определяется не столько цифрами в технической спецификации, сколько архитектурой управления, необходимой для его работы.
Начальный уровень: скорость ниже 100 м/мин.
В этих машинах обычно используются магнитные порошковые тормоза или системы регулирования натяжения с разомкнутым контуром. Конструкция проста, стоимость контролируема, а техническое обслуживание не представляет сложности. Для предприятий, производящих небольшие партии узкой фольги для общего упаковочного применения, этот уровень часто представляет собой наиболее рациональное вложение средств. Машина, работающая со скоростью 80 м/мин с минимальным временем простоя и быстрой переналадкой, может превзойти по производительности более высокоскоростную установку, требующую постоянной регулировки натяжения и контроля качества.
Ограничение проявляется при увеличении объемов заказов или когда клиенты начинают запрашивать более тонкие проволоки. При толщине 12 мкм даже умеренное увеличение скорости может выявить неадекватность реакции на растяжение в разомкнутой системе.
Средний диапазон: 100–200 м/мин
Это переходная зона, где конструкция машины начинает иметь существенное значение. На таких скоростях замкнутая система управления натяжением становится обязательной. Радиус намотки непрерывно изменяется — от пустого сердечника до полного рулона — и натяжение должно компенсироваться в реальном времени, чтобы предотвратить растяжение, образование складок или телескопическое скручивание.
Для многих независимых предприятий по продольной резке и собственных цехов переработки этот диапазон является оптимальным с практической точки зрения. Он обеспечивает производительность, достаточную для большинства коммерческих задач горячей штамповки, без необходимости капитальных затрат и инфраструктуры технического обслуживания, характерных для высокоскоростных сервосистем.
Высокая скорость: более 200 м/мин
Здесь обязательно использование полностью замкнутой системы сервоуправления натяжением, часто дополняемой технологией конусного натяжения, которая автоматически снижает натяжение при намотке по мере увеличения диаметра рулона. Это крайне важно для тонких пленок, где повреждение внутреннего слоя из-за сжатия может сделать весь готовый рулон непригодным для использования.
Важное замечание:Высокая скорость достижима только при правильном сочетании ширины и материала.Для машины шириной 1600 мм, работающей со скоростью 300 м/мин, требуется исключительная жесткость корпуса и прочность вала, чтобы предотвратить прогиб в середине пролета. Без этих конструктивных основ скорость становится скорее недостатком, чем преимуществом.
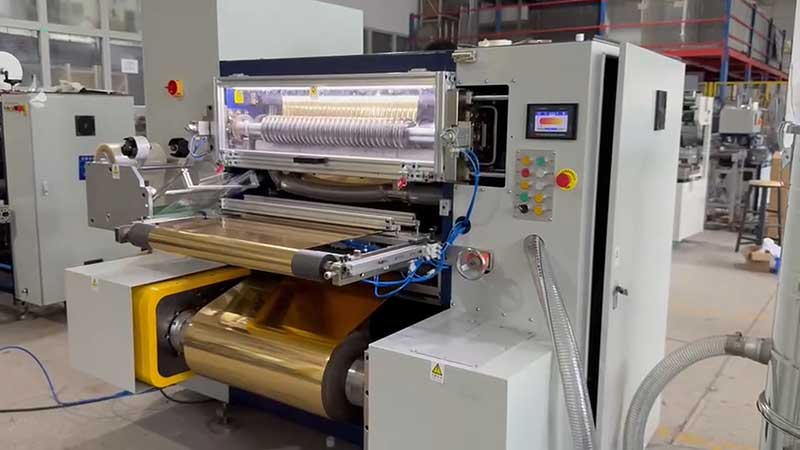
Перекрестное ограничение: как ширина изменяет уравнение скорости.
Наиболее распространенная ошибка в технических характеристиках возникает, когда покупатели оценивают скорость и ширину независимо друг от друга. На практике же они тесно взаимосвязаны.
Продольная резка широкоформатных изделий (800 мм и более).В качестве основного ограничивающего фактора рассматривается прогиб вала инструмента. Под давлением резания широкий вал может слегка изгибаться в центре, вызывая неполное прорезание в середине полотна, в то время как кромки испытывают чрезмерную нагрузку. В результате качество разреза становится непостоянным по всей ширине. Для работы с широкими и быстрыми полотнами станок должен быть изготовлен с использованием утолщенных боковых пластин из легированной стали и валов лезвий большого диаметра. Станок класса 1600 мм часто весит несколько тонн именно для обеспечения устойчивости на высоких скоростях.
Узкоформатная резка (менее 50 мм)Это смещает акцент с жесткости вала на точность позиционирования инструмента и стабильность натяжения намотки. Узкие полосы для тонких декоративных или защитных применений требуют исключительной плоскостности торцевой поверхности. Ручная фиксация инструмента подвержена смещению размеров; в этом случае необходимы гидравлическая фиксация или высокоточные скользящие валы. Если в вашем ассортименте заказов часто меняется ширина, автоматическая система позиционирования инструмента может сократить время переналадки с часов до минут — повышение производительности часто перевешивает увеличение максимальной скорости вращения.
Практическое правило:Укажите скорость при ожидаемой средней ширине, а не при максимальной ширине.Станок, достигающий скорости 400 м/мин на полотне шириной 300 мм, может с трудом превысить 150 м/мин на полотне шириной 1200 мм без ухудшения качества.
Расчет реальной вместимости: помимо номинальной скорости
Для согласования производительности оборудования с потребностями, преобразуйте заявленную скорость в эффективную производительность за смену, используя следующую схему:
Эффективная производительность = (Скорость работы × Время работы × Коэффициент эффективности) ÷ Коэффициент использования ширины
Где:
• Рабочая скоростьЭто допустимая скорость для вашего типичного материала и ширины, а не максимальная допустимая скорость.
• Коэффициент эффективностиУчитываются время переналадки, заправка полотна, удаление отходов и контроль качества. Станок с автоматизированным позиционированием инструмента и быстрым зажимом может сократить время переналадки с 15 минут до 3 минут, повысив коэффициент эффективности на 5–10 процентных пунктов.
• Коэффициент использования шириныЭтот показатель отражает, какую часть максимальной ширины станка фактически используют ваши типичные заказы. Станок шириной 1600 мм, работающий в основном с заказами шириной 400 мм, использует 25% своей ширины — это означает, что капитальные затраты на увеличение ширины не приносят никакой выгоды с точки зрения производительности.
Пример:Для производства 50 000 метров фольги толщиной 25 мм за смену (8 часов) предприятию необходимо произвести 50 000 метров фольги толщиной 25 мм.
• Станок А: максимальная скорость 300 м/мин, ручная переналадка (20 мин), КПД 85% при толщине 25 мм → эффективная скорость ~255 м/мин → производит ~122 400 м за 8 часов. Избыточная производительность.
• Станок B: максимальная скорость 150 м/мин, автоматическое позиционирование (переналадка за 5 минут), КПД 92% → эффективная скорость ~138 м/мин → производит ~66 240 м за 8 часов. Правильно подобран.
Станок B стоит дешевле, потребляет меньше энергии и занимает меньше места. Более высокая скорость станка A не приносит никакой пользы для данного профиля заказа.
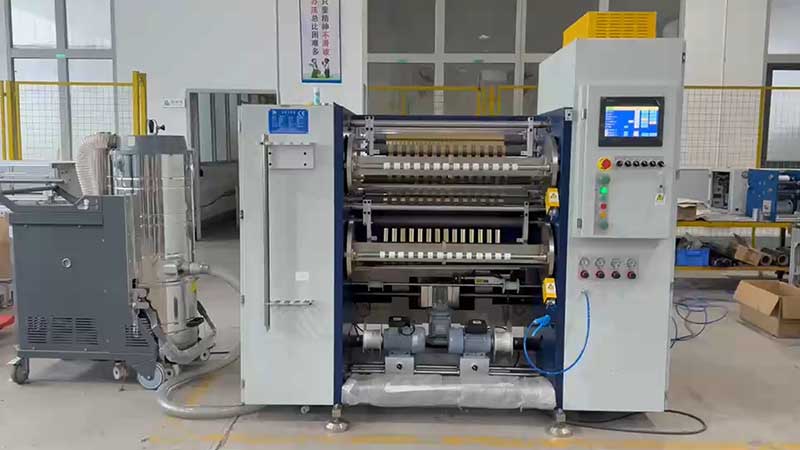
Методология принятия решений о скорости: три вопроса, которые следует задать.
Прежде чем окончательно утвердить технические характеристики оборудования, честно ответьте на эти три вопроса:
1. Какова минимальная ширина разреза, которую вы будете выполнять регулярно?
Если в вашем портфеле представлены заготовки шириной менее 20 мм, отдавайте приоритет точности инструмента и стабильности натяжения, а не максимальной скорости. Станок со скоростью 200 м/мин, оснащенный гидравлической фиксацией инструмента и индивидуальными вальцами, превзойдет станок со скоростью 400 м/мин с ручной настройкой при выполнении узких, высокоточных заказов.
2. Каков диапазон толщины поступающей к вам фольги?
Для стандартных пленок на основе ПЭТ толщиной 12 мкм более безопасными являются умеренные скорости с превосходным контролем натяжения, чем агрессивные скоростные режимы. Для более толстых композитных пленок (20 мкм и более) более высокие скорости становятся более целесообразными, поскольку материал выдерживает большее натяжение без необратимой деформации.
3. Как часто вы будете изменять спецификации заказа?
Если ваше производство предполагает частые изменения ширины — что часто встречается в цехах по продольной резке или на предприятиях, обслуживающих множество клиентов в сфере упаковки, — преимущество в скорости, обеспечиваемое высокотехнологичным оборудованием, может быть нивелировано простоями при переналадке. Автоматическая компоновка инструмента и системы быстрого зажима обеспечивают большую реальную производительность, чем просто скорость.
Вывод: скорость — это средство, а не показатель.
Оптимальная скорость продольной резки для вашего производства — это скорость, с которой ваша машина производит готовые рулоны, пригодные для продажи, с минимальными отходами, минимальным временем простоя и минимальным вмешательством оператора. Эта скорость может составлять 80 м/мин или 350 м/мин, но она определяется составом материала, требованиями к ширине и стандартами качества, а не сравнительным анализом технических характеристик.
При оценке поставщиков запросите пробный запуск с использованием ваших фактических сортов фольги и целевой ширины. Осмотрите края разрезов под микроскопом на наличие заусенцев или расслоений. Измерьте выравнивание торцов готового рулона. Проверьте равномерность натяжения от сердечника до поверхности. Эти наблюдения расскажут вам о реальной производительности машины больше, чем любая цифра максимальной скорости.
Об авторе
Компания Xiamen Delish Automation Equipment Co., Ltd. поставляет высокоточные решения для резки и перемотки фольги для горячего тиснения, гибкой упаковки и специализированных пленок. Наша техническая команда помогает предприятиям по переработке материалов подбирать оборудование в соответствии с фактическими производственными потребностями, избегая как дефицита мощностей, так и избыточных капиталовложений. Свяжитесь с нами, чтобы обсудить особенности вашего материала и профиля ширины.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




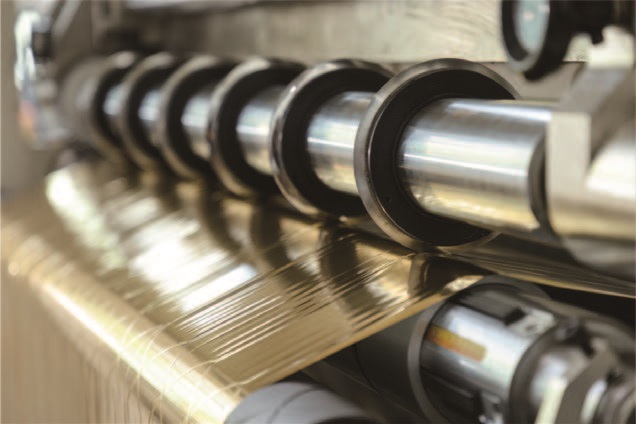
 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Станок для горячей штамповки и продольной резки фольги
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






