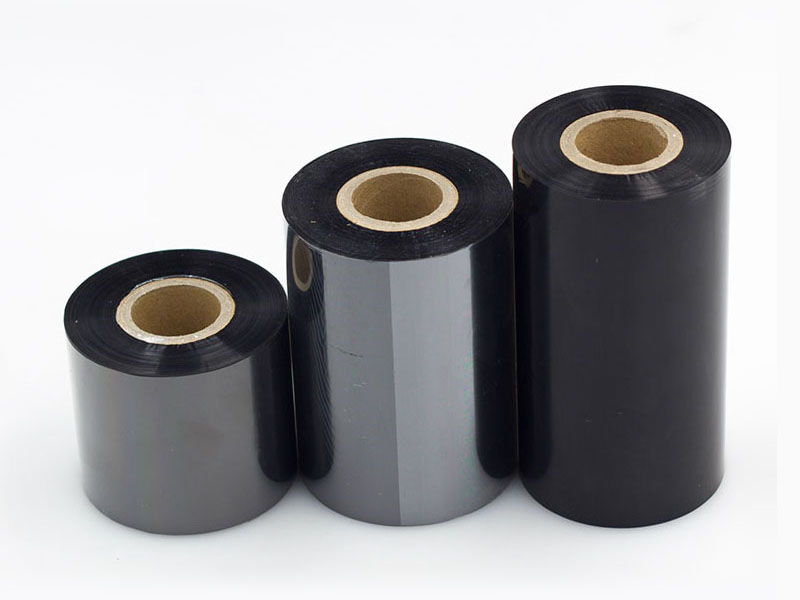
Термотрансферные ленты состоят из ПЭТ-пленки толщиной всего в несколько микрон, слоя чернил и подложки. Их резка и перемотка далеки от простого «резания и перемотки». Точность резки напрямую определяет гладкость ленты в принтере, царапают ли края печатающую головку и обеспечивает ли стабильное качество изображения штрихкода. В отраслевой практике стандартом высокоточной резки обычно считается допуск по ширине ±0,1 мм и змеевидное отклонение торцевой поверхности в пределах 0,5 мм ±. Однако достижение этого показателя достигается не за счет модернизации одного компонента, а благодаря точному сопряжению натяжения, механики, инструментов и системы центрирования.
Контроль натяжения — основополагающий принцип точности нарезки. Лента-подложка чрезвычайно тонкая и чувствительна к растяжению; при слишком высоком натяжении ПЭТ-пленка подвергается пластическому растяжению, вызывая микротрещины в слое чернил. Во время использования готовое изделие демонстрирует осыпание порошка и загрязнение печатающей головки; если натяжение слишком низкое, намотка ослабевает, воздух между слоями не может быть удален, и торцевая поверхность естественным образом становится нестабильной. Более сложная задача заключается в контроле конусности: по мере увеличения диаметра намотки, если натяжение не уменьшается в соответствии с заданной кривой, внешний слой будет сжиматься внутрь, образуя ступенчатый слой типа «ромашка». Стандарты приемки обычно требуют, чтобы колебания натяжения во время ускорения и замедления контролировались в пределах ±1,5%, а функция конусности должна обеспечивать, чтобы готовая катушка имела разумный градиент от оси к внешнему кругу, с градиентом «твердый внутри, мягкий снаружи». На практике эталонный диапазон натяжения при намотке тестовых полосок из углеродной ленты шириной 10 мм составляет примерно от 3 до 5 Н, однако конкретные значения необходимо калибровать для каждой машины индивидуально, исходя из толщины подложки и характеристик чернил.
Механическая геометрическая точность представляет собой физический верхний предел точности.При статической приемке ровность рамы должна быть ≤0,1 мм/м, а погрешность параллельности между направляющим роликом и шпинделем должна контролироваться в пределах ±0,05 мм — этот показатель не является строгим, поскольку любое незначительное отклонение от параллельности приведет к возникновению боковых сил, воздействующих на ленту во время работы. Система выравнивания может только корректировать «несоосность», но не может устранить ее первопричину. Зазор между валом перемотки и сердечником также имеет решающее значение: когда зазор превышает 0,5 мм, сердечник проявляет периодическую эксцентричность во время вращения, вызывая регулярное колебание торцевой поверхности. Даже если кривая натяжения идеальна, о равномерности не может быть и речи. Прижимной ролик часто недооценивается; когда давление на обоих концах неравномерно или ось не параллельна валу намотки, при каждом вращении возникает осевая нагрузка, заставляющая ленту перемещаться вперед и назад вдоль направления ширины. Используйте щупы для проверки зазора между двумя концами прижимного ролика и валом намотки; Погрешность должна составлять не более 0,05 мм/м, а твердость резины должна быть по шкале Шора А от 60 до 70 градусов.

Состояние инструмента и реакция на корректировку определяют динамическую стабильность точности.Перекрытие между верхним и нижним лезвиями при резке круглыми лезвиями должно быть точно установлено. Рекомендуемый зазор для материала ленты составляет от 0,01 до 0,03 мм: слишком большой зазор вызывает вмятины и заусенцы, слишком маленький — вмятины и заусенцы; слишком маленький — приводит к сбою резки и образованию волнистых краев. Эта «скрученная» лента неизбежно будет отклоняться во время перемотки. Опасность тупых ножей заключается в том, что они превращают «резку» в «сжатие», при этом разрез виден как разрывы и заусенцы, царапающие печатающую головку, подобно миниатюрным пильным полотнам, во время печати. Система коррекции выполняет функции коррекции в реальном времени. После того, как фотоэлектрический или ПЗС-датчик определяет положение края, он приводит в действие исполнительный механизм со временем отклика ≤0,3 секунды и точностью в пределах ±1 мм. Важно отметить, что линза датчика коррекции легко загрязняется тонером и выходит из строя; поддержание чистоты — ежедневная задача для обеспечения точности.
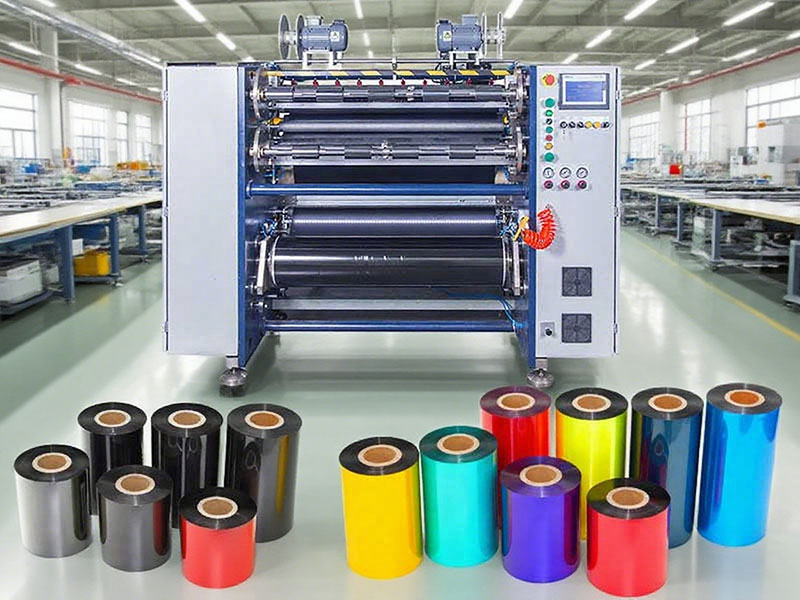
Сочетание скорости и точности — это искусство компромисса.Более высокая скорость резки не всегда лучше. Измерения показывают, что при разбросе скоростей от 150 до 550 м/мин выход готовой продукции может снизиться с 97,2% до 88,0%, в то время как в диапазоне средних скоростей от 250 до 350 м/мин часто находится «золотая зона» с самым высоким выходом продукции. На низких скоростях реакция системы натяжения может проявляться как нелинейная, и однородность торцевой поверхности может фактически снизиться; на высоких скоростях механические вибрации усиливаются, вызывая частые столкновения между лезвием и подложкой, что приводит к образованию зазубренных кромок. Тепло трения может даже расплавить чернила на основе воска с низкой температурой плавления и загрязнить режущую кромку. Это означает, что при стремлении к максимальной производительности точность резки неизбежно требует компромиссов; разумный технологический диапазон более ценен, чем самая высокая скорость на бумаге.
В заключение, анализ точности резки ленты нельзя свести к одной таблице параметров. За допуском по ширине ± 0,1 мм скрывается бережное укрощение тонких пленок микронного масштаба с помощью замкнутого контура натяжения, сложное поддержание параллельности направляющих роликов при термической деформации и механической вибрации, материаловедение, обеспечивающее остроту лезвий даже после сотен тысяч разрезов, и надежность корректирующих датчиков, непрерывно определяющих положение кромок в пыльной среде. Для предприятий, занимающихся обработкой лент, создание «карты учета параметров» для каждого оборудования, регистрирующей диапазон натяжения, цикл износа инструмента, а также условия температуры и влажности окружающей среды для разных партий исходных рулонов, гораздо более целесообразно, чем слепое полагание на одно-единственное утверждение о «высокой точности». Точность резки никогда не покупается; она регулируется и поддерживается.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Перемотчик печатной ленты для карточек
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Машина для резки лент для печати на карточках






