При покупке машин для продольной резки и перемотки лент, часто бывает сложно правильно оценить их характеристики, ориентируясь на «максимальную скорость» и «минимальную цену», указанные в таблице параметров. Устройство, рассчитанное на 500 метров в минуту, может столкнуться с неровностями торцов или деформацией при скорости 200 метров в минуту, если контроль натяжения недостаточен, а его фактическая эффективность значительно ниже, чем у машины, стабильно работающей на скорости 250 метров в минуту. Общая толщина ленты часто составляет всего от 4,5 до 20 микрон, и даже незначительные отклонения в процессе резки могут напрямую привести к износу печатающей головки, ленты или даже к браку всей партии. Основная логика выбора заключается не в том, чтобы купить «лучшее» или «самое дешевое», а в том, чтобы найти соответствие между характеристиками материала, структурой заказа и долгосрочными эксплуатационными расходами.

В первую очередь, обеспечьте точность: это бескомпромиссный главный приоритет.
Точность резки является основным показателем производительности оборудования и напрямую определяет, сможет ли готовая лента беспрепятственно подаваться в машину. Классификация точности в отрасли, как правило, ясна: погрешность для стандартного оборудования составляет около ±0,5 мм, в то время как высокоточные модели могут достигать ±0,1 мм или даже ±0,05 мм. Если ваш бизнес связан с высокоточными электронными метками, медицинскими этикетками или печатью штрихкодов высокого разрешения, начальный порог составляет ±0,1 мм; если изготавливаются только обычные логистические этикетки, допустимым является значение ±0,3–0,5 мм, но в качестве стандарта следует использовать фактические пробные образцы резки, а не теоретические значения из таблицы параметров.
Ещё более скрытым фактором, чем допуск по ширине, является аккуратность намотки. Отклонение торцевой поверхности должно контролироваться в пределах ±1 мм, а на высококачественном оборудовании этот показатель может достигать ±0,5 мм. Торцевая поверхность с «раструбом», зазубренными краями или внутренними складками почти всегда указывает на неадекватный контроль натяжения и неэффективную систему коррекции. Лента очень тонкая, и натяжение составляет более 50% влияния на плоскостность намотки. Чрезмерное натяжение может вызвать повреждение ПЭТ-пленки, что приводит к легкому осыпанию порошка во время печати; если натяжение слишком низкое, лента сморщивается, и на отпечатке могут появиться белые линии или вмятины. Поэтому при выборе системы необходимо убедиться в наличии полностью автоматической системы управления натяжением с обратной связью. Она использует датчики для обеспечения обратной связи в реальном времени и регулировки натяжения на каждом этапе намотки, натяжения и перемотки, вместо того чтобы полагаться на настройки с разомкнутым контуром.
Выбор катушки имеет не меньшее значение. Если оборудование оснащено только стандартным валом с газовым расширителем, то при одновременной намотке нескольких рулонов разница в диаметре катушки приведет к невозможности независимой регулировки натяжения, что вызовет такие проблемы, как «свободная намотка внутри, тугая снаружи» или «натяжение внутри». Скользящие валы (особенно пневматические скользящие валы) позволяют каждому намоточному устройству независимо контролировать крутящий момент, регулируя его в режиме реального времени в соответствии с изменениями диаметра рулона, что делает их незаменимым вариантом для производства высококачественной ленты различных спецификаций.
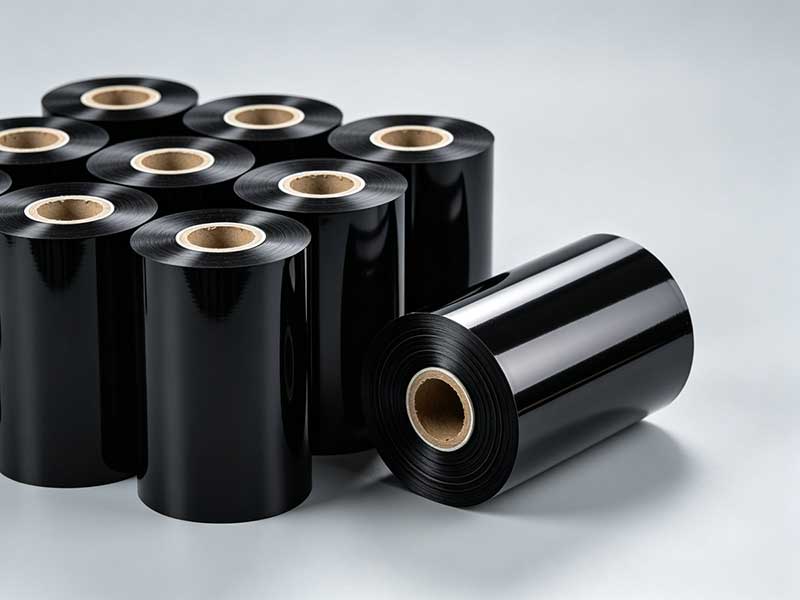
Тип инструмента и скорость следует выбирать в зависимости от материала, а не по номинальному значению.
Материал ленты определяет фокус метода резки. Ленты на основе воска и смешанных материалов относительно нечувствительны к механическим нагрузкам; достаточно резки круглым лезвием (ножничного типа), и качество резки остается относительно стабильным при высоких скоростях. Ленты на основе смолы твердые и хрупкие, легко деформируются при растяжении. Помимо необходимости контроля низкого натяжения, более важна также износостойкость инструмента. В таких случаях больше подходят вольфрамовые стальные или керамические вставки. Для сверхтонких лент толщиной менее 5 микрон механическая контактная резка очень подвержена разрушению от растяжения. Лазерная резка имеет очевидные преимущества в бесконтактной резке, но стоимость оборудования значительно выше и должна быть сбалансирована в зависимости от позиционирования продукта.
Что касается скорости, то обычно используются следующие диапазоны: экономичные модели с низкой скоростью 50–100 м/мин, модели общего назначения со средней скоростью 150–250 м/мин и модели для высокоскоростного производства 300–500 м/мин. Однако есть один факт, который часто упускается из виду: ленты на основе смолы имеют более твердое покрытие и обычно требуют работы на 20–30% меньшей скорости, чем ленты на основе воска, для обеспечения качества резки. Если ваш основной продукт — ленты на основе смолы, устройство с номинальной скоростью 400 метров в минуту может иметь фактическую рабочую скорость 280–320 метров в минуту. При выборе моделей производители должны использовать вашу шину для пробной резки на месте, уделяя особое внимание качеству кромки при самых узких параметрах и стабильности натяжения во время высокоскоростных пусков и остановок — эти два фактора лучше отражают истинный уровень оборудования, чем пиковые скорости.
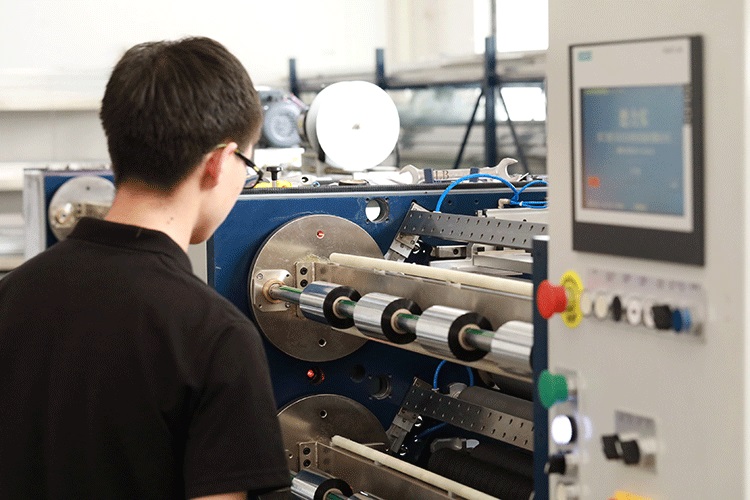
Гибкие возможности переналадки: скрытые издержки в эпоху мелкосерийных заказов.
Структура заказов на рынке углеродной ленты становится все более фрагментированной, с появлением множества спецификаций и небольших партий. Традиционная смена моделей станков для продольной резки требует ручного перемещения держателя резака и ручной регулировки параметров натяжения, что занимает десятки минут или даже больше. Небольшие заказы могут легко привести к потере прибыли из-за времени переналадки. Система, оснащенная независимым держателем инструмента, приводимым в движение сервомоторами, и системой управления рецептурой, автоматически выполняет позиционирование лезвия и настройку натяжения после ввода операторами новых спецификаций на сенсорном экране, сокращая время переналадки всего до нескольких минут или даже десятков секунд. Разница в цене на момент приобретения оборудования может быть незначительной, но ее влияние на ежедневную эффективность работы является устойчивым.
Кроме того, системы коррекции не следует рассматривать как «дополнительные». Ленты склонны к боковому смещению на высоких скоростях. Фотоэлектрические датчики на основе ПЗС-матриц или ультразвуковые датчики в режиме реального времени определяют положение краев и автоматически корректируют траекторию движения ленты, являясь важной инфраструктурой для обеспечения стабильной точности резки. Для лент из прозрачных или полупрозрачных подложек ультразвуковая коррекция более подходит, чем фотоэлектрическая.
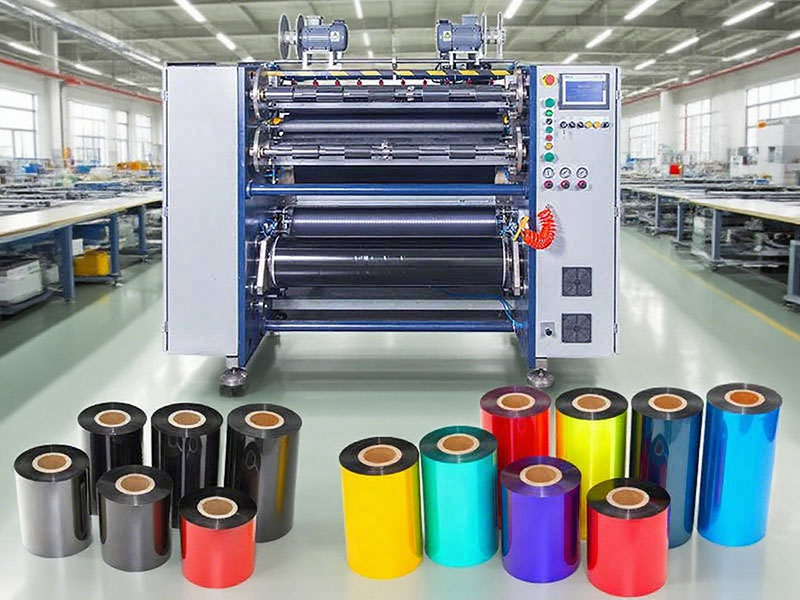
Оценка производителя и пробная нарезка: последняя линия обороны.
Выбор марки основных компонентов ленточнорезьных машин — подшипников, направляющих, двигателей — отражает стремление производителя к обеспечению высокой точности в течение длительного времени. Направляющие от THK, NSK и INA, а также двигатели от Mitsubishi, Panasonic и Siemens — эти детали проявятся со временем. Толщина рамы также имеет важное значение: высокопрочный чугун или толстая сталь эффективно поглощают вибрации во время резки, в то время как тонкие рамы склонны к резонансу на высоких скоростях, ускоряя снижение точности.
Однако все оценки параметров и конфигураций в конечном итоге сводятся к пробной резке на месте. Возьмите с собой основной рулон ленты, который вы используете, и попросите производителя нарезать ленту самых узких и самых широких размеров на целевой модели. Проверьте аккуратность торцов пробных образцов, наличие заусенцев на краях и равномерность намотки. Если позволяют условия, дайте оборудованию поработать непрерывно в течение некоторого времени на скоростях, близких к вашему ежедневному производственному графику, наблюдая за колебаниями натяжения и реакцией на его корректировку. Этот шаг нельзя заменить никакими техническими характеристиками или обещаниями продавца.
Что касается цены, то распространенные на рынке станки для продольной резки и перемотки лент среднего и высокого класса стоят от десятков тысяч до более ста тысяч юаней, в зависимости от ширины, степени автоматизации и конфигурации натяжения. Но при принятии решения гораздо важнее полная стоимость жизненного цикла: энергопотребление, частота замены изнашиваемых деталей, время переналадки и процент брака из-за недостаточной точности. Устройство стоимостью 20 000 юаней, но с годовым процентом брака на один процентный пункт ниже, часто имеет более короткий срок окупаемости, чем ожидалось.
В конечном итоге, выбор перемоточного станка для нарезки лент — это вопрос «соответствия». Высокоточное оборудование в сочетании с низкоскоростными производственными линиями на основе смолы — это расточительство, а экономичное оборудование рискованно для выполнения заказов на электронные этикетки с высокой точностью. Уточните основные материалы, требования к точности и структуру заказа, и сосредоточьте бюджет на контроле натяжения и перемоточных катушках — двух основных компонентах, которые нельзя добавить позже с минимальными затратами. Остальное должно быть компромиссом по мере необходимости — это прагматичный подход к принятию решений.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках






