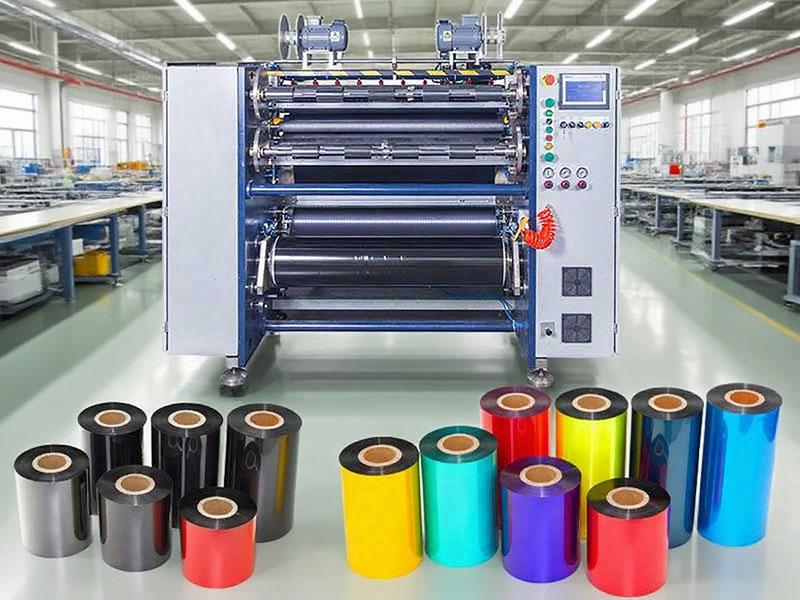
В производственной цепочке термотрансферных лент резка является заключительным и наиболее сложным процессом. Здесь покрытые широкие мастер-рулоны разрезаются на полосы различной ширины, требуемой заказчиком — от обычных десятков миллиметров до сверхтонких полос шириной всего несколько миллиметров, используемых для электронных меток. Сами ленты чрезвычайно тонкие, обычно всего 4,5–6 микрон, состоят из ПЭТ-пленки и чернильного покрытия, что делает их хрупкими и чувствительными. Если машина для резки не обладает достаточной точностью, готовое изделие будет иметь неровные края и смещенную ширину, что приведет к застреванию или повреждению ленты на последующих принтерах; плохой контроль потерь приводит к потере более десяти метров материала при каждой смене заказа, и прибыль утекает в эти невидимые места. Ценность полностью автоматической машины для резки лент заключается именно в этих двух основных критериях:Точная резка, минимальные отходы..
Точность в первую очередь зависит от натяжения.Сила натяжения, испытываемая лентой во время резки, может вызывать проблемы даже при незначительном отклонении. Если натяжение слишком высокое, ПЭТ-пленка будет растягиваться и деформироваться, что приведет к уменьшению ширины после резки и смещению размеров; если натяжение слишком низкое, материал станет рыхлым и сморщенным, а поверхность намотки будет неровной, что легко приведет к появлению белых линий и складок во время печати. Традиционные машины для резки используют магнитные порошковые муфты для управления натяжением, которые имеют задержку и колебания до ±10%, что может привести к массовому браку на высоких скоростях. Полностью автоматическая модель использует сервоуправление с обратной связью: датчики натяжения контролируют процесс в реальном времени, ПЛК рассчитывают параметры в соответствии с заданными кривыми, а исполнительные механизмы регулируются с точностью до миллисекунды. Натяжение трех секций для размотки, резки и намотки устанавливается независимо. Намотка осуществляется с помощью конусного управления, постепенно уменьшающегося по мере увеличения диаметра, обеспечивая плотное натяжение узкой полосы от полного заполнения до полного опустошения. В результате колебания натяжения подавляются с точностью до ±0,25 Н, а потери от приводного ремня с пуско-остановочным движением уменьшаются в среднем с 5,2 метров на виток до 1,1 метра на рулон.
Коррекция — это еще одна линия защиты точности.Когда ширина ленты уменьшается до менее чем 10 миллиметров, её боковая жесткость крайне мала, а отклонение на несколько десятков микрон делает её бракованной. Полностью автоматический станок для продольной резки оснащен фотоэлектрическими или лазерными датчиками для обнаружения кромок в реальном времени, сервоприводными корректирующими роликами для точной регулировки, временем отклика, контролируемым на уровне миллисекунд, и динамической точностью коррекции, достигающей ±0,1 миллиметра или даже выше. В сочетании с высокопрочной рамой и прецизионно отшлифованными направляющими роликами радиальное биение намоточного вала ограничено микронным уровнем. Траектория движения ленты от края лезвия до сердечника всегда параллельна, обеспечивая зеркальную гладкость торцевой поверхности без полос или обрушения кромок.
Сокращение потерь скрыто в каждой детали изменений в заказах и браке материалов.Потери материала на этапе продольной резки обычно составляют от 3% до 5% в отрасли, но значительная часть этих потерь не является «необходимыми затратами». Самым большим скрытым источником потерь является прорыв пленки при смене заказа: по умолчанию для протяжки используется 20 метров настоящей углеродной ленты, что приводит к потере более десяти дополнительных метров на каждый заказ. Полностью автоматические модели позволяют операторам определять минимальную стабильную длину перехода оборудования путем тестирования, используя отходы или дефектные изделия из предыдущего заказа вместо настоящей подачи. Это бесплатное улучшение может сократить большую часть потерь при смене заказа. Этап подачи материала на конце рулона также имеет свои проблемы: когда диаметр рулона уменьшается до заданного значения, система автоматически переключается в «режим малого диаметра рулона», снижая натяжение примерно со 100 Н при полной намотке до 30 Н, предотвращая преждевременную утилизацию ленты из-за нестабильности натяжения и сокращая длину задней бабки со средних 15 метров до 5 метров.
Качество режущего инструмента и поверхности среза напрямую влияет на срок службы печатающей головки, расположенной после него.Если на поверхности среза имеются заусенцы, микроскопические частицы могут отслаиваться и загрязнять печатающую головку, а образование фланцев приводит к неравномерной намотке и резким изменениям натяжения. Полностью автоматическая машина для продольной резки использует высокопрочные круглые лезвия, углы наклона которых регулируются в зависимости от материала ленты, а зазор между лезвиями и пазами контролируется в пределах от 0,02 до 0,05 миллиметра, с регулярными проверками и заменой. Отрезанные ленты имеют гладкие и прямые края, а узкие ленты плавно перемещаются внутри принтера, не обрываясь из-за неравномерного усилия на кромке.
Рассматривая эти этапы в совокупности, можно сказать, что «высокая точность и низкие потери» полностью автоматической машины для продольной резки лент являются результатом не какой-либо одной передовой технологии, а скорее систематической координации замкнутого контура натяжения, автоматической коррекции отклонений, точного управления инструментом и стратегий смены заказов. Для производителей лент резка является последним этапом контроля затрат и первым шагом к обеспечению качества. Машина, которая режет точно и с меньшими потерями, экономит материал и сохраняет эффект печати ленты в руках заказчика.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



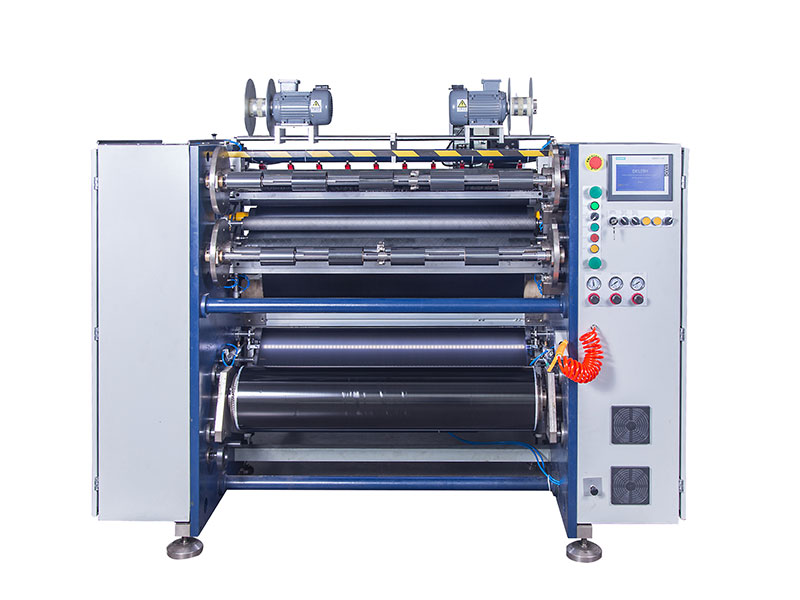
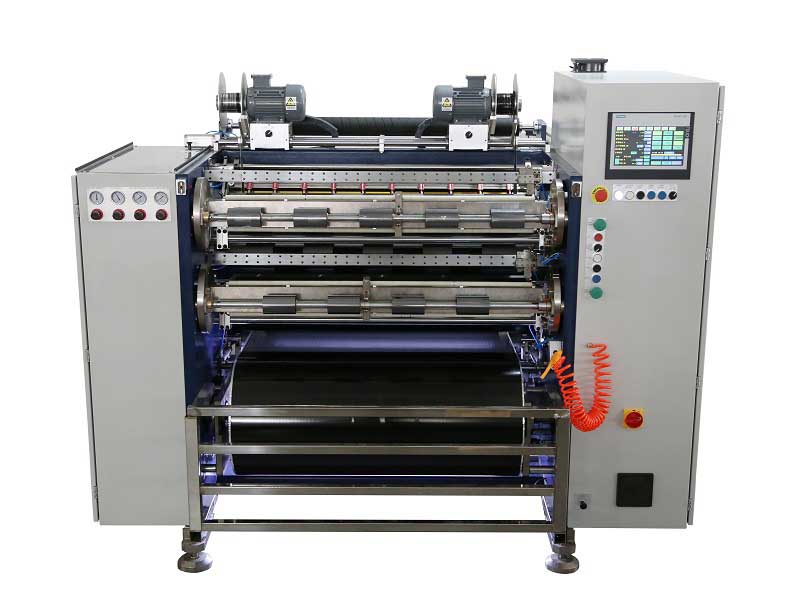 Полностью автоматическая машина для нарезки термотрансферных лент.






