Введение
Если вы работаете с фольгой для горячего тиснения, вы уже знаете правду: конечное качество тиснения во многом зависит от того, что происходит до того, как фольга попадает в пресс. Этап нарезки — когда большие рулоны превращаются в готовые полотна — это тот этап, где точность либо достигается, либо теряется. Как гласит отраслевая поговорка: «30% горячего тиснения, 70% нарезки».
Фольга для горячего тиснения обычно имеет толщину всего 12–30 мкм и состоит из нескольких слоев, включая ПЭТ-основу, разделительный слой, цветной слой, алюминиевое покрытие и клей. Эта хрупкая структура делает ее чрезвычайно чувствительной к колебаниям натяжения, механическим вибрациям и даже условиям окружающей среды. Когда станки для продольной резки работают со скоростью 200–400 м/мин с требованиями к точности ±0,1 мм, небольшие проблемы быстро накапливаются и приводят к дорогостоящим отходам.
В этом руководстве рассматриваются наиболее распространенные проблемы, с которыми вы можете столкнуться при работе с машинами для горячей штамповки фольги, и предлагаются практические, проверенные на практике решения. Независимо от того, управляете ли вы линией резки или закупаете рулоны фольги у поставщика, понимание этих причин отказов поможет вам обеспечить качество и сократить время простоя.

1. Заусенцы и шероховатые края: наиболее частая жалоба.
Как это выглядит:На краю щели видны нитевидные заусенцы, зубчатый узор или отслоение мусора. Поверхность фольги также может притягивать порошок, который мешает последующей штамповке.
Почему это происходит:Заусенцы почти всегда возникают по одной из четырех причин: состояние лезвия, нестабильность натяжения, статическое электричество или проблемы с поверхностью ролика.
Как это решить:
Начните с лезвий.Основная причина — затупившиеся или поврежденные лезвия. Изношенное лезвие больше не режет фольгу чисто; оно рвет ее, образуя микротрещины вдоль края, которые впоследствии расширяются, превращаясь в заусенцы или полные разрывы. Проверьте наличие сколов на кромке и измерьте перекрытие между верхним и нижним лезвиями — обычно 0,5–1,5 мм в зависимости от толщины фольги, при этом для более тонких материалов используется нижняя граница этого диапазона. Боковой зазор между лезвиями должен составлять 0,03–0,08 мм, примерно толщина одного листа бумаги формата А4. Для фольги толщиной менее 12 мкм стремитесь к максимально жесткому допуску: просто чисто режьте, не сжимая.
Стабилизация натяженияНестабильное натяжение — наиболее часто упускаемая из виду скрытая причина. Когда натяжение при размотке колеблется, полоска фольги слегка смещается в зоне резки, образуя волнистые или неровные края. Проверьте, стабильно ли работает ваш тормоз размотки или регулятор натяжения. Простой тест: работайте на низкой скорости (10–20 м/мин) и понаблюдайте, одинаково ли натянуты все разрезанные полоски. Если средние полоски натянуты, а краевые — нет, необходимо отрегулировать угол выравнивающего ролика или настройку конусности.
Устранить статическое электричествоФольга для горячего тиснения наносится на пластиковую пленку, а высокоскоростное трение генерирует статическое электричество, которое притягивает пыль и обломки фольги к краю среза. Установите устройства для подавления статического электричества или ионизирующие воздушные форсунки до и после резака и убедитесь, что сопротивление заземления станка ниже 4 Ом.
Очистка и осмотр роликов.Посторонние предметы или скопление клея на поверхности роликов создают неравномерное локальное давление. Протрите направляющие ролики чистой безворсовой тканью и проверьте наличие в них частиц, которые могут повредить поверхность фольги.
2. Разрыв фольги: остановка производства
Как это выглядит:В процессе резки фольгированная полоса рвется или ломается, что приводит к остановке линии. Это приводит к потерям материала, снижению производительности и часто повторяется после начала процесса.
Почему это происходитМногие операторы инстинктивно регулируют натяжение, когда фольга рвется. Но натяжение — лишь одна из четырех вероятных причин. Проверка их по порядку позволяет устранить более 90% случаев обрыва фольги.
Как это решить:
Сначала проверьте лезвие.Затупившееся лезвие не режет — оно рвет. Образовавшиеся трещины на кромке распространяются под напряжением, пока полоса полностью не разрушится. Если кромка лезвия затупилась или на ней видны зазубрины, если провести по ней пальцем (осторожно!), замените ее. Также проверьте перекрытие лезвий — обычно 0,05–0,1 мм для фольги для горячего тиснения — и боковое давление, которое должно быть равномерным по всей ширине.
Проверьте направляющие ролики и ролики для фольги.Царапины, посторонние частицы или скопления клея на поверхности роликов действуют как крошечные лезвия, многократно царапая фольгу. Залипание подшипников создает сопротивление, из-за которого фольга «проскальзывает» и рвется под натяжением. Вручную проверните каждый направляющий ролик, чтобы проверить плавность движения, и очистите поверхности соответствующим растворителем.
Проверьте систему устранения статического электричества.Накопление статического электричества приводит к прилипанию фольги к роликам или раме станка, создавая неравномерное сопротивление, которое может мгновенно разорвать ленту. При работе в условиях низкой освещенности ищите сине-фиолетовые искры в местах отрыва фольги от ролика. Проверьте, не накопилась ли на статическом стержне пыль и не утратила ли он свою эффективность, а также проверьте высоковольтное питание и заземление.
Затем изучите систему натяжения.Если первые три проверки пройдены успешно, следует проверить датчики натяжения (покрыты пылью или механически заклинили), муфты/тормоза с магнитным порошком (старение приводит к нелинейному выходному крутящему моменту) и настройки конусности. Муфта, которая нормально работает на низких скоростях, но рвется после ускорения, является классическим признаком деградации магнитного порошка.
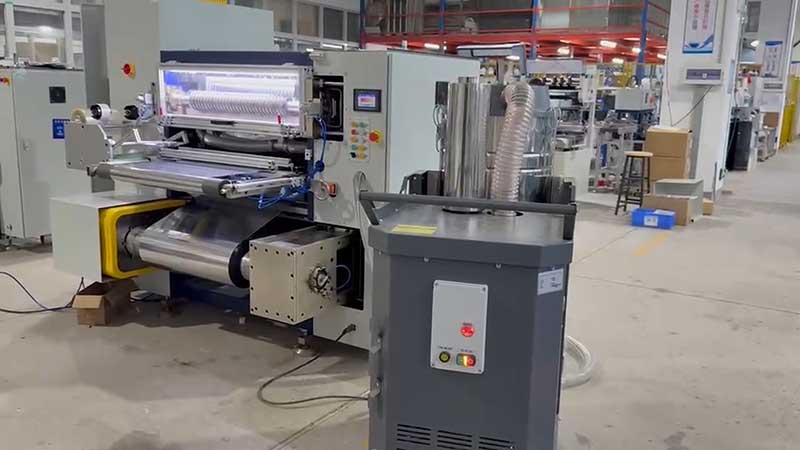
3. Смещение кромок и «башенные» перекосы
Как это выглядитВ процессе резки или перемотки фольговая полоса смещается вбок. Конечная поверхность готового рулона приобретает форму башни или колокола, а края могут сталкиваться и повреждать фольгу.
Почему это происходит:Нарушена работа системы коррекции кромок, параллельность направляющих роликов или выравнивание при размотке.
Как это решить:
Начните с корректирующего датчика.Фотоэлектрические и ультразвуковые датчики часто забиваются пылью или фрагментами фольги — распространенная «слепая зона», которая фактически делает систему коррекции неработоспособной. Регулярно очищайте линзу датчика и располагайте ее посередине края фольги. Установите мертвую зону примерно ±1 мм, чтобы предотвратить постоянные нервные коррекции.
Проверьте параллельность направляющих роликов.Непараллельные ролики смещают фольгу вбок. Используйте лазерный юстировщик или проволочный метод, чтобы проверить параллельность осей роликов с точностью до 0,2 мм/м. Обратите особое внимание на прижимные ролики, тяговые ролики и ролики непосредственно перед и после режущего механизма.
Проверьте выравнивание при разматывании.. Большой рулон должен быть отцентрирован на разматывающем валу. Если сердечник рулона смещен или вал не выровнен, фольга подается под углом, который никакая коррекция на выходе не сможет полностью компенсировать.
Проверьте держатель лезвия на наличие боковых нагрузок.Асимметричное давление верхнего и нижнего лезвий может сместить полосу в одну сторону. Проверьте осевой зазор вала ножа — он должен быть ≤0,03 мм — и убедитесь, что держатель инструмента расположен симметрично.
4. Морщины и неровные торцы готовых рулонов
Как это выглядитНамотанный валик имеет морщинистую поверхность, проскальзывание между слоями или неровную, вогнутую или имеющую узор в виде «хризантемовой сердцевины» вблизи сердцевины торцевую поверхность.
Почему это происходитЭто почти всегда проблема, связанная с контролем натяжения, а именно с недостаточным натяжением конуса или неправильным давлением намотки.
Как это решить:
Правильно примените конусное натяжение.По мере увеличения диаметра валка поддержание постоянного натяжения приводит к тому, что внешние слои сжимают внутренние, вызывая образование складок. Конусное натяжение снижает натяжение по мере увеличения диаметра, обычно с коэффициентом конусности 15–25%. Начальное натяжение составляет около 8–12% от прочности материала на разрыв и снижается до 40–70% от этого значения к концу валка.
Согласуйте давление вальца с диаметром валка.Традиционные ролики с фиксированным давлением создают противоречие: по мере увеличения диаметра валка внешнее натяжение падает, но давление ролика остается высоким, что приводит к образованию складок. Механизмы с плавающим прижимным роликом, автоматически регулирующим положение, представляют собой более предпочтительный подход. Если ваша машина имеет ролики с фиксированным давлением, установите давление на нижнем пределе диапазона для валов большого диаметра.
Проверьте датчики натяжения обмотки.Датчики натяжения или ролики натяжителя, покрытые пылью или механически заклинившие, будут передавать некорректные данные в контроллер. Убедитесь, что индикатор натяжения возвращается к нулю в режиме ожидания и изменяется линейно под статической нагрузкой.

5. Неравномерная ширина прорезки и смещение размеров.
Как это выглядитШирина прорези непостоянна от начала до конца, или готовый рулон не имеет правильной формы. Одна сторона может быть шире другой.
Почему это происходитОбычно это происходит из-за биения вала лезвия, смещения направляющего ролика или неправильного натяжения, вызывающего смещение ленты.
Как это решить:
Измерьте биение вала лезвия.Это вопрос точности, который легко упустить из виду. Используйте индикатор часового типа для проверки радиального биения вала лезвия. Для высокоточной резки биение должно быть в пределах 0,003 мм. Износ подшипников или изгиб вала приведут к изменению давления резания при каждом обороте, что приведет к образованию волнистых или зазубренных кромок.
Проверьте общее выравнивание траектории движения материала.Используйте рулетку или лазерный центратор, чтобы убедиться, что все направляющие ролики параллельны плоскости станка. Разница более чем в 0,5 мм/м по ширине приведет к смещению материала в одну сторону.
Убедитесь, что система коррекции работает, а не просто «включена».«Система коррекции, которая реагирует медленно или чрезмерно корректирует положение, может вызывать колебания ширины, поскольку машина «ищет» центр. Запустите датчик вручную, закрыв одну сторону, и понаблюдайте, плавно ли вращается направляющий ролик в противоположном направлении».
6. Профилактическое техническое обслуживание: реальное решение
Большинство проблем с продольной резкой возникают не внезапно, а со временем, по мере износа лезвий, накопления мусора на роликах и старения натяжных элементов. Простой режим технического обслуживания предотвращает большинство аварийных поломок:
Ежедневно:Очистите лезвия, направляющие ролики и линзы датчиков. Проверьте лезвия на наличие явных сколов.
ЕженедельноОсмотрите пневматические системы и компоненты трансмиссии. Проверьте реакцию системы натяжения. Проверьте функцию устранения статического электричества.
Ежемесячно:Откалибруйте точность станка. Проверьте биение вала лезвия и параллельность роликов. Проверьте работу магнитной порошковой муфты/тормоза.
ЕжеквартальныйЗамените смазочное масло и фильтры. Проанализируйте данные о сроке службы лезвий и заменяйте их по графику, а не ждите поломки.
Ведите простой журнал учета неисправностей, параметров и партий материалов. Закономерности выявляются быстро — конкретный поставщик фольги, определенная настройка натяжения или сезонные изменения влажности, коррелирующие с проблемами качества.
Вывод: Точность — это система, а не параметр.
Проблемы при резке фольги методом горячей штамповки редко имеют одну причину. Заусенец может начаться с износа лезвия, усугубиться из-за статического притяжения и превратиться в поломку при резком увеличении натяжения во время ускорения. Операторы и производители, добивающиеся наиболее стабильного качества, рассматривают резку как систему: лезвия, натяжение, ролики, контроль статического электричества и подача материала — все это взаимодействует.
Для предприятий, закупающих фольгу для горячей штамповки методом нарезки, эти же принципы имеют значение. Поставщик, понимающий геометрию лезвия, натяжение конуса и управление статическим электричеством, производит рулоны, которые работают на вашем штамповочном прессе чище, с меньшим количеством поломок и простоев. При оценке поставщиков фольги поинтересуйтесь их процессом нарезки и контролем качества — ответ часто объясняет разницу между фольгой, которая просто соответствует спецификациям, и фольгой, которая действительно работает.
Возникли специфические проблемы с резкой? Наша техническая команда поможет вам выявить первопричину и порекомендовать правильное решение. [Свяжитесь с нами] для консультации.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Станок для горячей штамповки и продольной резки фольги
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






