Выбор подходящего станка для горячей штамповки и нарезки фольги заключается не в поиске машины с самой высокой скоростью или самыми впечатляющими техническими характеристиками. Важно подобрать оборудование, соответствующее вашим конкретным материалам, профилю заказов и требованиям к качеству на последующих этапах. Станок, безупречно работающий со стандартной фольгой толщиной 25 мкм, может испытывать трудности с лазерной пленкой толщиной 12 мкм, а устройство, оптимизированное для широкоформатных рулонов шириной 1600 мм, может не обеспечить точность, необходимую для производства узких полос шириной 10 мм.
В этом руководстве подробно рассмотрены действительно важные характеристики, сгруппированные по параметрам, которые напрямую влияют на вашу производительность, эффективность и прибыль.
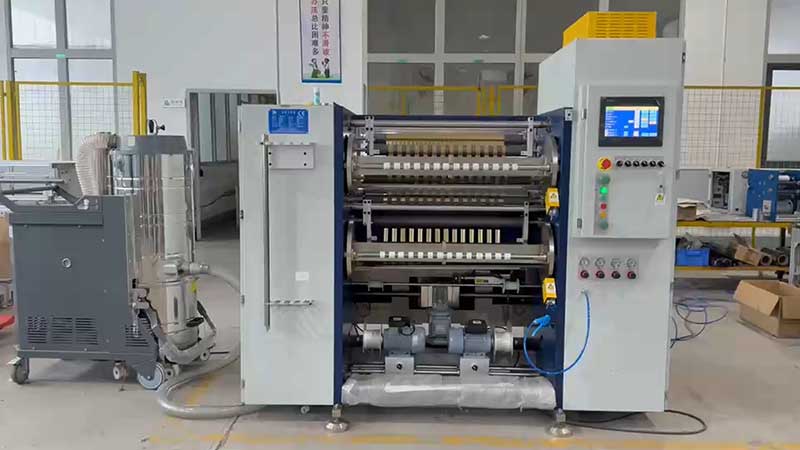
Широкий диапазон регулировки ширины: Подберите машину в соответствии с вашим основным рулоном и готовым продуктом.
Технические характеристики продольно-резательной машины включают два параметра: максимальную ширину размотки и минимальную ширину прорези. Оба параметра должны соответствовать реальным производственным условиям.
Для широкоформатных операций по обработке мастер-валков шириной до 1600 мм критически важными параметрами являются жесткость рамы и диаметр вала лезвия. Более широкая резка означает большие консольные усилия на валу лезвия; если вал даже слегка прогибается под давлением, центр полотна не прорежется, а кромки будут перерезаны. Следует выбирать станки с утолщенными стенками из легированной стали и валами лезвий большого диаметра, динамически сбалансированными. Станок класса 1600 мм часто должен весить несколько тонн, чтобы обеспечить устойчивость на высокой скорости.
При производстве узких полос шириной менее 50 мм приоритеты смещаются в сторону точности позиционирования инструмента и конструкции, предотвращающей наматывание. Системы ручной фиксации подвержены смещению размеров, поскольку неравномерные усилия зажима допускают осевое перемещение во время работы. Гидравлическая фиксация или высокоточные скользящие валы являются более надежным выбором, когда ширина прорези измеряется в миллиметрах. Если ваш профиль заказов включает частые изменения ширины, автоматическая система позиционирования инструмента может сократить время переналадки с часов до минут, перемещая держатели лезвий в запрограммированные положения.
Практический ориентир: если диаметр вашего основного валка составляет 640 мм, а ширина готовых валков — 2 см (что характерно для линий горячей штамповки), то станок должен обеспечивать допуск ±0,5 мм при такой небольшой ширине.
Контроль натяжения: параметр, определяющий, выдержит ли ваша фольга технологический процесс.
Фольга для горячего тиснения обычно имеет толщину 12–25 мкм и состоит из ПЭТ-основы, разделительного слоя, цветного слоя, алюминированного слоя и клеевого слоя. Эта структура чрезвычайно чувствительна к механическим нагрузкам. Контроль натяжения не является функцией — это основа того, производит ли машина товар, пригодный для продажи.
Разомкнутая и замкнутая системы: непреложное различие.
Регулирование натяжения с разомкнутым контуромОн основан на предустановленных значениях и магнитопорошковых тормозах. Он подходит для низкоскоростных, некритичных применений со скоростью ниже 100 м/мин, но не может компенсировать изменения диаметра во время намотки или возмущения, вызванные ускорением/замедлением.
Управление натяжением сервопривода с обратной связьюВ системе используются датчики натяжения или плавающие ролики для измерения фактического натяжения в реальном времени и соответствующей регулировки приводов размотки и намотки. Для фольги, используемой для горячей штамповки, это минимально допустимое значение. Качественная система с замкнутым контуром поддерживает колебания натяжения в пределах ±1%–±3% от заданного значения; системы высокого класса обеспечивают точность ±0,5 Н.
Постепенное натяжение: почему постоянное натяжение неэффективно
По мере увеличения диаметра перемоточного валка поддержание постоянного натяжения приводит к сжатию внешних слоев внутренних, что вызывает дефект в виде «хризантемообразной сердцевины», застревание воздуха или перенос алюминиевого слоя. Система управления конусным натяжением автоматически снижает натяжение намотки в соответствии с заданной кривой по мере увеличения диаметра валка. Для фольги, используемой для горячей штамповки, рекомендуется коэффициент конусности от 60% до 80%, при этом конечное натяжение снижается до 40–70% от начального значения. Машины без функции конусности непригодны для качественного производства фольги для горячей штамповки, независимо от других характеристик.
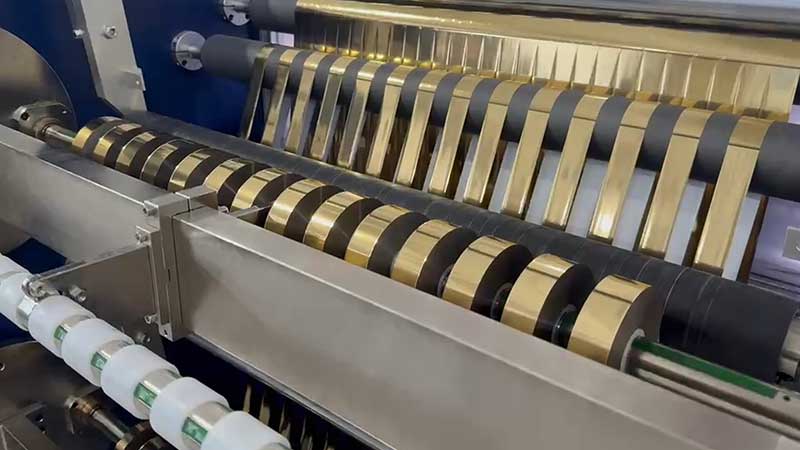
Метод прорезки и система лезвий: резка против разрыва
Разница между чистым краем и заусенцем заключается в разнице между «резкой» и «разрывом». Тупое лезвие или неправильная геометрия лезвия будут сдавливать и раскалывать фольгу, а не чисто ее срезать, образуя микроскопические заусенцы и алюминиевую пыль, которые загрязняют полотно и вызывают дефекты горячей штамповки.
Для горячего тиснения фольги стандартным методом в отрасли является круговая резка ножницами (верхним и нижним вращающимися лезвиями). Этот метод обеспечивает гладкий, чистый срез с минимальной деформацией. Системы с лезвиями бритвы или системы сжатой резки менее подходят для фольги на основе ПЭТ, поскольку они, как правило, вызывают деформацию кромок или неполное разделение.
Основные технические характеристики лезвия, которые необходимо проверить:
• Материал лезвия:Лезвия с покрытием из карбида вольфрама или алмаза обеспечивают необходимую износостойкость для ПЭТ-пленки.
• Регулировка лезвияЗазор и перекрытие между верхним и нижним лезвиями должны точно регулироваться. Слишком большой зазор приводит к неполному резу; слишком маленький ускоряет износ.
• Жесткость вала лопасти:Для ширины более 800 мм крайне важен динамически сбалансированный вал большого диаметра, чтобы предотвратить прогиб и неравномерную глубину реза по всей поверхности полотна.
Направляющие для полотна и контроль кромок: предотвращение смещения до того, как оно станет бесполезным.
Даже при идеальном контроле натяжения полотно может смещаться вбок во время высокоскоростной работы. Система контроля положения кромки (EPC) обеспечивает сохранение выравнивания фольги при ее поступлении в станцию продольной резки.
Для фольги, используемой для горячего тиснения, особенно металлизированной и голографической, предпочтительным вариантом являются ультразвуковые датчики края. На них не влияет отражающая поверхность фольги, которая может сбивать с толку оптические датчики. Для применений, требующих точной регистрации относительно напечатанных меток, системы машинного зрения на основе ПЗС-матриц обеспечивают автоматическое обнаружение краев или линий.
Время отклика на коррекцию должно соответствовать скорости резки. При скорости 300 м/мин и выше привод должен выполнять коррекцию за миллисекунды; в противном случае колебания кромки не могут быть эффективно подавлены.
Скоростные характеристики: как правильно интерпретировать это число.
Производители указывают максимальную механическую скорость в диапазоне от 50 м/мин для экономичных моделей до 500 м/мин для высокопроизводительных машин. Однако решающее значение имеет стабильная рабочая скорость.
Станок с номинальной скоростью 500 м/мин может обеспечить стабильную работу без дефектов только при скорости 300–350 м/мин при работе с тонкой фольгой. При оценке скоростных характеристик следует запрашивать:
• Стабильная рабочая скоростьдля вашей конкретной толщины материала
• Данные о колебаниях натяженияпри ускорении, замедлении и в установившемся состоянии
• Продемонстрированная производительностьво время фактической пробной нарезки, а не в условиях, указанных в брошюре.
Скорость неотделима от ширины и материала. Машина шириной 1600 мм, обрабатывающая тонкую голографическую пленку со скоростью 400 м/мин, представляет собой принципиально иную инженерную задачу, чем машина шириной 400 мм, обрабатывающая стандартную пленку с той же скоростью. Чем шире и тоньше материал, тем больше система привода машины, алгоритм натяжения и жесткость рамы должны компенсировать это.
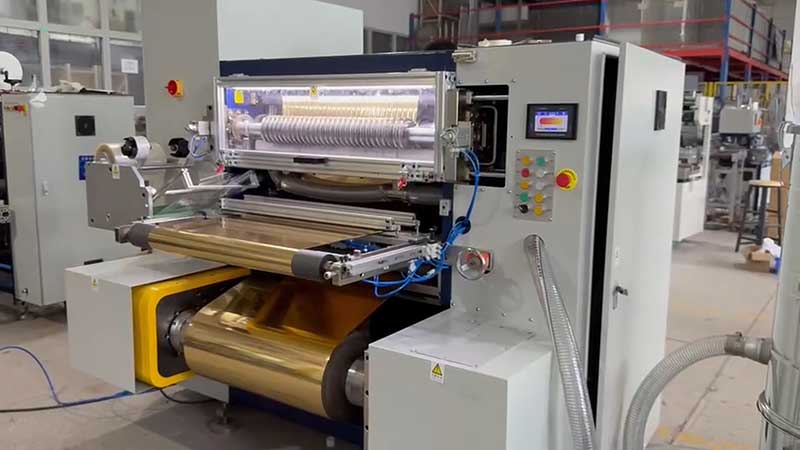
Автоматизация и повышение эффективности переналадки: скрытый фактор, определяющий издержки.
В сегменте горячего тиснения фольгой наблюдается тенденция к уменьшению объемов производства и увеличению разнообразия. Машина, на смену ширины которой уходят часы, не сможет прибыльно обслуживать этот рынок, независимо от ее точности.
Автоматическое позиционирование инструментаЭто позволяет оператору ввести желаемую ширину щели, после чего моторизованные держатели лезвий перемещаются в запрограммированные положения. Это сокращает время переналадки с 30–60 минут до менее чем 5 минут и исключает ошибки позиционирования, вызванные человеческим фактором.
Управление рецептамиСохраняет параметры натяжения, скорости и давления лезвия для каждой комбинации материала и ширины, что позволяет одним нажатием кнопки вызывать повторные заказы.
Контроль пыли и статического электричества: защита невидимых поверхностей.
При резке на срезе образуются микроскопические частицы алюминия и пластика. Если эти частицы прилипают к поверхности фольги, они превращаются в «точечные» дефекты при окончательной горячей штамповке. Статическое электричество, особенно проблематичное для ПЭТ-пленки, притягивает и удерживает эти загрязнения.
На какие характеристики следует обратить внимание:
• Ионизирующие стержнив точке разреза и перед перемоткой для нейтрализации статического заряда.
• Контактные чистящие роликив сочетании с вакуумной экстракцией в области лопастей для улавливания частиц непосредственно в источнике
• Антистатические щеткина направляющих роликах для предотвращения накопления заряда вдоль полотна.
Неизмеримая характеристика: результаты пробной резки.
Технические характеристики не заменят проверки материала на оборудовании. Перед покупкой проведите пробный запуск с наиболее сложной фольгой — самой тонкой, наиболее подверженной статическому электричеству или с наиболее чувствительным покрытием. Осмотрите край среза под микроскопом на наличие микротрещин. Измерьте равномерность ширины по всему рулону. Проверьте намотанный рулон на равномерность натяжения от сердечника до поверхности.
Станок, который соответствует всем техническим характеристикам на бумаге, но производит заусенцы или неравномерное натяжение материала, — это неподходящий станок. Технические характеристики важны, потому что они обеспечивают производительность, но именно пробная резка доказывает эффективность.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Станок для горячей штамповки и продольной резки фольги
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






