Поскольку горячее тиснение продолжает доминировать в производстве премиальной упаковки, этикеток и декоративной отделки, качество нарезанной фольги напрямую определяет выход продукции в последующем процессе тиснения. К 2026 году рынок машин для нарезки фольги для горячего тиснения значительно созрел, но с этой зрелостью появилось и более широкое разнообразие технических конфигураций, уровней автоматизации и ценовых категорий, что может затруднить выбор технических характеристик.
Данное руководство представляет собой структурированную основу для оценки машин для горячей штамповки и резки фольги, охватывающую особенности материалов, определяющие конструкцию машин, основные параметры, отличающие работоспособные машины от проблемных, а также функции автоматизации, определяющие, сможет ли ваше предприятие прибыльно справляться с современными заказами.
Понимание материала: почему для горячей штамповки фольги требуется специальная резка
Прежде чем оценивать технические характеристики оборудования, крайне важно понять, чем фольга для горячего тиснения принципиально отличается от стандартных пленок и бумаги. Фольга для горячего тиснения представляет собой многослойный ламинат, состоящий из ПЭТ-пленки (обычно 12–25 мкм), разделительного слоя, пигментного или алюминированного слоя и клеевого слоя.
Такая конструкция создает определенные уязвимости в процессе разрезания:
• Чувствительность к напряжениюТонкая ПЭТ-основа растягивается под чрезмерным натяжением, вызывая ошибки совмещения и трещины в покрытии. Недостаточное натяжение приводит к образованию свободных, телескопических рулонов.
• Хрупкость покрытияПигментные и металлизированные слои легко царапаются при контакте с валиками или лезвиями. Особенно уязвимы лазерные и голографические пленки с дифракционными узорами.
• Образование пыли:В процессе резки под воздействием трения образуются микроскопические частицы алюминиевого порошка и ПЭТ-пыли. Если эти загрязнения не удалить, они создают «микроотверстия» и «золотые пятна» во время штамповки.
Эти характеристики материала объясняют, почему универсальный станок для продольной резки пленки редко обеспечивает приемлемые результаты при горячей штамповке фольги. Машина должна быть специально сконфигурирована для бережной и точной обработки.

Ключевой параметр 1: Точность резки и качество кромки.
Точность нарезки напрямую определяет стабильность потока фольги в процессе горячей штамповки. Ошибки в ширине, которые кажутся незначительными на этапе нарезки, часто проявляются в виде несовпадения размеров, обрыва фольги или неполноты рисунка на последующих этапах.
Что нужно проверить:
• Допуск по ширинеВ 2026 году для конфигураций начального уровня необходимо соблюдать погрешность в пределах ±0,05 мм. Для операций, ориентированных на качество, следует стремиться к показателю ±0,02 мм, в то время как для высокотехнологичных приложений, связанных с защитой от подделок, может потребоваться еще более жесткий контроль.
• Аккуратность торцевой поверхностиПосле перемотки смещение торцевой поверхности готового рулона должно оставаться в пределах ±0,2 мм. Низкое качество торцевой поверхности приводит к отклонению или плохому движению рулона на штамповочном станке.
• Качество кромкиСрез должен быть ровным и гладким — без заусенцев, белых краев, деформации от растяжения или микротрещин.
Практический совет по проверкеВо время пробной резки возьмите самый сложный материал — самое тонкое и чувствительное покрытие, которое вы обрабатываете, — и осмотрите срез под увеличительным стеклом. Идеальный результат — гладкое поперечное сечение без ворса. Мелкие зазубрины или заусенцы указывают на недостаточную механическую точность.
Основной параметр 2: Система контроля натяжения
Контроль натяжения широко считается единственным наиболее важным фактором, отличающим посредственный станок для продольной резки от высокопроизводительного. Горячая штамповка фольги требует, как говорят специалисты отрасли, «очень бережного» обращения.
Проблема, связанная с недостаточным контролем натяжения:
Чрезмерное натяжение растягивает ПЭТ-подложку, повреждает лазерные решетки и вызывает ошибки совмещения. Слишком слабое натяжение приводит к образованию неплотно прилегающих рулонов, которые сгибаются или отклоняются во время размотки. Проблема усугубляется тем, что оптимальное натяжение меняется по мере увеличения диаметра рулона для перемотки.
Как выглядит правильно построенная система:
• Управление с обратной связью:В машине должны использоваться высокоточные датчики натяжения (плавающие ролики или тензодатчики) с независимым замкнутым контуром управления для размотки, натяжения и намотки. Простые системы с разомкнутым контуром управления недостаточны для тонкой фольги.
• Точность натяжения:Требуемая точность управления составляет ±0,5 Н или ±5%, а скорость отклика — миллисекунды.
• Натяжение конуса:По мере увеличения диаметра перемотки натяжение должно автоматически уменьшаться в соответствии с заданной кривой. Это предотвращает явление «плотное прилегание внутри, свободное прилегание снаружи», которое вызывает проскальзывание между слоями при узкой резке.
• Вал скольжения для широких материаловПри резке широких рулонов с допусками по толщине независимые скользящие элементы на валу перемотки помогают устранить образование пузырьков и неравномерную намотку.
Традиционные решения на основе магнитопорошковых тормозов остаются жизнеспособными для средних и низких скоростей, но для высокоскоростной работы или работы со сверхтонкими материалами фактически обязательным является управление натяжением с помощью сервопривода с обратной связью.

Основной параметр 3: Конфигурация системы резки
Механизм резки определяет как качество кромки, так и требования к техническому обслуживанию. Существует три основных конфигурации, каждая из которых подходит для различных типов обрабатываемых материалов.
Резка ножницами (круглые лезвия)
Для горячей штамповки фольги обычно рекомендуется использовать круговые лезвия ножничного типа. Этот метод использует верхнее и нижнее дисковые лезвия, которые действуют как ножницы, обеспечивая более чистый срез с меньшим количеством пыли и более длительным сроком службы лезвий, чем лезвия бритвы. Действие ножниц создает настоящий сдвиг, а не «сжатие», деформирующее материал.
Для тонких пленок (12–30 мкм) часто рекомендуется верхний угол заточки ножа 15°–20°. Материал лезвия должен быть твердосплавным или иметь керамическое покрытие для повышения износостойкости; обычная углеродистая сталь быстро затупляется и образует заусенцы уже через несколько километров резки.
Резка лезвием бритвы
Лезвия для бритвы дешевле и подходят для узких полос, но они образуют больше пыли и заусенцев на более толстых пленках. Их лучше использовать в экономичных конфигурациях или для специальных задач, требующих узкой ширины, например, для изготовления защитных нитей.
Бесконтактная резка с помощью пневматического ножа
Для лазерной и голографической пленки с тонкой микроструктурой поверхности даже малейший контакт с лезвием или валиком может вызвать царапины. Технология воздушно-ножевой резки использует воздух под высоким давлением для разрезания материала без физического контакта, полностью исключая царапины, вызванные лезвием. Это высокотехнологичная и дорогостоящая технология, предназначенная для самых чувствительных материалов.
Основной параметр 4: Направляющие ролики и механическая жесткость
Каждый ролик, контактирующий с поверхностью фольги, является потенциальным источником царапин или микровибраций, повреждающих покрытие. Механические «основы» определяют, сможет ли высокоточная резка сохраняться в течение многих лет производства.
Технические характеристики роликов в соответствии с требованиями заказчика:
• Отделка поверхностиВсе направляющие ролики должны иметь идеально гладкую поверхность с шероховатостью Ra ≤ 0,05 мкм. Это предотвращает царапание тонкого покрытия.
• Динамическое равновесиеВалки должны проходить динамическую балансировку (обычно класса G2.5), чтобы избежать высокочастотных микровибраций, которые повреждают слой горячей штамповки на высоких скоростях.
• Жесткость вала режущего инструментаБиение вала фрезы должно контролироваться в пределах 0,01 мм. Недостаточная жесткость вала приводит к его изгибу в средней части на широких станках, что вызывает неполный рез.
Основной параметр 5: Удаление пыли и статического электричества
В процессе резки трение на срезе приводит к образованию микроскопических частиц алюминиевого порошка и ПЭТ-пыли. Если эта пыль прилипает к поверхности фольги, она образует «точечные дефекты» или «золотые пятна» в процессе горячей штамповки, что приводит к отбраковке продукции.
Необходима интегрированная система пылеудаления со специальными вакуумными патрубками вблизи зоны резки. Некоторые современные станки обеспечивают практически нулевое количество пыли во время работы благодаря сочетанию специальных угловых круглых ножей и системы пылеудаления.
Не менее важно устранение статического электричества. Накопление статического электричества притягивает пыль и приводит к тому, что полоски материала прилипают к роликам или друг к другу, нарушая процесс намотки. Антистатические щетки или ионизирующие стержни следует размещать в критических точках на пути движения материала.

Автоматизация и повышение эффективности переналадки: императив 2026 года
В 2026 году реальность такова, что количество заказов на горячее тиснение фольгой увеличилось с нескольких традиционных типов до десятков, а размеры отдельных партий резко сократились с десятков тысяч метров до сотен или даже десятков метров. Если смена оборудования требует более получаса простоя, мелкосерийные заказы просто не могут приносить прибыль.
Автоматическое позиционирование инструмента
Ручное позиционирование инструмента — медленный и подверженный человеческим ошибкам процесс. Автоматическое позиционирование инструмента с сервоприводом позволяет оператору ввести желаемую ширину прорезки в интерфейс оператора, после чего держатели инструмента автоматически перемещаются в нужные положения. Это может сократить время смены заказа с 15 минут до менее чем 3 минут.
Гидравлическая или пневматическая блокировка инструмента
Эти системы обеспечивают равномерное давление по всем группам лопаток и предотвращают осевое смещение во время высокоскоростной работы, гарантируя постоянную ширину щели.
Функции быстрой смены для оценки:
• Бесштоковая размотка с гидравлическим подъемом для быстрой загрузки рулонов большого диаметра
• Лазерные направляющие для позиционирования сердечников, обеспечивающие быструю установку бумажных/пластиковых сердечников.
• Автоматический вызов параметров натяжения для различных материалов и ширины.
Соответствие технических характеристик вашим производственным условиям.
Если ваша основная продукция — это узкие готовые изделия (пачки сигарет, этикетки для алкогольных напитков, защитные нити), то минимальная ширина прорезки является жестким требованием. Стандартный отраслевой минимум составляет около 20–30 мм, но некоторые станки предлагают дополнительные модули для резки узких изделий шириной 8 мм. Допуск по ширине должен контролироваться более строго для микротекстовой горячей штамповки на упаковке класса люкс.
Если вы обрабатываете лазерную или голографическую пленкуИспользование пневматической ножевой резки или станка с крайне бережной обработкой материала является обязательным условием. Стандартная резка ножницами может повредить дифракционную картину, что приведет к незаметной потере выхода годной продукции.
Если ваш ассортимент заказов отличается большим разнообразием,При производстве небольших партий продукции следует уделять такое же внимание функциям автоматического позиционирования инструмента и быстрой переналадки, как и точности продольной резки. Прибыль от небольших партий зависит от минимизации времени простоя между заказами.
Если вы занимаетесь непрерывным крупномасштабным производствомПриоритетными задачами становятся управление натяжением с помощью сервопривода с обратной связью, надежное пылеудаление и стабильный срок службы лезвий. Следует рассмотреть машины с возможностями прогнозирующего технического обслуживания, которые отслеживают вибрацию, ток и температуру для прогнозирования износа инструмента или выхода из строя подшипников.
Вопросы стоимости и рыночная ситуация
Рынок станков для горячей штамповки и продольной резки фольги в 2026 году охватывает широкий диапазон цен. Для базовых задач могут быть доступны конфигурации начального уровня с ручным позиционированием инструмента и разомкнутой системой управления натяжением, но они будут испытывать трудности с точностью и требованиями к переналадке, предъявляемыми современным производством фольги. Станки среднего уровня с замкнутой системой управления натяжением и разумной степенью автоматизации, как правило, представляют собой наилучший баланс производительности и инвестиций. Высококлассные конфигурации с полным сервоприводом, автоматическим позиционированием инструмента и системами визуального контроля стоят дорого, но обеспечивают точность и эффективность, необходимые для сложных задач.
Для покупателей в Северной Америке и Европе рынок поставщиков включает в себя как признанных производителей модулей и комплектных систем для продольной резки, так и варианты импорта от азиатских производителей с различным уровнем технических возможностей и инфраструктуры поддержки.
И заключительная рекомендация:Прежде чем принимать решение о приобретении станка, обязательно проведите пробную резку собственного материала. Измерьте отклонения ширины штангенциркулем и осмотрите торцевую поверхность с помощью увеличительного стекла. Проанализируйте данные непрерывной работы на протяжении не менее 500 метров, уделяя особое внимание стабильности точности при ускорении, замедлении и смене вальцов. Станок, показавший хорошие результаты в этих практических испытаниях, будет надежно служить вам еще долго после того, как вы забудете технические характеристики, указанные в брошюре.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
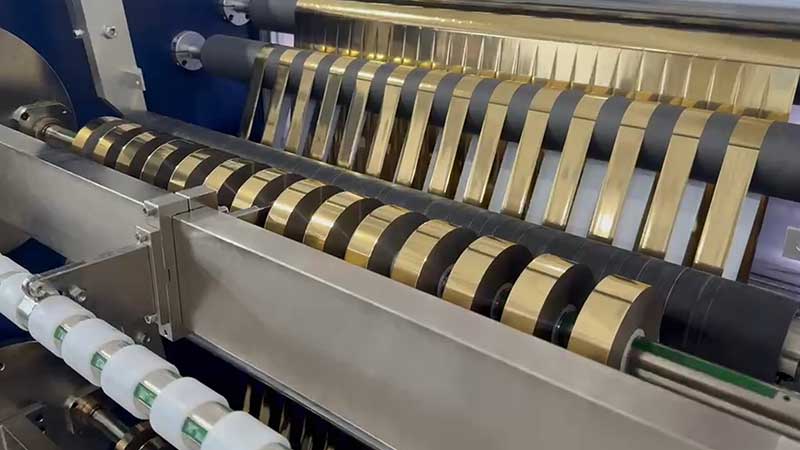
 Станок для горячей штамповки и продольной резки фольги
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






