Выбор подходящего станка для горячей штамповки и нарезки фольги — одно из самых важных решений, которые примет ваше предприятие. Станок, соответствующий профилю материала и ритму производства, превращает широкие рулоны в безупречные готовые полосы. Неподходящий станок приводит к образованию заусенцев, царапин и постоянным простоям, что приводит к потере дорогостоящей фольги и снижению прибыли.
В данном руководстве процесс принятия решения разбит на четыре практических аспекта: совместимость материалов, метод резки, контроль натяжения и уровень автоматизации.
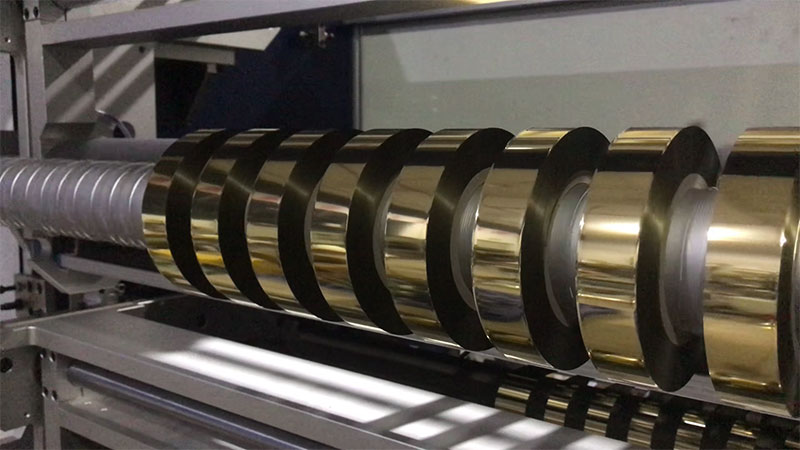
Начните с выбора материалов, а не с технических характеристик оборудования.
Фольга для горячего тиснения — это не единый продукт. Ее структура — обычно это ПЭТ-пленка с разделительным, цветным и клеевым слоями — делает ее гораздо более чувствительной к воздействию окружающей среды, чем бумага или стандартные пленки. Выбор оборудования должен зависеть от типа фольги, которую вы обрабатываете чаще всего.
Стандартная цветная фольгаЭто наиболее щадящий материал. Он обладает умеренной устойчивостью к колебаниям натяжения и хорошо работает со стандартным высокоточным оборудованием, использующим круговую резку и базовое устранение статического электричества.
Лазерные и голографические пленкиНаибольшую сложность представляют именно эти материалы. Их поверхность имеет тонкую дифракционную микроструктуру, которая легко царапается при любом контакте. Для таких материалов практически необходима бесконтактная резка с помощью воздушного ножа, а каждый направляющий ролик на пути движения материала должен быть отполирован до зеркального блеска, чтобы предотвратить микроскопическое истирание.
Тонкая фольга (12–19 мкм)Это требует тщательного контроля натяжения. При даже незначительном повышении натяжения базовая пленка растягивается навсегда, что приводит к ошибкам совмещения в дальнейшем. При низком натяжении между слоями пленки задерживается воздух, что вызывает телескопическое смещение и проскальзывание между слоями.
Пленки с плотным клеевым слоем или пластиковые пленкиОни склонны забивать режущие кромки. Лезвия с тефлоновым покрытием и ролики с зеркальной полировкой помогают предотвратить прилипание, а тщательно настроенная система микронатяжения предотвращает растяжение, которое преждевременно активирует клей.
Перед сравнением моделей оборудования задокументируйте фактические характеристики обрабатываемого материала: типичный диапазон толщины, тип базовой пленки, чувствительность поверхности и минимальную необходимую ширину. Приносите эту информацию на каждую демонстрацию поставщика.

Способ распила: выбор, определяющий качество кромки.
Механизм резки напрямую контролирует образование заусенцев, пыли и срок службы лезвия. Существует три основных подхода, каждый из которых подходит для различных производственных процессов.
Резка ножницами (круглые лезвия)Этот метод остается основным способом горячего тиснения фольги. Верхнее и нижнее дисковые лезвия действуют как ножницы, обеспечивая чистые кромки с минимальным количеством пыли. Срок службы лезвий относительно длительный, и этот метод подходит для широкого диапазона толщин. Компромисс заключается в более высокой механической сложности — жесткость режущего вала становится критически важной, особенно для ширины более 800 мм, где прогиб в середине вала может привести к неполным разрезам.
Резка лезвием бритвыЭто экономичный вариант. Он подходит для узких участков и мелкосерийного производства. Однако лезвия бритвы образуют больше пыли и заусенцев на более толстой фольге, и замена лезвий требуется часто. Для предприятий, производящих стандартную упаковочную фольгу в небольших объемах, это остается жизнеспособным и экономичным вариантом.
Бесконтактная резка с помощью пневматического ножаИспользуется воздух под высоким давлением для разделения материала. Это полностью исключает царапины, вызванные лезвием, что делает его единственным безопасным вариантом для лазерных и голографических пленок с деликатной структурой поверхности. Недостатками являются более высокая первоначальная стоимость и пригодность в основном для более тонких пленок.
Для предприятий, работающих со смешанным ассортиментом стандартной и специальной фольги, станок для резки с быстросменными лезвиями обеспечивает оптимальный баланс универсальности и качества кромки.
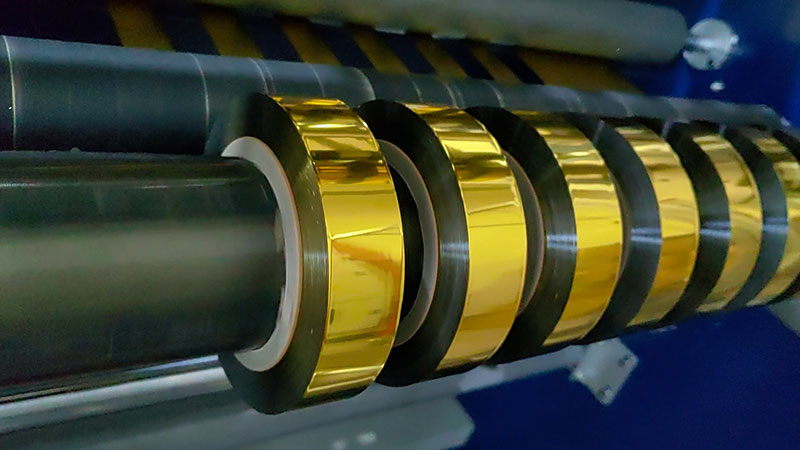
Контроль натяжения: невидимый фактор, определяющий качество.
Если и есть какое-то техническое отличие, которое выделяет просто хорошие станки для нарезки от отличных, то это контроль натяжения. Горячая штамповка фольги — дело непростое: даже незначительные ошибки в натяжении приводят к растяжению, образованию складок или деформации, которые становятся заметны только на этапе горячей штамповки.
Системы магнитных порошковОни по-прежнему широко распространены на машинах начального и среднего уровня (ниже 100 м/мин). Они просты и экономичны, но медленно реагируют на изменения диаметра. Как только скорость производства превышает примерно 200 м/мин, разомкнутая система управления натяжением не может угнаться за быстро меняющимися диаметрами размотки и намотки.
Управление натяжением сервопривода с обратной связьюЭто стандарт для высокоскоростных применений и работы с тонкими материалами. Высокоточные датчики и плавающие ролики обеспечивают обратную связь в реальном времени, поддерживая натяжение в пределах ±1% даже во время ускорения и замедления. Для сверхтонкого ПЭТ толщиной 12 мкм такой уровень контроля — это не роскошь, а разница между пригодной для продажи фольгой и отходами.
контроль натяжения конусаЭто в равной степени важно и на этапе намотки. По мере увеличения диаметра готового рулона натяжение намотки должно уменьшаться в соответствии с заданной кривой. Без конусного натяжения внутренние слои сминаются, вызывая дефекты типа «хризантемообразной сердцевины» или проскальзывание между слоями при узкой резке.
При оценке оборудования запросите технические характеристики точности контроля натяжения и попросите провести демонстрацию на самом тонком и чувствительном к натяжению материале.

Автоматизация: сопоставление машинного интеллекта с профилем вашего заказа.
Экономические аспекты производства фольги для горячего тиснения изменились. Спецификации заказов расширились от нескольких стандартных ширин до десятков вариантов, а размеры партий сократились с десятков тысяч метров до сотен. Скорость переналадки теперь конкурирует с точностью нарезки как фактор прибыльности.
Автоматическое позиционирование инструментаЭто напрямую решает данную проблему. Вместо ручного перепозиционирования каждого держателя лезвия — процесса, занимающего 15 минут и более и чреватого человеческими ошибками, — оператор вводит целевую ширину на человеко-машинном интерфейсе, и сервоприводные держатели перемещаются в запрограммированные положения. Время переналадки сокращается до менее чем трех минут, а точность размеров улучшается.
Управление производственными рецептамиПозволяет сохранять и мгновенно вызывать параметры для повторяющихся заданий: профили натяжения, настройки скорости, давление лезвия. Это снижает количество ошибок при настройке и делает смену смен беспроблемной.
Устранение пыли и статического электричества.Это заслуживает равного внимания. Трение при резке образует микроскопический алюминиевый порошок и пыль ПЭТ. Если эта пыль прилипает к поверхности фольги, она создает ямки или золотые пятна во время горячей штамповки. Эффективная система пылеудаления вблизи зоны резки и антистатические щетки вдоль пути движения материала защищают качество поверхности.
Для предприятий с цифровыми производственными системами выбирайте оборудование, поддерживающее протоколы OPC UA или MQTT. Это позволит передавать производственные данные в платформы MES или ERP для мониторинга в реальном времени и прогнозирующего технического обслуживания.

Практическая структура оценки
При запросе коммерческих предложений стройте сравнение, опираясь на следующие вопросы:
Испытание материаловМожет ли поставщик продемонстрировать резку именно вашего типа фольги — той же толщины, той же обработки поверхности, той же минимальной ширины? Используйте увеличительное стекло на краю прорези и измерьте отклонение ширины штангенциркулем в нескольких точках по всей длине рулона.
Проверка натяженияЗапросите технические характеристики точности натяжения и подтверждение наличия системы управления с обратной связью. Для высокоскоростных процессов или обработки тонких материалов подтвердите возможность использования конусного натяжения.
Время переналадкиЗасеките время, необходимое для изменения ширины на демонстрационном станке. Если ваш ассортимент заказов отличается большим разнообразием, автоматическое позиционирование инструмента должно быть базовым требованием, а не дополнительной опцией.
Управление пылеобразованием:Проверьте конструкцию системы пылеудаления. Расположена ли точка пылеудаления в зоне резки? Предусмотрена ли система статического электричества как со стороны размотки, так и со стороны намотки?
Сервис и запасные частиНаличие лезвий, услуги по их переточке и время реагирования технической поддержки влияют на общую стоимость владения так же сильно, как и цена покупки. Уточните рекомендуемый интервал переточки лезвий и предлагает ли поставщик программы замены.
Правильный станок для горячей штамповки и резки фольги — это тот, который соответствует реальным материалам, профилю заказов и стандартам качества, а не тот, который имеет самую высокую заявленную скорость или самую низкую цену. Станок, который чисто режет самую тонкую фольгу со скоростью 200 м/мин с трехминутной сменой режимов, превзойдет станок со скоростью 500 м/мин, который производит брак при каждом выполнении специализированных заказов.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Станок для горячей штамповки и продольной резки фольги
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






