Термотрансферные ленты состоят из ПЭТ-пленок толщиной всего от 4,5 до 20 микрон и покрытия из чернил. Нарезка — это заключительный и наиболее важный процесс, определяющий качество готового продукта. Неподходящий станок для нарезки может привести к образованию заусенцев по краям, повреждающих печатающую головку, к чрезмерным допускам по ширине, приводящим к смещению печати, или даже к неравномерному натяжению намотки, ведущему к обрыву ленты. Ниже представлен практический контрольный список для выбора оборудования на всех этапах процесса, от определения требований до приемки и внедрения, постепенно сужающий круг оборудования, подходящего для реального производства.
Шаг 1: Уточните свой собственный список потребностей.
Первый шаг в выборе модели — это не осмотр оборудования, а самостоятельный осмотр. Прежде чем обращаться к какому-либо поставщику, ответьте на следующие вопросы:
Тип ленты: Ваша основная продукция изготавливается на восковой, смешанной или смоляной основе? Различные материалы предъявляют существенно разные требования к инструменту и контролю натяжения. Ленты на восковой основе имеют мягкую текстуру и могут стабильно разрезаться на более высоких скоростях; покрытия лент на смоляной основе твердые и обладают низкой прочностью, и обычно требуют работы на скоростях на 20–30% ниже, чем ленты на восковой основе.
Требования к точности: Для каких сценариев использования предназначен готовый продукт? Стандартные допуски для коммерческих этикеток ± 0,3–0,5 мм достаточны; для электронных этикеток высокой точности или для фармацевтической прослеживаемости требуется ± 0,1 мм; для сверхтонких лент (<10 мм) допуск ± должен быть в пределах 0,05 мм. Требования к точности напрямую определяют класс оборудования и масштаб инвестиций.
Диапазон ширины: Каковы самые узкие и самые широкие размеры для всех возможных параметров продольной резки, как сейчас, так и в будущем? Это определяет диапазон ширины продольной резки и конфигурацию держателя инструмента оборудования.
Суточная производительность: небольшие партии различных сортов или крупномасштабное непрерывное производство? Это напрямую влияет на выбор скорости и уровня автоматизации.
Технические характеристики сырья: Какова максимальная ширина и диаметр основных валков, расположенных выше по потоку? Диаметр намотки ≥600 мм является основным требованием для средней и высокой производительности. Одновременно необходимо подтвердить внутренний диаметр основного валка (3 или 6 дюймов), чтобы убедиться, что он соответствует разматывающему барабану оборудования.
Шаг 2: Сравнительный анализ основных параметров
После того, как требования станут ясны, быстро отфильтруйте устройства, используя следующие три основных параметра.
Точность резки: залог качества.
Точность нарезки является основным показателем производительности оборудования, напрямую определяющим равномерность ширины и качество кромки готовой ленты. При выборе обратите внимание, что теоретические значения, указанные в таблице параметров, приведены только для справки. Обязательно попросите производителя провести пробную нарезку вашей собственной рулонной ленты на месте, основываясь на фактических данных испытаний образцов.
Скорость продольной резки: баланс между эффективностью и качеством.
Указание на скоростные характеристики: низкоскоростная экономичная модель 50–100 м/мин, подходит для небольших партий и различных видов продукции; среднескоростные модели общего назначения от 150 до 250 м/мин, удовлетворяющие большинству коммерческих заказов; высокоскоростная производственная модель 300–500 м/мин, подходит для крупномасштабного непрерывного производства.
Важно помнить: номинальная максимальная скорость не равна фактической рабочей скорости. Ленты на основе смолы должны работать на пониженных скоростях, и стабильность оборудования на обычных скоростях важнее, чем пиковая скорость. При выборе моделей обращайте внимание на состояние намотки во время запуска на высоких скоростях и аварийных остановок, а не только на максимальную скорость без нагрузки.
Аккуратность рулона: ключевой показатель, который часто упускают из виду.
Отклонение торца намотки должно контролироваться в пределах ±1 мм, а на высококачественном оборудовании оно может достигать ±0,5 мм. Основная причина отклонения торца — «расширение», «зазубренность» или внутренние складки, возникающие из-за неадекватных систем контроля натяжения и корректирующих устройств. Эти проблемы могут легко привести к повреждению ленты во время последующей размотки и печати, поэтому качество намотки необходимо учитывать при пробной резке при выборе модели.
Шаг 3: Проверка основной конфигурации
Помимо технических характеристик, конфигурация следующих основных компонентов определяет долговременную стабильность устройства и удобство использования.
Система контроля натяжения — это «душа» оборудования. Лента чрезвычайно тонкая и очень чувствительна к натяжению, а контроль натяжения влияет на плоскостность намотки более чем на 50%. Приоритет следует отдавать полностью автоматическим системам контроля натяжения с замкнутым контуром, в которых колебания натяжения во время ускорения и замедления контролируются в пределах ±1,5%. Контроль конусности также важен — готовый рулон должен постепенно размягчаться от оси к внешнему кругу, чтобы предотвратить внутренние следы сжатия или деформацию внешнего кольца.
Конфигурация катушки определяет возможность адаптации к различным спецификациям. Для высококачественных лент и производственных сценариев с частыми изменениями спецификаций, скользящие валы являются обязательным элементом. Каждый намоточный узел независимо контролирует крутящий момент, эффективно решая проблемы «свободно внутри, туго снаружи» или «сердцевина внутри». Пневматические скользящие валы обладают более высокой точностью управления, чем механические, что делает их подходящими для многопрофильного производства.
Система инструмента и коррекция. Радиальное биение вала инструмента должно контролироваться в пределах 0,01 мм; чем меньше биение, тем аккуратнее края. Квадратные лезвия (бритвенного типа) подходят для тонких лент толщиной менее 70 мкм, а круглые лезвия (ножничного типа) больше подходят для толстых материалов толщиной более 100 мкм и лент с бумажной подложкой. Необходимо установить систему коррекции: фотоэлектрическая коррекция с помощью ПЗС-матрицы подходит для прозрачных или полупрозрачных материалов, а ультразвуковая коррекция — для непрозрачных материалов.
Компоненты рамы и трансмиссии. Прочные рамы из высокопрочного чугуна или стали эффективно поглощают вибрации, обеспечивая сохранение точности в течение длительного времени. Марки основных компонентов трансмиссии, таких как подшипники, направляющие и серводвигатели (THK, NSK, Mitsubishi, Panasonic и др.), отражают приверженность производителя качеству. При проверке оборудования необходимо убедиться, что фактический продукт соответствует контракту.
Шаг 4: Заводская проверка — Пусть данные говорят сами за себя.
Заключительным этапом отбора, а также ключевым моментом в контроле рисков, являются заводские приемочные испытания (FAT). Основная логика такова: не проводите в своей мастерской испытания, которые должны проводиться в мастерской поставщика. Имейте при себе не менее 2000 метров репрезентативных катушек и выполните следующие ключевые измерения перед отгрузкой.
Статическая геометрическая точность является основополагающим понятием. Равномерность рамы ≤ 0,1 мм/м и погрешность параллельности направляющих роликов ≤ ±0,05 мм являются физической первопричиной, предотвращающей отклонение ленты.
Динамическая точность резки является ключевым параметром. Допуск по ширине резки должен соответствовать установленным стандартам (высокая точность составляет ±0,1 мм), отклонение по змеевидной траектории должно быть ≤±0,5 мм, а кромки должны быть свободны от заусенцев, белых пятен или углеродных загрязнений.
Испытание системы натяжения. Во время разгона и замедления колебания натяжения должны контролироваться в пределах ±1,5%. Во время испытания на аварийную остановку лента не должна быть ослаблена или порвана; высококачественное оборудование должно обеспечивать мгновенное синхронное торможение, чтобы поверхность мембраны оставалась натянутой без растяжения.
Испытания в режиме непрерывной работы являются золотым стандартом для проверки надежности. Непрерывная работа в течение 8–24 часов, регистрация незапланированных простоев, повышение температуры подшипников шпинделя и двигателя не выше температуры окружающей среды +15°C, уровень рабочего шума ≤75 дБ(А) без посторонних шумов.
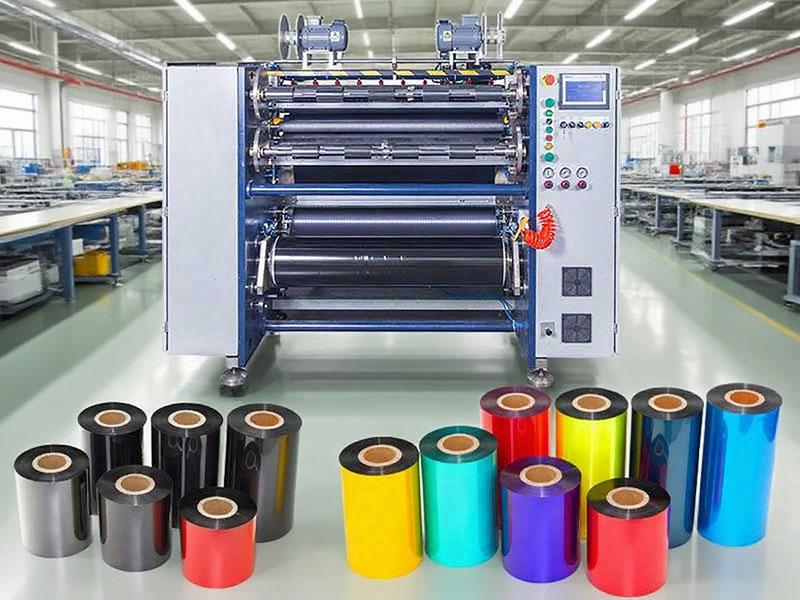
Шаг 5: Комплексная оценка стоимости и послепродажного обслуживания.
Стоимость оборудования — это лишь часть общей стоимости владения. Высокоточное оборудование, как правило, снижает процент брака на 3–8%, а долгосрочное влияние потерь материалов, затрат на рабочую силу и технического обслуживания часто перевешивает разницу в цене покупки.
Оценка послепродажного обслуживания должна уточнять: гарантийный срок, поддержку при установке и вводе в эксплуатацию, время реагирования послепродажного обслуживания (например, 4 часа, выезд на место в течение 24 часов) и наличие расходных материалов. Выбор уровня автоматизации также должен основываться на долгосрочных затратах на рабочую силу — оборудование с функциями управления формулами, автоматической смены спецификаций и диагностики неисправностей может значительно сократить время переналадки и уменьшить количество человеческих ошибок.
Заключение
Основной принцип выбора станка для продольной резки ленты таков: сначала определите свои требования, затем отфильтруйте оборудование по параметрам и, наконец, проверьте результат пробной резки. Независимо от того, насколько хороша таблица параметров, использование собственного основного рулона для пробной резки на месте всегда является наиболее надежной основой для оценки. Тщательный процесс выбора, по сути, направлен на поиск наиболее подходящего баланса между точностью, скоростью, автоматизацией и стоимостью, соответствующего вашим реальным производственным потребностям.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


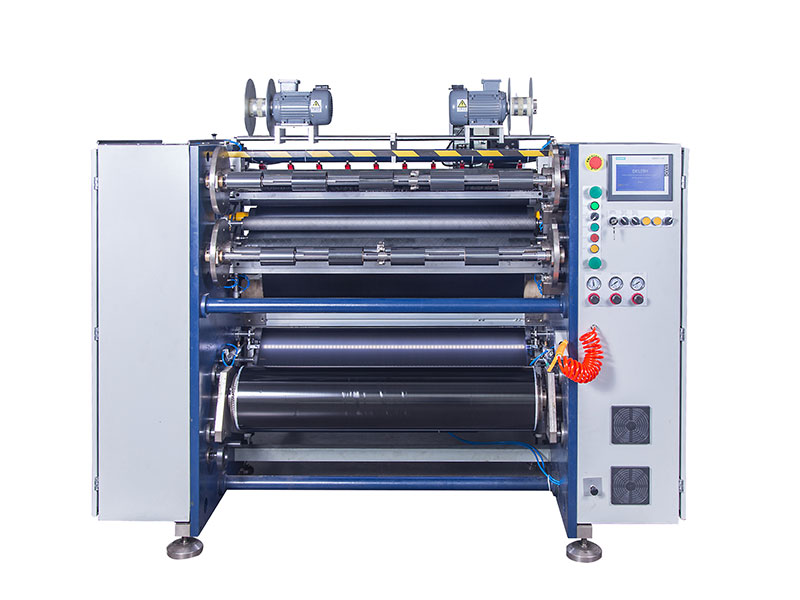
 Машина для резки ленты
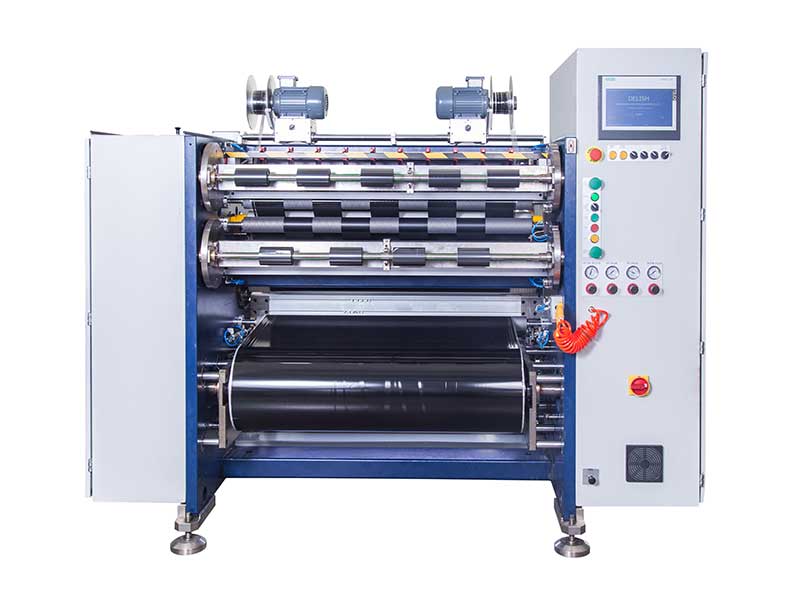 Машина для резки штрих-кодовой ленты
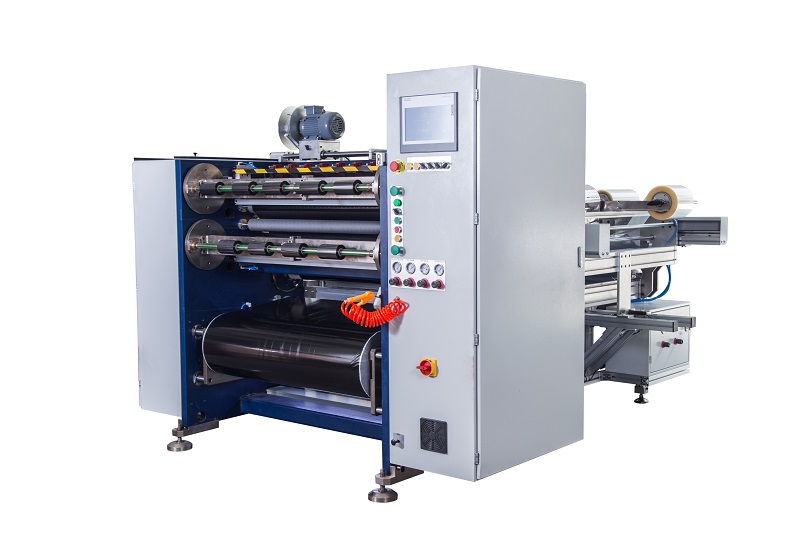 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
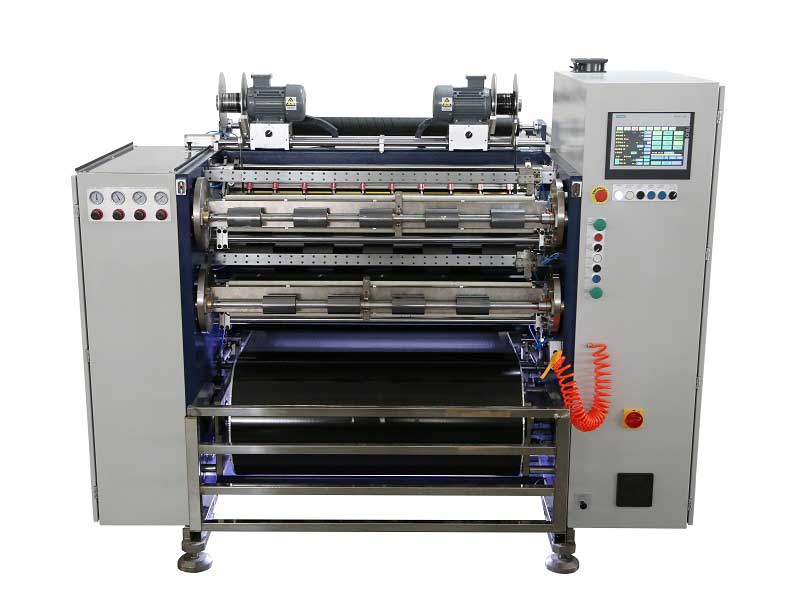 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
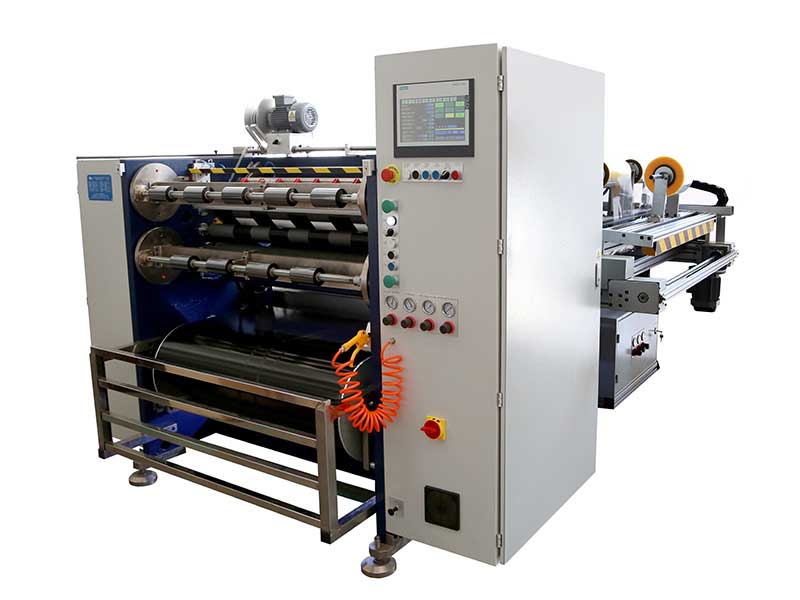 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
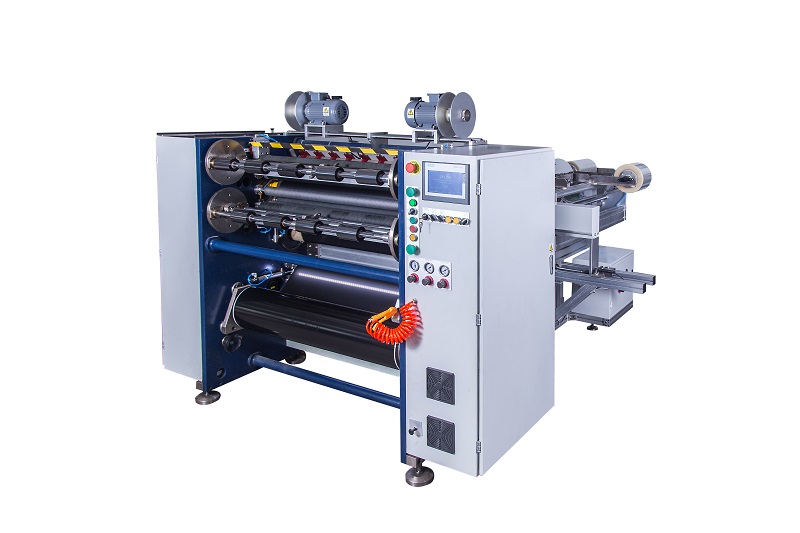 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Перемотчик печатной ленты для карточек
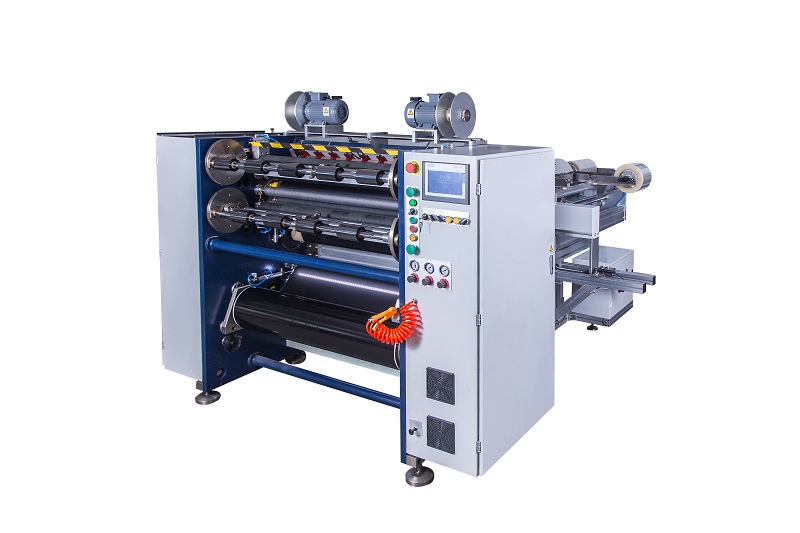 Полуавтоматический резак для термотрансферной ленты RSDS2 PLUS






