Выбор станка для горячей штамповки фольги — это не сравнение марок лезвий или веса корпуса, а выбор системы контроля натяжения, способной работать со сверхтонкими материалами. Общая толщина фольги для горячей штамповки обычно составляет всего 12–30 микрон, и она состоит из ПЭТ-основы, разделительного слоя, цветного слоя, алюминиевого покрытия и клеевого слоя, причем каждый слой имеет различную чувствительность к механическим нагрузкам. Если натяжение слишком высокое, основа будет растягиваться и деформироваться, что приведет к неточности последующей штамповки; если натяжение низкое, обмотка ослабевает и смещается, мгновенно разрываясь на станке; если натяжение даже незначительно колеблется, катушка натягивается и ослабевает на несколько колец, что представляет опасность для качества. В отрасли существует поговорка: «Три этапа глажения, семьдесят процентов резки». Контроль натяжения на этапе резки напрямую определяет выход годной продукции в последующих процессах горячей штамповки.
Откажитесь от мышления, ориентированного на "постоянное напряжение"; контроль за снижением дозы – это самое главное.
Наиболее распространенная ошибка при выборе модели — это привычка устанавливать фиксированное значение натяжения, а затем игнорировать его. Однако во время резки диаметр постоянно меняется — диаметр разматываемой катушки уменьшается, а диаметр намотки увеличивается. Постоянное натяжение означает, что при перемотке внешний слой постоянно прижимается к внутреннему слою, в конечном итоге вызывая сморщивание внутреннего кольца и образование «хризантемообразной сердцевины», в то время как нижняя часть большого рулона перерастягивается или даже рвется.
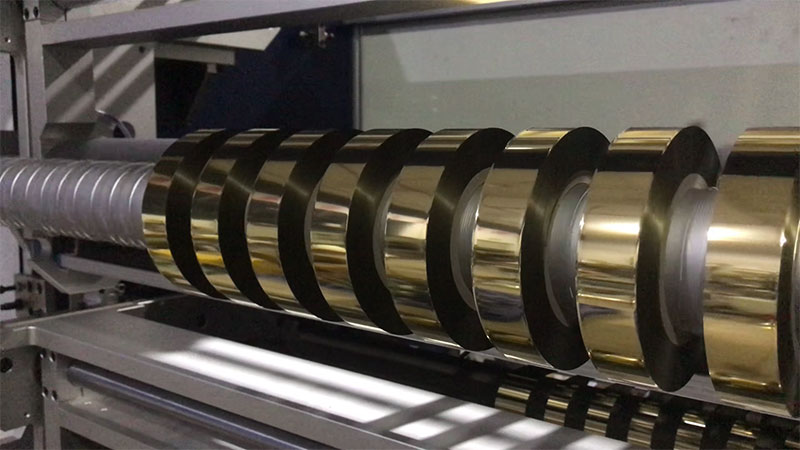
Регулировка конусности натяжения — это базовая функция, а не дополнительная. Натяжение должно уменьшаться в соответствии с заданной кривой по мере увеличения диаметра валка: вначале используется меньшее натяжение для обеспечения плоской и плотной посадки сердечника валка, в средней части поддерживается стабильное межслойное давление, а в конце натяжение постепенно снижается для компенсации веса внешнего кольца. Коэффициент конусности обычно устанавливается в диапазоне от 0,5 до 0,8, при этом начальное натяжение составляет от 8% до 12% от предела прочности материала на разрыв, а конечное натяжение снижается до 40%–70% от начального значения. Для тонких и слабых материалов, таких как материалы, полученные методом горячего прессования, рекомендуется устанавливать конусность в диапазоне от 60% до 80%. После применения регулировки конусности натяжения процент брака изделий с неровными торцами может быть снижен на 40–60%. Машины без функции регулировки конусности, независимо от стоимости датчиков или качества двигателей, позволяют получать «бомбы замедленного действия» из нарезанных рулонов фольги.
Замкнутый контур — это линия прохождения; точность зависит от колебаний, а не от настроек.
Системы управления натяжением делятся на системы с разомкнутым и замкнутым контуром. Система с разомкнутым контуром выдает выходные сигналы в соответствии с заданными значениями, независимо от фактического натяжения; система с замкнутым контуром использует датчики для определения фактического натяжения в реальном времени и передает обратную связь контроллеру для динамической коррекции. Для резки фольги методом горячей штамповки необходимо использовать систему с замкнутым контуром; это главное.
Система с замкнутым контуром состоит из трех основных компонентов: датчика натяжения, отвечающего за измерение, контроллера, вычисляющего величины регулировки с помощью алгоритма ПИД-регулирования, и исполнительного механизма, управляющего действием. Что касается выбора исполнительного механизма, то магнитные порошковые муфты относительно недороги, но, как правило, обладают средней точностью и медленным откликом, что может легко привести к внутреннему ослаблению и внешнему затягиванию; серводвигатели обеспечивают высокую точность и быстрый отклик, позволяя использовать более сложные алгоритмы управления, что делает их более надежным выбором для специальных покрытий, таких как сверхтонкая фольга для горячей штамповки или лазерная фольга.
При выборе модели обращайте внимание не только на "диапазон заданного натяжения", но и на диапазон колебаний натяжения. Высококачественное оборудование позволяет контролировать колебания в пределах ±3% от заданного значения, а модели премиум-класса обеспечивают точность ±0,5 Н. Этот показатель определяет, является ли ваш рулон фольги для горячей штамповки "одновременно натянутым и ослабленным" или "равномерным от сердечника до поверхности".
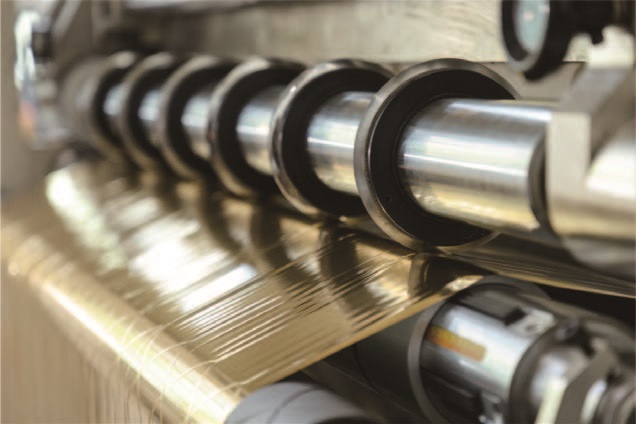
Режущее лезвие должно находиться в «зоне нулевых колебаний».
Контроль натяжения — это не просто разматывание и сматывание. Если материал на режущем лезвии трясется из-за колебаний натяжения, лезвие будет резать как «пила», образуя микроскопические зазубрины — это основная причина повреждения краев золотой фольги и ее обрыва.
Современные высококлассные станки для продольной резки работают с многозонным независимым контролем натяжения: зона размотки, зона натяжения (до и после режущего лезвия) и зона намотки имеют независимые замкнутые контуры. Колебания натяжения изолируются за пределами зоны резки с помощью плавающих роликов или датчиков натяжения, обеспечивая поддержание материала у режущего лезвия в состоянии «нулевых колебаний натяжения». При выборе модели можно напрямую спросить у производителя: предусмотрена ли независимая изоляция натяжения до и после режущего лезвия? Если нет, вероятность появления шероховатых кромок на тонких материалах значительно возрастает.
«Динамическая компенсация» в моменты ускорения и замедления определяет скорость разрыва фольги.
Момент запуска, ускорения, замедления и остановки режущего станка является моментом наиболее интенсивных колебаний натяжения. Если инерционный удар, вызванный изменением скорости, не компенсируется, он будет действовать непосредственно на пленку. Пленка из ПЭТ толщиной 12 микрон тоньше волоса; одного скачка натяжения достаточно, чтобы ее разорвать.
Отличная система натяжения способна контролировать фактические колебания натяжения в пределах ±3% при увеличении скорости на полном ходу, в зависимости от частоты отклика сервомотора и качества алгоритма управления. При покупке гораздо эффективнее запросить у поставщиков демонстрацию кривой натяжения при ускорении и замедлении, чем просто рассматривать статические параметры. Поддержание стабильного натяжения при работе на постоянной скорости имеет основополагающее значение; настоящая проверка происходит в момент ускорения, замедления и резкой остановки.
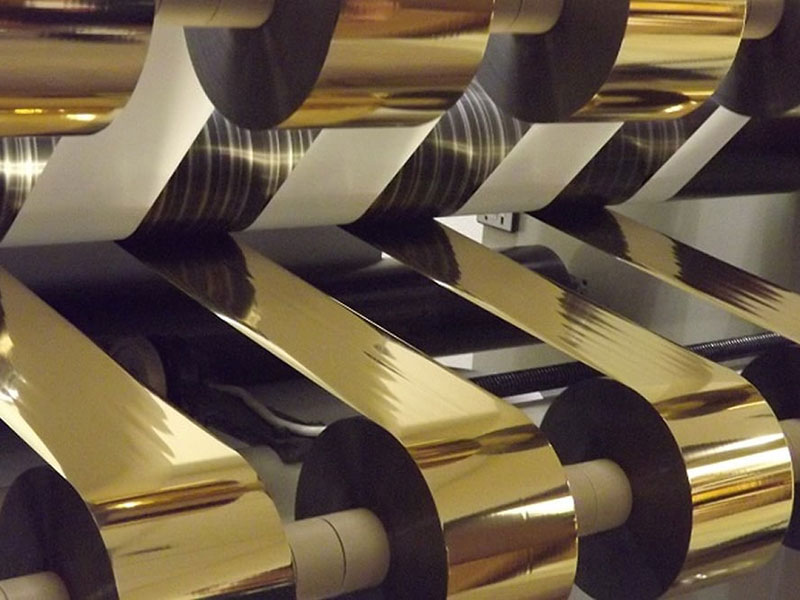
Многовальная намотка: скользящий вал решает проблему «одна катушка затягивается, другая ослабляется».
Когда продольно-резательный станок одновременно наматывает несколько узких валков, незначительные различия в толщине материала между валками накапливаются, создавая большую разницу в натяжении. Отклонения в толщине приводят к разной скорости намотки полос; некоторые валки наматываются туже, другие — свободнее, торцы полос получаются неровными, а в тяжелых случаях чрезмерное натяжение приводит к браку.
Вал скольжения является практичным решением этой проблемы. Он использует принцип скольжения контактного кольца для независимой регулировки натяжения на каждой намоточной станции, обеспечивая равномерную намотку нескольких валов на вал от сердечника до внешнего слоя. В сценариях продольной резки узких полос вал скольжения эффективно предотвращает проблемы с ослаблением и натяжением, вызванные неравномерной толщиной материала. Если часто требуются узкие параметры продольной резки, валы скольжения следует рассматривать как один из критериев выбора.
Пробная резка для проверки: какими бы красивыми ни были характеристики, лучше отрезать рулон.
Единственный надежный способ определить, не слишком ли жестко настроен механизм регулировки натяжения в машине для продольной резки, — это протестировать машину на различных материалах. Сосредоточьтесь на оценке плоскостности торцевой поверхности мембраны после резки: надавите рукой на торцевую поверхность рулона пленки; если сердцевина мягкая, а внешний слой рыхлый, натяжение недостаточное; если рулон пленки жесткий, а торцевая поверхность имеет форму «колокола», это указывает на чрезмерное натяжение. По возможности, используйте микроскоп с большим увеличением, чтобы осмотреть края среза и выявить микротрещины или заусенцы, которые трудно обнаружить невооруженным глазом.
Выбор машины для горячей штамповки фольги — это не вопрос параметров укладки. Точность определяет, насколько тонко можно резать, а натяжение — насколько ровно; только когда эти два параметра работают вместе, последующий процесс штамповки действительно может достичь «искусства в миллиметре». Из этих двух параметров контроль натяжения является более фундаментальным — он определяет, сможет ли материал попасть в машину для горячей штамповки в хорошем состоянии, а не создает риск деформации на этапе резки.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Станок для горячей штамповки и продольной резки фольги
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






