Резка фольги для горячего тиснения является ключевым этапом в процессе от мастер-рулона до готового рулона фольги для горячего тиснения, и качество резки напрямую влияет на точность и выход готовой продукции при последующем горячем тиснении. В 2026 году, когда мелкосерийные заказы на заказ становятся нормой, а материалы для горячего тиснения эволюционируют в сторону более тонких и чувствительных участков, логика выбора машин для резки претерпевает глубокие изменения. В данной статье представлена современная система выбора, охватывающая четыре аспекта: адаптация материала, основные параметры, интеллектуальная конфигурация и оценка стоимости.
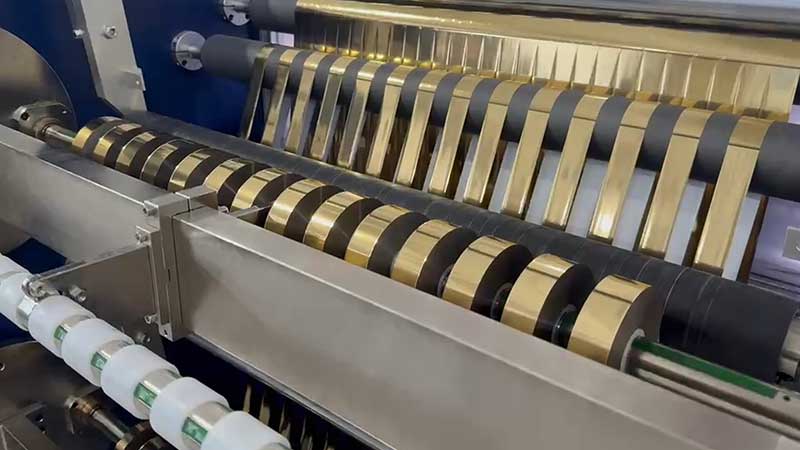
1. Сначала определитесь, что именно вы будете резать.
Первым шагом при выборе модели является не изучение параметров оборудования, а тщательное понимание характеристик материала. Физический состав фольги для горячей штамповки — базовая пленка (обычно ПЭТ), разделительный слой, тонирующий слой, алюминированный слой, клеевой слой — определяет ее чувствительность к процессу резки.
Толщина и ширина являются основополагающими параметрами. Наиболее распространенная толщина фольги для горячего тиснения на рынке составляет от 4 до 30 мкм, а стандартная ширина мастер-рулона — от 400 до 1400 мм. Если основной продукт — это узкие готовые изделия, такие как пачки сигарет и этикетки для алкогольных напитков, то минимальной шириной прорези около 20 мм является жестким требованием; для горячего тиснения микротекста на элитной упаковке допуск по ширине должен контролироваться на более строгом уровне.
Тип материала напрямую связан с процессом резки. Обычные термопленочные материалы относительно «прочные», но лазерная и голографическая пленки имеют металлизированные покрытия или решетчатые структуры на своей поверхности. Микровибрации, возникающие при контакте лезвия во время резки, могут царапать функциональные слои. Для таких материалов требуется, чтобы вал лезвия обладал достаточной твердостью, а поверхность направляющего ролика была обработана для предотвращения царапин; в противном случае выход готового продукта будет незаметен и потерян.
Один из аспектов, который часто упускают из виду, — это структура заказа. В 2026 году реальность такова, что количество заказов на фольгу для горячего тиснения резко возросло: от нескольких традиционных типов до десятков, в то время как размеры отдельных партий сократились с десятков тысяч метров до сотен или даже десятков метров. Если замена оборудования требует более получаса простоя, заказы на небольшие партии просто не могут приносить прибыль. При выборе моделей «скорость смены заказа» должна иметь такое же значение, как и «точность резки».
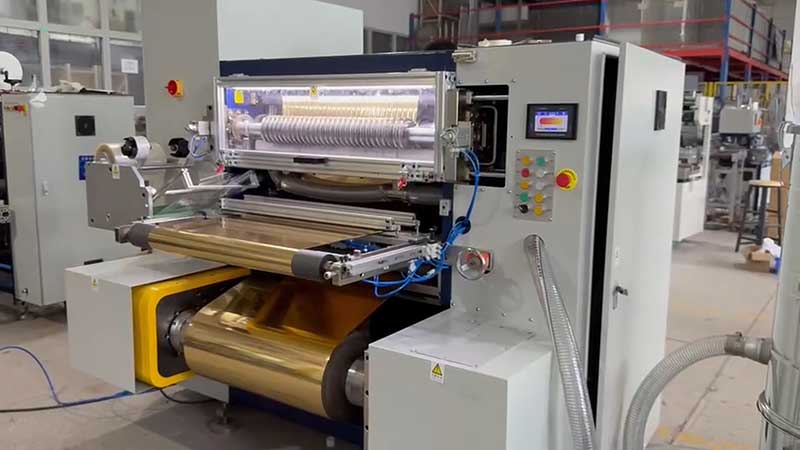
2. Четыре основных параметра определяют пригодность устройства к использованию.
Точность: не чтение брошюр, а проверка результатов пробной обрезки.
Точность резки включает два аспекта: допуск по ширине и качество кромки. Для обычной упаковочной фольги для горячего тиснения обычно достаточно допуска ±0,2 мм, но для высококачественного горячего тиснения с защитой от подделок требуется более строгий контроль. Качество кромки проверяется на наличие заусенцев, волн или отслоения покрытия — эти дефекты могут усиливаться и приводить к неполным узорам в последующих процессах горячего тиснения.
Прорезка круглыми лезвиями остается основным методом горячей штамповки золотой фольги, обеспечивая аккуратные разрезы и относительно контролируемый срок службы верхнего и нижнего лезвий. Однако производительность круглых резаков в значительной степени зависит от жесткости вала и скорости реакции системы коррекции. При выборе обязательно возьмите с собой на место самый труднообрабатываемый материал — самое тонкое и чувствительное покрытие — для пробной резки, измерения отклонений ширины штангенциркулем и осмотра торцевой поверхности с помощью увеличительного стекла.
Контроль натяжения: ключевой момент при нарезке золотой фольги.
Базовая пленка фольги для горячей штамповки тонкая, а покрытие чувствительно; даже незначительное чрезмерное натяжение может вызвать растяжение, деформацию или даже растрескивание покрытия; слишком низкое натяжение приводит к неплотному прокату и смещению торцевой поверхности. Традиционные решения на основе магнитопорошковых тормозов все еще могут использоваться в условиях средних и низких скоростей, но при работе на высоких скоростях или с тонкими материалами практически необходима система сервоуправления натяжением с обратной связью — она может регулировать натяжение в режиме реального времени на протяжении всего процесса размотки, резки и намотки, поддерживая колебания натяжения в пределах ±1%.
Намоточный конец имеет не меньшее значение. Скользящий вал в сочетании с регулировкой натяжения конуса обеспечивает плотное и свободное натяжение готового рулона изнутри наружу, предотвращая явление «плотное внутри, свободное снаружи» или «сердцевину в форме хризантемы». Если натяжение намотки нельзя отрегулировать, при узкой резке очень высока вероятность проскальзывания между слоями.
Скорость: соответствует производственной мощности, не оплачивая производительность, которая непригодна для использования.
Номинальная скорость машин для горячей штамповки и продольной резки фольги обычно составляет 50–500 м/мин. Однако указанная «максимальная скорость» является предельным значением в идеальных условиях; фактическая стабильная рабочая скорость является эталонной. Высокоскоростная работа требует экспоненциального увеличения контроля натяжения, точности коррекции и жесткости зубчатой рейки; слепое стремление к более высоким скоростям может привести к частым простоям, необходимости отладки и большому количеству брака.
Рекомендуется рассчитывать необходимую скорость исходя из суточной производительности: в мелкосерийном производстве, включающем несколько сортов продукции, экономически целесообразный диапазон скоростей 200–300 м/мин часто оказывается более практичным, чем номинальное значение 500 м/мин.
Система коррекции: основа для обеспечения точности.
Размотка и коррекция — это первая линия защиты для обеспечения точности резки. Фотоэлектрическая коррекция (коррекция кромок) и режим отслеживания нити являются стандартными функциями для резки фольги методом горячего тиснения. Если сам основной рулон имеет неравномерное качество резки или неровные края, скорость отклика системы коррекции и ход коррекции становятся ключевыми параметрами. При выборе системы коррекции следует подтвердить ее марку и уровень точности, а не просто ответить «да/нет».
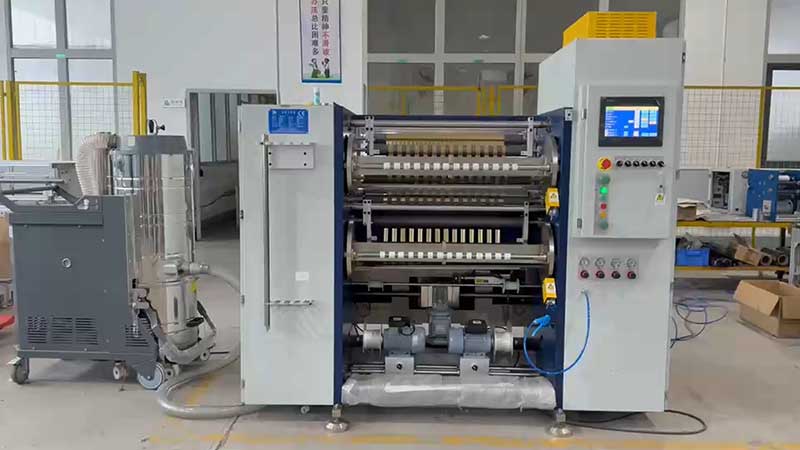
3. Интеллектуальные функции: от «бонуса» к «обязательной опции»
В 2026 году при выборе станков для продольной резки интеллектуальные функции перестали быть просто бонусом и стали ключевой возможностью для мелкосерийной индивидуальной обработки продукции.
Система быстрой переналадки напрямую определяет экономическую целесообразность мелкосерийных заказов. Модели, оснащенные памятью предустановленных параметров, позволяют операторам автоматически регулировать расстояние между инструментами и настройки натяжения после получения спецификаций продукта, сокращая время переналадки с нескольких часов до нескольких минут. Для предприятий, которым необходимо ежедневно переключаться между несколькими спецификациями, преимущества такой конфигурации значительно перевешивают возросшие затраты.
Интеллектуальные интерфейсы управления производством интегрируют станки для продольной резки в цифровые цеха. Оборудование, интегрированное с системами MES, может получать электронные заказы, автоматически планировать оптимальные схемы продольной резки и автоматически задавать параметры процесса в зависимости от типа материала, снижая зависимость от опыта оператора. Для режимов производства с несколькими видами продукции и высокой частотой переключения эта «ориентированная на данные» возможность может повысить общую производительность лучше, чем просто механическая точность.
Системы онлайн-детектирования и управления с обратной связью проникают в сегмент от высококлассных до среднеценовых устройств. Некоторые ведущие модели оснащены интегрированными системами визуального контроля, которые позволяют в режиме реального времени определять положение краев рулонов фольги и динамически корректировать траекторию движения инструмента, снижая потери материала при золочении с 8% (средний показатель по отрасли) до примерно 2%. При обработке дорогостоящей лазерной фольги или фольги с защитой от подделок срок окупаемости инвестиций в такую конфигурацию может оказаться короче, чем ожидалось.
4. Упущенные из виду детали: удаление пыли, статическое электричество и послепродажное обслуживание.
Пыль, образующаяся в процессе резки фольги для горячей штамповки, представляет собой скрытую статью расходов. Остатки покрытия прилипают к поверхности готового рулона, вызывая появление белых пятен или неполное тиснение при последующей штамповке. Модели, оснащенные независимыми устройствами пылеудаления, могут значительно снизить такие риски для качества, и для заказов со строгими требованиями к качеству поверхности эта конфигурация является обязательной.
Устранение статического электричества имеет не меньшее значение. Пленки на основе ПЭТ склонны накапливать статическое электричество во время высокоскоростной работы, что приводит к притягиванию пыли или смещению роликов. Следует убедиться, что стержни для устранения статического электричества входят в стандартную комплектацию, а не предлагаются в качестве дополнительной опции.
Оперативность послепродажного обслуживания — это последняя линия страховки. Если станок для продольной резки останавливается, то и последующие процессы горячей штамповки также могут быть остановлены. При выборе моделей необходимо понимать возможности сервисного обслуживания производителя в данном регионе, циклы поставок часто изнашиваемых деталей (лопастей, уплотнений вала) и наличие поддержки удаленной диагностики.
Контрольный список для принятия решения о выборе
В заключение, обобщите вышеперечисленные аспекты в практический контрольный список:
Материал завершен:Самый тонкий/наиболее чувствительный тип материала; максимальная ширина и внешний диаметр основного валка; минимальные требования к ширине и допускам для готовой продукции; средняя частота изменения заказов в день.
Сторона производительностиИзмерение отклонения ширины и массы торцевой поверхности относительно фактического реза; Типы систем управления натяжением (с разомкнутым/замкнутым контуром); Разница между номинальной скоростью и стабильной скоростью; Точность системы коррекции.
Сторона конфигурацииВремя смены модели (переключение с текущей спецификации на следующую); Поддерживаются ли предварительные настройки параметров и память; Являются ли стандартными функции пылеудаления и устранения статического электричества; Расположение намоточных валов (воздушный вал/скользящий вал) и контроль конусности натяжения.
Затраты:Цена оборудования и надбавка за интеллектуальные функции; экономия материалов за счет ожидаемого повышения выхода годной продукции; повышение эффективности переналадки, высвобождающее производственные мощности; оперативность послепродажного обслуживания и снижение стоимости запасных частей.
Выбор машины для горячей штамповки и резки фольги по сути сводится к подбору — соответствия характеристикам материала, структуре заказа и стандартам качества. В 2026 году, когда индивидуальное производство станет мейнстримом, «достаточное и гибкое» оборудование часто оказывается более ценным, чем «насыщенное параметрами, но трудно поддающееся изменению».
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Резак для голографической фольги
 Станок для горячей штамповки и продольной резки фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






