Резка фольги для горячего тиснения — это «горловина» процесса горячего тиснения. Если качество резки низкое, последующие машины для горячего тиснения могут часто останавливаться, порвать фольгу, сместиться или иметь неполные рисунки горячего тиснения, что приводит к большим потерям дорогостоящего материала для горячего тиснения на высокой скорости.
Наиболее часто задаваемый вопрос при выборе модели: Какую ширину резки может обеспечить этот станок? С какой скоростью он может работать? Но то, что действительно определяет, «синхронизирован» ли станок для продольной резки, — это не абсолютное значение какого-либо одного параметра, а логика соответствия между шириной и скоростью. Ширина определяет жесткость и точность коррекции конструкции оборудования, а скорость проверяет скорость реакции системы управления натяжением в реальном времени. Эти два параметра взаимно ограничивают друг друга и должны рассматриваться вместе.
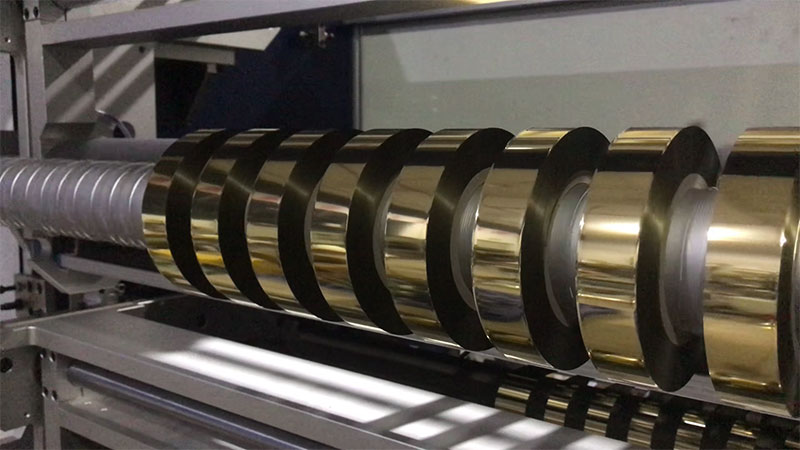
Ширина определяет структуру: широкая — для жесткости, узкая — для точности.
Ширина фольги для горячего тиснения сильно варьируется: от узких полосок шириной всего несколько миллиметров для тонких линий до 1600 мм для широкоформатной картонной бумаги, что требует совершенно разного оборудования.
Основное противоречие широкоформатной резки (обычно речь идет о резке шириной более 800 мм) заключается в деформации вала инструмента. Чем шире ширина резки, тем выше вероятность небольшого изгиба вала инструмента посередине под сильным давлением, что приводит к неудобной ситуации «отсутствие прореза посередине, смещение по краям». Поэтому для широкоформатных моделей приоритет должен отдаваться жесткости корпуса и прочности вала, с использованием утолщенных стенок из легированной стали и валов лезвий большого диаметра в качестве базовых конфигураций. Например, оборудование класса 1600 мм часто должно весить несколько тонн, чтобы сохранять устойчивость на высоких скоростях.
Логика для узкой нарезки (менее 50 мм) совершенно иная. Узкие полосы в основном используются для штамповки тонких узоров, требующих чрезвычайно высокой плоскостности торцевой поверхности и плотности при прокатке. В таких сценариях ручные фиксирующие инструменты подвержены отклонениям размеров из-за неравномерной силы фиксации; более надежным вариантом являются гидравлические фиксирующие инструменты или высокоточные скользящие валы. Если спецификации заказа часто меняются, ценность автоматизированной системы размещения инструмента становится очевидной — после ввода значения ширины держатель инструмента автоматически определяет его местоположение, сокращая время смены заказа с часов до минут.
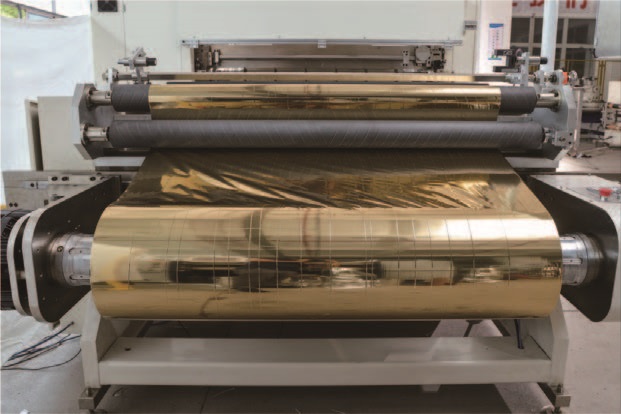
Скорость регулируется фиксированной скоростью: сервоуправление является необходимым условием для согласования.
Скорость — это не просто показатель производительности; она напрямую определяет уровень конфигурации приводной системы. В настоящее время диапазон скоростей машин для горячей штамповки и резки фольги составляет от 20 м/мин до более 500 м/мин, при этом разные диапазоны скоростей соответствуют совершенно разным схемам управления натяжением.
Экономичное оборудование с низкой скоростью вращения (ниже 100 м/мин) часто использует магнитопорошковые тормоза или системы управления натяжением с разомкнутым контуром, отличающиеся простой конструкцией и контролируемыми затратами, что подходит для небольших партий, узкой ширины и низкоскоростных машин горячей штамповки. Однако, как только скорость превышает 200 м/мин, скорость реакции системы управления с разомкнутым контуром не успевает за темпами изменения диаметра прокатки. Радиус намотки уменьшается, а радиус намотки увеличивается. Если компенсация натяжения не может осуществляться в режиме реального времени, это приводит к растяжению и деформации тонкой фольги или к ее ослаблению и образованию складок во время перемотки.
Высокоскоростная резка (более 200 м/мин) требует использования полностью автоматической системы сервоуправления натяжением с замкнутым контуром. Основной принцип её работы заключается в точном измерении разницы между скоростью разматывающей и намоточной линий, а также в поддержании постоянного натяжения на этапах ускорения, замедления и намотки с помощью обратной связи в реальном времени от датчика плавающего ролика. В моделях высокого класса используется технология «конического управления натяжением», которая автоматически снижает натяжение намотки по мере увеличения диаметра рулона, что является ключевым фактором для обеспечения постоянной плотности намотки внутри и снаружи готового рулона без деформации.
Для ультратонкой ПЭТ-подложки толщиной 12 мкм, обычно используемой в фольге для горячей штамповки, требования к точности контроля натяжения еще более строгие. Чрезмерное натяжение приводит к необратимому растяжению базовой пленки, что делает совмещение при горячей штамповке неточным; если натяжение слишком низкое, между слоями обмотки может застревать воздух, вызывая перенос или слипание алюминиевых слоев. Именно поэтому оборудование с более высокими скоростями резки в большей степени полагается на сервоприводы и алгоритмы управления натяжением.

Перекрестные ограничения между шириной и скоростью
Разделять ширину и скорость недостаточно; именно на пересечении этих параметров чаще всего возникают ошибки при выборе модели.
Большая ширина в сочетании с высокой скоростью — это важнейшее испытание общей производительности оборудования. Большая ширина означает больший момент инерции и менее равномерное распределение бокового натяжения, в то время как высокая скорость усиливает любые мельчайшие механические вибрации или колебания натяжения. Станок для продольной резки шириной 1600 мм, работающий со скоростью всего 50 м/мин, едва справляется с этим при разомкнутом контуре управления; для работы со скоростью более 300 м/мин без сервопривода и жесткой опоры корпуса стабильное качество резки практически невозможно.
Задача сочетания малой ширины и высокой скорости намотки становится все более актуальной. При одновременной намотке нескольких узких полос любое отклонение натяжения на любой из них приведет к неровным торцам. На высоких скоростях скорость реакции скользящего вала или независимого сервопривода намоточного вала должна соответствовать скорости намотки; в противном случае узкая полоса будет смещаться влево и вправо на намоточном валу, что сделает невозможным получение качественного торца.
Часто упускаемый из виду принцип согласования заключается в том, что скорость продольной резки должна быть немного выше рабочей скорости последующих машин горячей штамповки. Если скорость продольной резки совпадает со скоростью машины горячей штамповки, любая кратковременная перемотка, приемка материала или регулировка замедления во время этапа продольной резки могут привести к тому, что у машины горячей штамповки закончится подача материала. Интегрированная конструкция продольной резки и перемотки, а также функция перемотки с нулевым временем простоя в современных машинах для продольной резки разработаны таким образом, чтобы исключить этот сбой в ритме, гарантируя, что процесс продольной резки всегда поддерживает производительность на «несколько тактов быстрее», чем машины горячей штамповки.
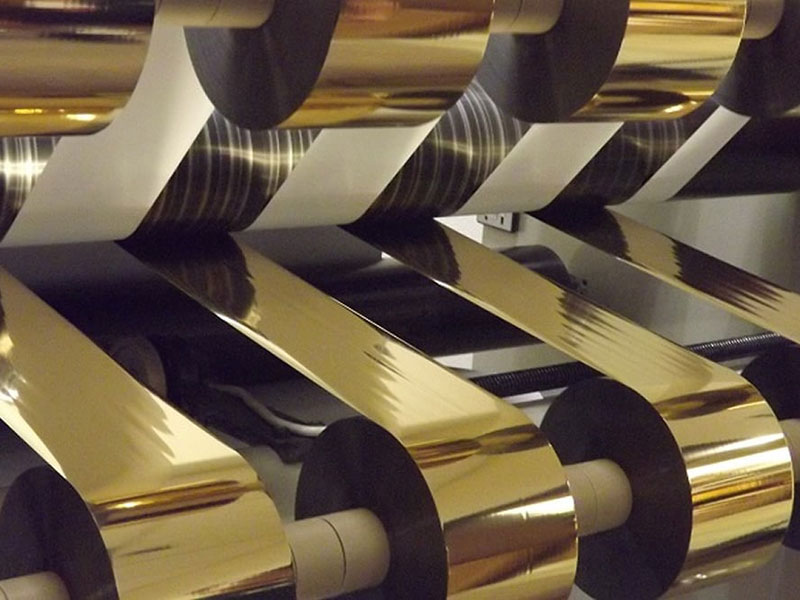
Контрольный список выбора
При совершении покупки рекомендуется отложить в сторону отдельные акционные показатели «максимальной скорости» и «максимальной ширины» и принимать решение, основываясь на следующих вопросах:
Если основной задачей является резка на большие расстояния, то...Первыми препятствиями являются диаметр вала лезвия и вес корпуса, за которыми следует подтверждение того, корректирующая система отслеживает кромки или линии, поскольку совокупная ошибка, возникающая при несовпадении размеров материала, больше.
Если основной задачей является узкая прорезка, то...Метод фиксации инструмента имеет большее значение, чем параметры скорости; автоматическая компоновка инструмента и намотка скользящего инструмента напрямую влияют на эффективность смены инструмента и качество торцевой поверхности.
Если вам нужна высокоскоростная резка:Не стоит ограничиваться лишь номинальной максимальной скоростью; следует уточнить у производителя колебания натяжения во время фаз ускорения/замедления и перемотки. Отчеты о разнице ширин при непрерывной резке на протяжении 500 метров более ценны, чем данные о пиковых скоростях, полученные в лабораторных условиях.
Если требования к ширине и скорости не являются экстремальными:Приоритет следует отдавать бюджету на системы замкнутого контура регулирования натяжения, а не на максимальную скорость; после стабилизации натяжения потолок качества при резке на средних и низких скоростях фактически становится выше.
Суть выбора машины для горячей штамповки и резки фольги заключается в решении вопроса соответствия: ширина определяет нижний предел возможностей оборудования (достаточно ли жесткая конструкция), скорость определяет верхний предел (обеспечивает ли контроль натяжения необходимую мощность), а сочетание ширины и скорости действительно определяет, подходит ли машина для вашего производственного ритма.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






