Наиболее распространенная ошибка при выборе станка для горячей штамповки и продольной резки фольги — это чрезмерное внимание к «максимальной скорости» и «цене». Устройство с заявленной производительностью 500 м/мин, если система контроля натяжения не соответствует стандартам, может даже не поддерживать 200 м/мин в реальных условиях эксплуатации; станок, стоящий на сто тысяч юаней дешевле, имеет разницу в точности резки в полнитки, а количество фольги, испорченной за год, компенсирует эту разницу в цене.
Фольга для горячей штамповки имеет толщину всего 4–30 мкм, она тонкая, хрупкая и чрезвычайно чувствительна к натяжению. Обычные станки для продольной резки могут вызывать небольшие неровности и смещения, а в худшем случае весь рулон будет испорчен. Ключ к выбору заключается в понимании трех параметров, которые действительно определяют качество резки: точность резки, контроль натяжения и система инструментов.
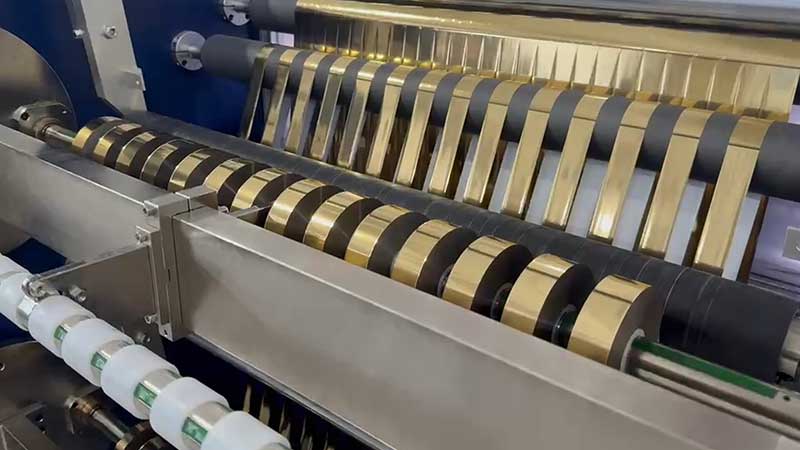
Параметр 1: Точность резки — определяет нижний предел точности совмещения при горячей штамповке.
Точность резки — это жесткое требование, которым нельзя пренебрегать. Обычные изделия, изготовленные методом горячей штамповки, допускают погрешность около 0,3 мм, но в высококачественной упаковке, пачках сигарет и на этикетках класса люкс точность резки должна составлять ±0,1 мм, а некоторые модели высокого класса могут достигать даже ±0,05 мм. Если точность не соблюдается, во время горячей штамповки может произойти смещение и появление белого налета, и вся партия продукции будет забракована.
Что гарантирует точность? Два ключевых момента:
Независимо от того, используется ли сервоприводная система. Сервоприводы реагируют быстрее и точнее, чем традиционные системы управления с регулируемой частотой вращения, а в сочетании с регулируемыми на микроуровне держателями инструмента каждый диск устанавливается в заданное положение.
Достаточно ли жёсткий корпус? Корпуса из высокопрочного чугуна или легированной стали эффективно поглощают вибрации во время работы на высоких скоростях. Как только радиальное биение вала пильного полотна превысит 0,02 мм, глубина реза будет колебаться, а края будут становиться волнистыми. При покупке вы можете запросить измерение биения вала пильного полотна с помощью индикатора часового типа — оборудование с чрезмерным биением неизбежно будет иметь погрешность в точности на высоких скоростях.
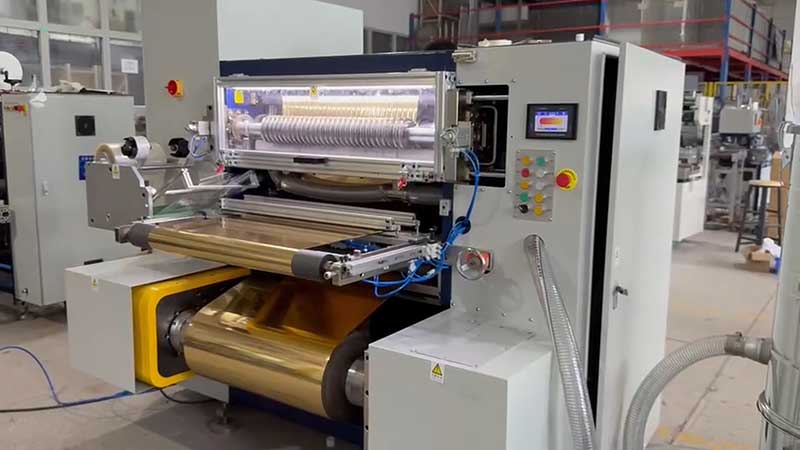
Параметр 2: Контроль натяжения — «спасательный круг» при резке тонких материалов.
В качестве основного материала для фольги для горячего тиснения используется ПЭТ-пленка толщиной 12 мкм, что меньше толщины волоса. Если натяжение немного завышено, пленка может растянуться и деформироваться, что приведет к неточности совмещения при горячем тиснении; если натяжение немного ослаблено, она может свернуться, сморщиться или потерять равновесие. Более 90% проблем, связанных с размером разреза и смещением торцевой поверхности, возникают из-за неправильного контроля натяжения.
Чтобы оценить качество системы натяжения, следует рассмотреть три варианта её конфигурации:
Будь то полностью замкнутая система сервоуправления. Реакция системы с разомкнутым контуром управления запаздывает, вызывая значительные колебания натяжения во время ускорения и замедления. Полностью замкнутая система использует датчики для обратной связи в реальном времени и динамической регулировки, контролируя колебания натяжения в пределах 3% от заданного значения.
Доступна ли технология конусного натяжения? По мере увеличения диаметра намотки натяжение должно пропорционально уменьшаться; в противном случае внешний слой может выдавливаться внутренним слоем, что приведет к перемещению или прилипанию алюминиевого слоя. Для фольги, используемой для горячей штамповки, конусное натяжение является ключевой технологией для предотвращения деформации готовых рулонов.
Независимо от того, используется ли в перемоточном валу скользящий вал или вал с воздушным расширением. При одновременной намотке нескольких веретен небольшие различия в толщине сердечников могут вызывать непостоянную натяжку. Скользящий вал позволяет каждой перемоточной станции перемещаться и регулироваться независимо, решая проблему непостоянной натяжки между внутренней и внешней сторонами.
Если устройство указывает только "максимальную скорость", но игнорирует точность контроля натяжения и конусность, то можно сделать вывод, что оно, по сути, не понимает принцип работы фольги для горячего тиснения.
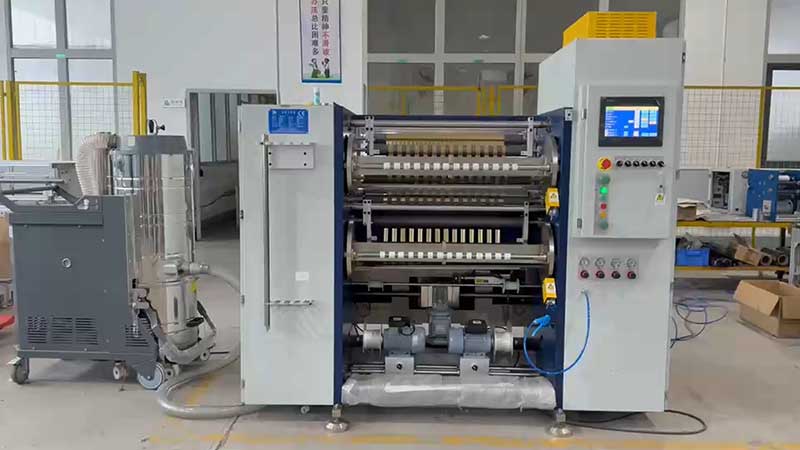
Параметр 3: Инструментальная система — главный фактор, определяющий качество обрезки.
На поверхности фольги для горячего тиснения имеется клеевой слой. Обычные лезвия со временем становятся клейкими и затупляются, а срезанные края не «срезаются», а «раздвигаются», неизбежно образуя заусенцы и фольговую пыль. Заусенцы под давлением горячего тиснения проявляются непосредственно как «дефекты золотого края», а алюминиевая пыль, оседающая на поверхности пленки, образует «пятна золотого тиснения».
Как выбрать систему инструментов:
Предпочтительно резку с использованием круглого лезвия. Верхнее и нижнее дисковые лезвия имеют срезы, поверхность среза гладкая и без заусенцев, лезвия обладают длительным сроком службы и подходят для высокоскоростной резки (≥300 м/мин). Плоские лезвия (типа лезвий бритвы) подвержены износу, что приводит к невозможности резки или образования фланцев.
Для изготовления инструментов выбирайте твердосплавные или алмазные покрытия. Эти два материала обладают длительным сроком службы и не склонны к адгезии, поэтому кромки требуют зеркальной полировки. Зазор и перекрытие между верхним и нижним лезвиями должны точно регулироваться — если зазор слишком велик, резка будет невозможна; если слишком мал, это ускорит износ.
Основное внимание уделяется удалению пыли и статического электричества. В процессе резки образуется мелкий алюминиевый порошок и пластиковая пыль, поэтому необходимо установить систему пылеудаления, сочетающую контактный (пылеотводящий ролик) и бесконтактный (ионно-воздушный нож) методы. В местах выхода катушки устанавливаются стержни для предотвращения адсорбции пыли статическим электричеством.
Рассматривая все три параметра, можно сделать вывод, что они указывают на один и тот же принцип: машина для горячей штамповки и резки фольги — это не универсальное устройство, а специализированная машина. Использование стандартных станков для резки пленки позволяет сэкономить на покупке оборудования, но приводит к убыткам из-за брака материалов и простоев.
Практический совет по выбору: Возьмите с собой свой часто используемый рулон фольги для горячего тиснения и сделайте пробный отрез на месте. Проверьте, идеально ли гладкая поверхность с торца, используйте увеличительное стекло, чтобы проверить наличие микротрещин на срезе, и понаблюдайте за стабильностью натяжения при ускорении и замедлении. Какими бы красивыми ни были характеристики, почему бы не разрезать фольгу на рулон и не посмотреть, что получится?
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Станок для горячей штамповки и продольной резки фольги
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






