Разрез фольги для горячего тиснения — это «горловина» процесса горячего тиснения. Если качество разрезания низкое, последующие машины для горячего тиснения могут часто останавливаться, рвать фольгу, смещаться или иметь неполные шаблоны горячего тиснения, что приводит к большим потерям дорогостоящего материала фольги для горячего тиснения на высоких скоростях. Наиболее часто задаваемый вопрос при выборе модели: Какую ширину может резать эта машина? С какой скоростью она может работать? Но то, что действительно определяет, «синхронизирована» ли машина для резки, — это не абсолютное значение одного параметра, а логика соответствия между шириной и скоростью.

Ширина определяет структуру: широкая — для жесткости, узкая — для точности.
Ширина фольги для горячего тиснения сильно варьируется: от узких полосок шириной всего несколько миллиметров для тонких линий до 1600 мм для широкоформатного картона, что требует совершенно разного оборудования.
Основное противоречие широкоформатной резки (обычно речь идет о резке шириной более 800 мм) заключается в деформации вала инструмента. Чем шире ширина резки, тем выше вероятность небольшого изгиба вала инструмента посередине под сильным давлением, что приводит к неудобной ситуации «отсутствие прореза посередине, смещение по краям». Поэтому для широкоформатных моделей приоритет должен отдаваться жесткости корпуса и прочности вала, с использованием утолщенных стенок из легированной стали и валов лезвий большого диаметра в качестве базовых конфигураций. Например, оборудование класса 1600 мм часто должно весить несколько тонн, чтобы сохранять устойчивость на высоких скоростях.
Логика для узкой нарезки (менее 50 мм) совершенно иная. Узкие полосы в основном используются для штамповки тонких узоров, требующих чрезвычайно высокой плоскостности торцевой поверхности и плотности при прокатке. В таких сценариях ручные фиксирующие инструменты подвержены отклонениям размеров из-за неравномерной силы фиксации; более надежным вариантом являются гидравлические фиксирующие инструменты или высокоточные скользящие валы. Если спецификации заказа часто меняются, ценность автоматизированной системы размещения инструмента становится очевидной — после ввода значения ширины держатель инструмента автоматически определяет его местоположение, сокращая время смены заказа с часов до минут.
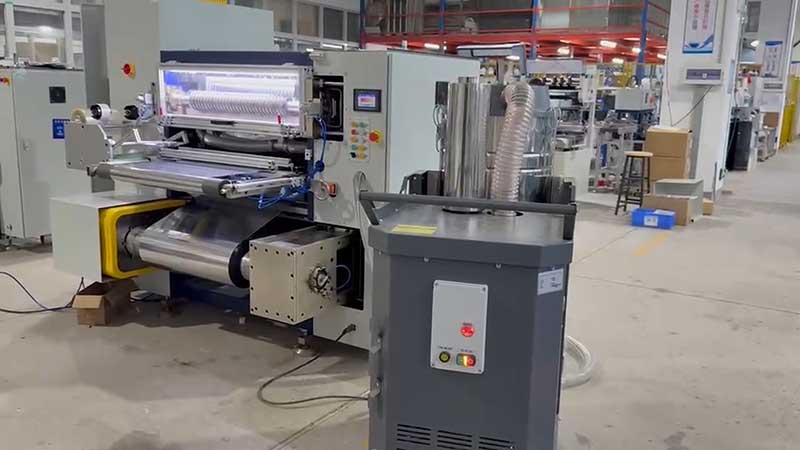
Скорость регулируется фиксированной скоростью: сервоуправление является необходимым условием для согласования.
Скорость — это не просто показатель производительности; она напрямую определяет уровень конфигурации приводной системы. В настоящее время диапазон скоростей машин для горячей штамповки и резки фольги составляет от 20 м/мин до более 500 м/мин, при этом разные диапазоны скоростей соответствуют совершенно разным схемам управления натяжением.
Экономичное оборудование с низкой скоростью вращения (ниже 100 м/мин) часто использует магнитопорошковые тормоза или системы управления натяжением с разомкнутым контуром, отличающиеся простой конструкцией и контролируемыми затратами, что подходит для небольших партий, узкой ширины и низкоскоростных машин горячей штамповки. Однако, как только скорость превышает 200 м/мин, скорость реакции системы управления с разомкнутым контуром не успевает за темпами изменения диаметра прокатки. Радиус намотки уменьшается, а радиус намотки увеличивается. Если компенсация натяжения не может осуществляться в режиме реального времени, это приводит к растяжению и деформации тонкой фольги или к ее ослаблению и образованию складок во время перемотки.
Высокоскоростная резка (более 200 м/мин) требует использования полностью автоматической системы сервоуправления натяжением с замкнутым контуром. Основной принцип её работы заключается в точном измерении разницы между скоростью разматывающей и намоточной линий, а также в поддержании постоянного натяжения на этапах ускорения, замедления и намотки с помощью обратной связи в реальном времени от датчика плавающего ролика. В моделях высокого класса используется технология «конического управления натяжением», которая автоматически снижает натяжение намотки по мере увеличения диаметра рулона, что является ключевым фактором для обеспечения постоянной плотности намотки внутри и снаружи готового рулона без деформации.
Для широко используемой ультратонкой ПЭТ-подложки толщиной 12 мкм, применяемой в горячем штамповании, требования к точности контроля натяжения еще более строгие. Чрезмерное натяжение приводит к необратимому растяжению базовой пленки, что делает совмещение при горячем штамповании неточным; если натяжение слишком низкое, между слоями обмотки может застревать воздух, вызывая перенос или слипание алюминиевых слоев. Именно поэтому оборудование с более высокими скоростями резки в большей степени полагается на сервоприводы и алгоритмы управления натяжением.
Перекрестные ограничения между шириной и скоростью
Разделять ширину и скорость недостаточно; именно на пересечении этих параметров чаще всего возникают ошибки при выборе модели.
Большая ширина в сочетании с высокой скоростью — это важнейшее испытание общей производительности оборудования. Большая ширина означает больший момент инерции и менее равномерное распределение бокового натяжения, в то время как высокая скорость усиливает любые мельчайшие механические вибрации или колебания натяжения. Станок для продольной резки шириной 1600 мм, работающий со скоростью всего 50 м/мин, едва справляется с этим при разомкнутом контуре управления; при скорости выше 300 м/мин без сервопривода и жесткой опоры корпуса гарантировать качество резки практически невозможно.
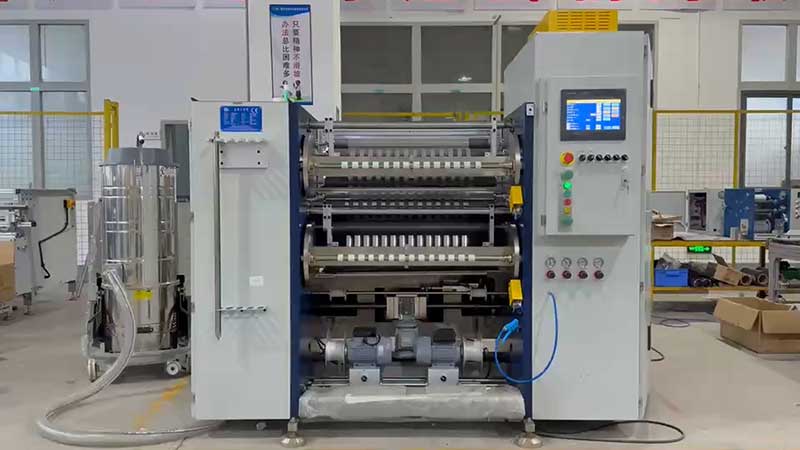
Сочетание малой ширины и высокой скорости переносит сложность задачи на компоновку инструмента и намотку. Например, при намотке сердечника диаметром 1 дюйм некоторые модели ограничены скоростью 200 м/мин в узких рабочих условиях, в то время как валы диаметром 3 и 6 дюймов могут обеспечить производительность только 300-500 м/мин. Это означает, что если вы планируете производить большое количество тонкостенных готовых изделий с толщиной стружки в 1 дюйм, номинальная «максимальная скорость» может быть занижена в реальных условиях эксплуатации.
Сочетание высокой скорости и низкой производительности может показаться противоречивым, но в определенных сценариях оно справедливо. Например, при обработке толстостенной или высокоплотной специальной фольги трение лезвия приводит к образованию высоких температур и алюминиевого порошка; в таких случаях снижение скорости фактически помогает обеспечить качество резки и эффективность удаления пыли. Слепое стремление к высокой скорости без учета баланса между скоростью и точностью часто приводит к тому, что фактическая скорость производства значительно ниже номинального значения.
Практический выбор: подходящие решения определяются на основе требований.
Шаг 1: Уточните диапазон ширины основной силы.Если ваши заказы связаны с узкими полосами шириной менее 50 мм, то точность и эффективность размещения инструмента имеют ключевое значение, а ширина не является главным приоритетом; если же вы часто работаете с широкими внутренними валами шириной более 1000 мм, то следует отдавать приоритет жесткости и стабильности, и не стоит отвлекаться на высокую скорость вращения.
Шаг 2: Проверка скорости в реальных условиях эксплуатации.Ключевым моментом является то, насколько номинальная скорость 500 м/мин может поддерживаться в реальных условиях, таких как перемотка, ускорение и замедление, а также намотка узкого сердечника диаметром 1 дюйм. В ходе испытаний оборудования производители должны предоставлять данные о разнице ширин при непрерывной резке на расстояние более 500 метров, уделяя особое внимание точности при смене катушек и этапах ускорения/замедления.
Шаг 3: Отрегулируйте систему натяжения в соответствии с уровнем скорости.Для скоростей вращения выше 200 м/мин крайне важна замкнутая система сервопривода для регулирования натяжения, а контроль конусного натяжения имеет ключевое значение для предотвращения деформации готовой катушки. Если ваш бюджет ограничен и вы можете выбрать только модели для средних и низких скоростей, примите тот факт, что они подходят для небольших партий и различных спецификаций, и не пытайтесь работать в условиях высоких скоростей с системами разомкнутого контура.
Шаг 4: Обратите внимание на «условия спуска» по ширине и скорости.Спросите у производителя: какова максимальная скорость при минимальной ширине разреза? Может ли система натяжения оставаться стабильной при максимальной ширине разреза? Эти граничные условия часто отражают истинные возможности оборудования лучше, чем номинальные параметры.
Суть выбора станка для горячей штамповки и продольной резки фольги заключается в поиске оптимального решения для структуры вашего изделия в рамках «невозможного треугольника», состоящего из ширины, точности и скорости. Широкие секции ориентированы на жесткость корпуса и равномерность натяжения, узкие — на точность расположения инструмента и плотность намотки, а скорость определяет уровень приводных систем и алгоритмов управления. Разъяснение взаимосвязи между этими тремя параметрами гораздо эффективнее, чем простое сравнение цифр в таблице параметров.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Станок для горячей штамповки и продольной резки фольги
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






