Наибольший риск при покупке станка для продольной резки ленты заключается не в том, «может ли оборудование вращаться», а в том, «можно ли использовать отделившуюся ленту после вращения». Многие компании обнаруживают неровности торцов, чрезмерное количество заусенцев и нестабильное натяжение только после того, как оборудование поступает и запускается в производство. Дальнейшие разногласия с поставщиками на этом этапе не только приводят к пассивности, но и к убыткам из-за остановок производства.
Набор обязательных стандартов приемки призван четко определить границу между «пригодным» и «непригодным» оборудованием до отгрузки или начала производства. Ниже мы приводим краткое описание ключевых показателей приемки для ленточнорезных станков по четырем параметрам: статическая точность, динамические характеристики, качество готовой продукции и непрерывная работа.
1. Почему заводской контроль важен?
Нарезка ленты — это заключительный, критически важный этап производства термотрансферных лент. Качество нарезки напрямую влияет на гладкость готовой ленты в принтере, на то, повредят ли края печатающую головку, и на стабильность качества печати. Чрезмерные допуски по ширине, чрезмерное змеевидное отклонение на торцах и заусенцы на краях могут выявиться в процессе эксплуатации у последующих потребителей.
Таким образом, основная логика приемки такова: не проводите испытания в своей мастерской, если они должны проводиться в мастерской поставщика. Использование собственного эталонного рулона и проведение измерений ключевых показателей перед отправкой с завода — это самый экономичный метод контроля рисков.
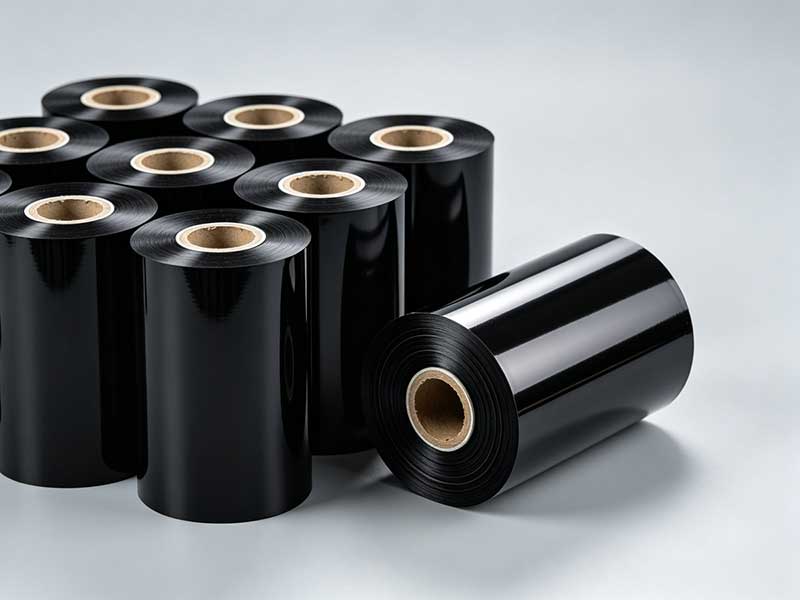
2. Статическая геометрическая точность: основной термин.
Физическая точность при выключенном оборудовании определяет «верхний предел» точности продольной резки. Если рама неровная или направляющие ролики не параллельны, то, независимо от качества динамического управления, компенсировать это будет сложно.
Равномерность рамы должна контролироваться на уровне ≤0,1 мм/м. Это является основой для обеспечения отсутствия деформации корпуса станка, а также влияет на равномерность приложения силы к каждому направляющему ролику.
Параллельность направляющего ролика и шпинделя является ключевым показателем, и погрешность должна контролироваться в пределах ±0,05 мм. Несоосность направляющих роликов является физической первопричиной отклонения ленты; система коррекции может только исправить «отклонение», но не устранить «первопричину».
Также необходимо проверить точность контакта держателя инструмента. Величина зацепления верхнего и нижнего лезвий должна быть равномерной, без изменений зазоров, а рез должен быть без заусенцев. Для резки круглыми лезвиями перекрытие лезвий обычно устанавливается на уровне 10–20% от толщины ленты; для резки плоскими лезвиями зазор должен быть точно установлен в соответствии с толщиной материала.
3. Динамическая точность резки: ключевые характеристики
Это наиболее важный этап приемки, напрямую определяющий, можно ли использовать готовый продукт для высококачественной печати штрих-кодов.
Основной показатель — допуск на ширину разреза. Отраслевой стандарт высокой точности составляет ±0,1 мм. Например, для ленты шириной 110 мм измеренное значение должно находиться в диапазоне от 109,9 мм до 110,1 мм. Для обычных коммерческих марок этот предел может быть увеличен до ±0,3–0,5 мм, но если целевые клиенты работают в сфере высокоточных электронных этикеток, отслеживания фармацевтической продукции или аналогичных областях, то ±0,1 мм является оптимальным значением.
Змеевидное отклонение (смещение торцевой поверхности) отражает равномерность намотки. Смещение в любой точке на торцевой поверхности готового рулона должно контролироваться в пределах ±0,5 мм. Чрезмерное отклонение обычно указывает на дефекты в системе контроля или коррекции натяжения.
Качество кромок требует физического осмотра. Края пропила не должны иметь заусенцев, белых кромок (отслоение покрытия) или загрязнения углеродным порошком. При приемке можно осмотреть ленту с помощью 10-кратной лупы или проверить качество печати непосредственно с помощью черной карточки. Лента с чрезмерным количеством заусенцев может поцарапать печатающую головку во время печати, что приведет к потерям, значительно превышающим стоимость самой ленты.
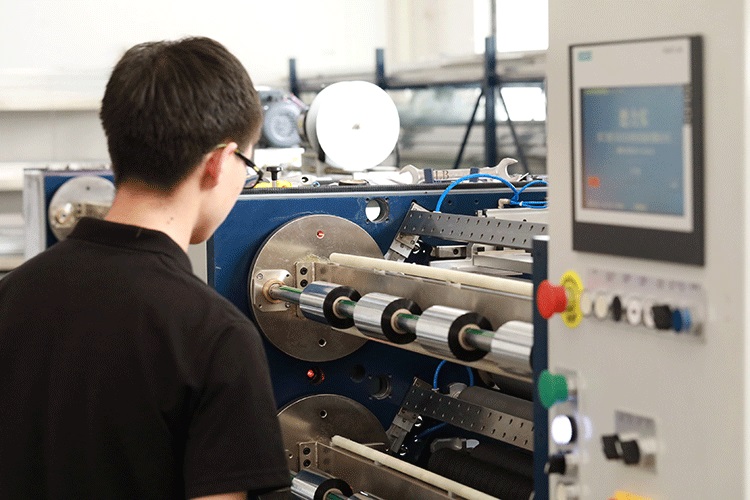
4. Система контроля натяжения: «Сердце» оборудования
В качестве подложки для ленты используется ПЭТ-пленка толщиной всего 4,5–20 мкм, которая чрезвычайно чувствительна к натяжению. Чрезмерные колебания натяжения могут в лучшем случае привести к непостоянной плотности рулона, а в тяжелых случаях — к растяжению, деформации и отслаиванию порошка.
Диапазон колебаний натяжения является ключевым показателем для количественной приемки. Во время ускорения и замедления колебания между заданным значением натяжения и фактическим значением должны контролироваться в пределах ±1,5%~±2%. Это требует наличия в оборудовании полностью автоматической системы управления натяжением с обратной связью, а не простой системы с разомкнутой или полузамкнутой обратной связью.
Необходимо проверить функцию контроля конусности. Конусность приводит к размягчению готового валка от твердого состояния к внешнему диаметру, предотвращая сжатие внутренней ленты или деформацию внешнего кольца. При приемке следует проверить, соответствует ли градиент твердости готового валка разумным значениям.
Реакция на экстренное торможение имеет не меньшее значение. При резком торможении на высокой скорости лента не должна ослабевать или рваться. Высококачественное оборудование должно обеспечивать мгновенное и синхронное торможение, поддерживая диафрагму в натянутом состоянии, а не растягивая её.
5. Система коррекции и намотки
Скорость реакции на коррекцию должна быть ≤ 0,3 с. Если лента вручную отклоняется от заданной траектории, датчик коррекции должен быстро отреагировать и вернуть ленту на место. Точность коррекции обычно контролируется в пределах ±1 мм.
Прямолинейность намотки напрямую зависит от коррекции и натяжения. Если отклонение торцевой поверхности превышает ±1 мм, лента подвержена смещению или деформации при последующей размотке и печати.

6. Непрерывные эксплуатационные испытания: проверка надежности.
Одного успешного пробного распила недостаточно для гарантии надежности оборудования. Непрерывные испытания в рабочем режиме — это «гонка на выносливость», призванная проверить стабильность.
Рекомендуется проводить непрерывную работу под нагрузкой в течение 8–24 часов для имитации реальных производственных ритмов. Критерии включают: отсутствие незапланированных простоев в течение этого периода (таких как аварии оборудования, срабатывание сигнализации о перегрузке и т. д.); повышение температуры подшипников шпинделя и двигателя не должно превышать температуру окружающей среды +15°C; уровень рабочего шума ≤75 дБ(А), без каких-либо нерегулярных шумов.
7. Подготовка перед принятием
Эффективность приемки во многом зависит от качества подготовки работы. Наличие собственного рулона репрезентативного материала — это непреложное правило: не менее 2000 метров. Параметры, демонстрируемые поставщиками с использованием «идеальных материалов», могут не соответствовать вашим реальным материалам.
Проверка списка комплектующих имеет не меньшее значение. Необходимо убедиться в соответствии марок сервомотора, подшипников, лопастей и системы управления требованиям контракта. Различия в марках основных компонентов существенно проявляются в долгосрочной эксплуатации с точки зрения сохранения точности и частоты отказов.
Условия окружающей среды должны максимально имитировать реальную производственную среду, поддерживая температуру 20±5°C и влажность 40–60%, чтобы минимизировать влияние факторов окружающей среды на результаты испытаний.
Заключение
Критерии приемки для ленточнорезных станков можно свести к простому принципу: используйте собственные материалы и нарезайте готовую продукцию в цехе поставщика, которая будет соответствовать вашим требованиям. ±0,1 мм в таблице параметров и измеренное значение ±0,1 мм — это две разные вещи; учитывается последнее. Только путем поэтапного внедрения этих показателей можно избежать «работы с дефектами» оборудования и снизить пассивность в последующем производстве.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Перемотчик печатной ленты для карточек
 Полуавтоматический резак для термотрансферной ленты RSDS2 PLUS






