В процессе горячей штамповки этап резки часто упускается из виду, хотя именно он напрямую определяет качество последующей горячей штамповки. Фольга толщиной всего 12–30 мкм изготавливается путем соединения ПЭТ-основы, разделительного слоя, алюминиевого покрытия и клеевого слоя, что делает ее чрезвычайно хрупкой. Как только на краях резки появляются заусенцы, высокоскоростная горячая штамповка может привести к «разлету золота», поломке фольги или даже полной остановке линии. В условиях широкого спектра рекламных предложений на рынке покупателям достаточно сосредоточиться всего на пяти ключевых параметрах, чтобы избежать большинства проблем.

Во-первых: если вы выберете правильную форму лезвия, вы выиграете половину от продажи.
Первый шаг при нарезке золотой фольги — это решить, использовать ли круглый или плоский нож.
Круглые ножи (режущего типа) являются предпочтительным выбором для большинства задач горячего тиснения фольгой. Верхнее и нижнее круглые лезвия вращаются в шахматном порядке, работая по принципу, аналогичному ножницам, обеспечивая плавные разрезы без деформации сжатия, практически не образуя алюминиевой пыли или мусора. Для сверхтонкой фольги для горячего тиснения, лазерной фольги или оптической декоративной фольги толщиной ≤ 12 мкм круглый нож является практически единственным вариантом.
Плоские лезвия (компрессионного типа) подходят только для фольги толщиной ≥30 мкм или для очень мелкосерийного опытного производства. Вертикальное прессование плоского лезвия может легко оставлять следы смятия на кромке фольги, что приводит к отслаиванию кромки и загрязнению поверхности фольги пылью при резке слоями алюминиевого порошка. Хотя штампы кажутся дешевыми, совокупные затраты на замену инструмента и растущий процент брака часто оказываются выше.
После выбора круглого режущего инструмента необходимо подтвердить еще два параметра точности: боковой зазор должен составлять 5–10% от толщины фольги, обычно около 0,02–0,05 мм; рекомендуемый угол заточки режущей кромки 15°–30° в сочетании с зеркальной полировкой (шероховатость Ra≤0,1 мкм) позволит действительно «прорезать», а не «продавить» фольгу. Предпочтительными материалами для ножей являются твердый сплав (вольфрамовая сталь) или алмазное покрытие. Обычные ножи из углеродистой стали после нескольких километров резки покрываются мелкими трещинами, непосредственно повреждая поверхность фольги.
Во-вторых: контроль натяжения — это «спасательный круг» при тонкой резке.
Пленка из ПЭТ толщиной 12 мкм тоньше волоса; если натяжение ослабевает, это означает, что пленка растягивается и деформируется, что приводит к неточному совмещению при последующем штамповании, вызывая «смещение» или обрыв золотой нити.
Необходимо выбрать систему управления натяжением с обратной связью; модели с разомкнутой системой управления или магнитопорошковой муфтой следует использовать с осторожностью. Магнитопорошковая муфта реагирует медленно, что может легко привести к внутреннему ослаблению и внешнему затягиванию; система с обратной связью, управляемая сервомоторами, может реагировать за миллисекунды, при этом колебания натяжения контролируются в пределах 0,5 Н.
Ключевая технология, которую часто упускают из виду, — это контроль натяжения конуса. Во время намотки диаметр катушки постоянно увеличивается. Если натяжение остается постоянным, внешняя фольга будет сжимать внутренний слой, как проклятие, вызывая смещение или залипание алюминиевого слоя. Хорошая система автоматически снижает натяжение в соответствии с заданной кривой (обычно скорость снижения натяжения составляет 15–25%), обеспечивая равномерное распределение силы между внутренним и внешним слоями. После применения этой стратегии процент брака из-за неравномерной торцевой поверхности изделий может быть снижен на 40–60%.
Для продольной резки узких полос с одновременной намоткой на нескольких шпинделях скользящий вал представляет собой практичное решение, позволяющее независимо регулировать натяжение для каждой намоточной станции, чтобы избежать несоответствий в плотности натяжения, вызванных небольшими различиями в толщине катушек.
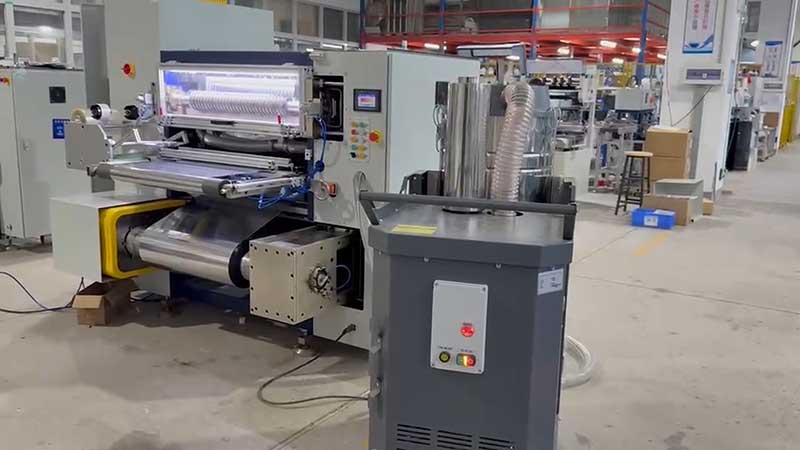
Третий пункт: точность коррекции определяет однородность краев.
Если полоска фольги отклоняется по горизонтали во время подачи, положение режущего лезвия смещается, что неизбежно приводит к неровным шероховатым краям с одной стороны и меньшему количеству волосков с другой.
Точность системы коррекции (EPC) должна составлять ±0,1 мм, а в моделях высокого класса она может достигать ±0,05 мм. Фотоэлектрические или ПЗС-датчики сканируют края фольговой полосы в реальном времени, управляют исполнительными механизмами для коррекции, а время отклика в идеале должно составлять не более 50 мс.
Помимо самой системы коррекции, не менее важна механическая точность подачи. Если параллельность всех направляющих роликов слишком сильно отклоняется (превышая 0,05 мм/м), полоска фольги будет разрезаться лезвием под углом, и как бы хороша ни была система коррекции, это уже не исправить. При выборе модели следует учитывать, использует ли оборудование линейные направляющие или пневматические направляющие, поскольку эти конфигурации позволяют снизить механическое трение и обеспечить плавное перемещение инструмента.
Четвертое: Подберите модель в соответствии с шириной фольги и характеристиками заказа.
Широкая резка (>800 мм) с высокой жесткостью. При обработке широких валов диаметром 1600 мм вал инструмента под сильным давлением имеет тенденцию к небольшим изгибам посередине, что приводит к «неполной резке посередине и смещению кромки». В таких сценариях приоритет следует отдавать моделям с утолщенными стенками из легированной стали и валами лезвий большого диаметра, поскольку общий вес оборудования часто должен достигать нескольких десятков тонн для обеспечения стабильности на высоких скоростях.
Эффективность работы инструмента при узкой резке (<50 мм) повышается. Горячая штамповка с мелким рисунком часто требует частого переключения между размерами 10 мм, 15 мм, 20 мм и другими. Ручные зажимные резцы подвержены отклонениям размеров из-за неравномерной силы зажима при узкой резке; рекомендуется выбирать гидравлические системы зажимных инструментов или высокоточные направляющие. При разнообразии спецификаций заказа автоматизированная система размещения инструмента может сократить время смены заказа с почасового до поминутного уровня.
Если в вашей линейке продукции представлены как широкие, так и узкие станки, рассмотрите модели с поддержкой «группировки инструментальной головки», позволяющей одновременно резать материалы разной ширины по одной оси без помех.
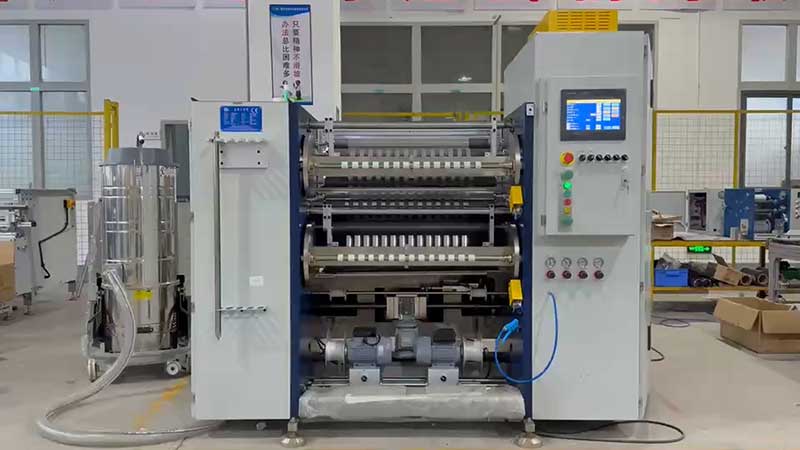
Пятый пункт: Принесите свои материалы для пробной раскройки.
Параметры таблицы можно красиво оформить, и пробная раскройка на месте не вводит в заблуждение.
При покупке обязательно принесите производителю фольгу для горячего тиснения, которую вы используете чаще всего, особенно самую тонкую, узкую или для самых сложных поверхностей, для проверки на месте. Три ключевых момента, на которые следует обратить внимание во время пробной резки:
Для начала давайте посмотрим на разрез.При осмотре поперечного сечения под увеличительным стеклом идеальное состояние – гладкость, отсутствие белого налета и прямые края. Мелкие зазубрины или заусенцы указывают на недостаточную точность инструмента или недостаточное усилие зацепления.
Во-вторых, посмотрите на намоточный конец.После непрерывной работы проверьте, насколько аккуратно намотана обмотка, и нет ли на ней «расширительных канавок», спиральных узоров или морщинистых краев. Смещение лицевой поверхности часто указывает на недостатки в системах контроля натяжения или коррекции отклонений.
В-третьих, конкретное значение автоматизированной рекламы.Например, когда поставщики заявляют о «полной автоматизации», они спрашивают, какие именно этапы автоматизированы — автоматический контроль натяжения, автоматическая коррекция отклонений или только автоматическое отключение дозирования? Действительно полностью автоматизированная система должна включать такие функции, как обнаружение дефектов и интеллектуальная коррекция, поэтому демонстрация полного рабочего процесса должна быть более надежной, чем простое прослушивание вводной информации.
Вкратце: приоритет кругового резака, замкнутая система натяжения, точная коррекция, соответствие ширины, проверка пробной резки. Чем дороже станок для горячей штамповки фольги, тем лучше конфигурация сердечника соответствует ширине, толщине и структуре вашего заказа, что приводит к более высокой долгосрочной окупаемости. Режущее кольцо позволяет сократить количество брака и время на ввод в эксплуатацию, благодаря чему разница в стоимости инвестиций в оборудование окупается в течение полугода.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Резак для голографической фольги
 Станок для горячей штамповки и продольной резки фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






