В упаковочной, полиграфической и декоративных отраслях горячее тиснение остается одним из наиболее эффективных способов повышения ценности продукции благодаря характерному металлическому блеску и превосходным тактильным ощущениям. Как начальный этап производства методом горячего тиснения, станок для продольной резки напрямую влияет на эффективность последующей штамповки, выход готовой продукции и общие производственные затраты. Учитывая, что цены на оборудование варьируются от десятков тысяч до более миллиона долларов, для принятия правильного решения о выборе требуется систематическая оценка, а не гадание на кофейной гуще.
Фольга для горячей штамповки обычно состоит из ПЭТ-пленки толщиной от 12 до 25 мкм, разделительного слоя, тонирующего слоя и клеевого слоя. Этот материал чрезвычайно тонкий, очень чувствительный к растяжению и подвержен деформации во время обработки. Заусенцы, фланцы или микротрещины на кромках среза могут привести к разрыву фольги, неполной штамповке или появлению «золотистых пятен» в процессе штамповки. Семь факторов, перечисленных ниже, представляют собой структурированную основу для оценки станков для продольной резки на основе реальных производственных требований.
1. Точность продольной резки: основа качественного результата.
Точность продольной резки напрямую определяет бесперебойность последующих операций штамповки. В обычных областях горячей штамповки допускается допуск ±0,3 мм, в то время как в секторах высококачественной упаковки, табачной продукции и товаров класса люкс требуется допуск ±0,1 мм или даже меньше. К 2026 году основные стандарты сдвинутся до ±0,03 мм, а для моделей премиум-класса — до ±0,01 мм.
При оценке точности покупателям следует выходить за рамки статических характеристик. Настоящая проверка заключается в динамической точности — стабильности ширины щели при непрерывной высокоскоростной работе. Системы сервопривода в сочетании с высокопрочными корпусами из чугуна или легированной стали обеспечивают основу для поддержания точности в производственных условиях. Во время пробных запусков запрашивайте данные об измерении ширины на протяжении не менее 500 метров непрерывной резки, уделяя особое внимание стабильности во время фаз ускорения и замедления.

2. Система контроля натяжения: спасательный круг для тонких материалов.
Пленка из ПЭТ, используемая для горячего тиснения, очень чувствительна к колебаниям натяжения. Чрезмерное натяжение вызывает растяжение, деформацию и ошибки совмещения; недостаточное натяжение приводит к неплотному скручиванию рулонов и смещению краев. Для сверхтонких пленок толщиной менее 12 мкм даже незначительные колебания натяжения могут ухудшить голографическую или лазерную микроструктуру материала.
Для обеспечения высокого качества производства необходима полностью замкнутая система сервоуправления натяжением. Эта система использует высокоточные датчики для обеспечения обратной связи в реальном времени и динамически регулирует натяжение на этапах размотки, натяжения и намотки. Точность управления натяжением должна достигать ±0,5 Н или ±5% от заданного значения, при этом в системах высокого класса этот показатель составляет ±0,3%.
Технология конусного натяжения имеет не меньшее значение. По мере увеличения диаметра намотки в процессе производства постоянное натяжение будет постепенно сжимать внутренние слои, вызывая деформацию «цветочного сердечника» или разрушение голографических структур. Конусное натяжение автоматически снижает натяжение намотки в соответствии с заданной кривой, защищая внутренние слои и сохраняя при этом прочность внешнего рулона.
3. Метод продольной резки и система раскроя: определение качества кромки
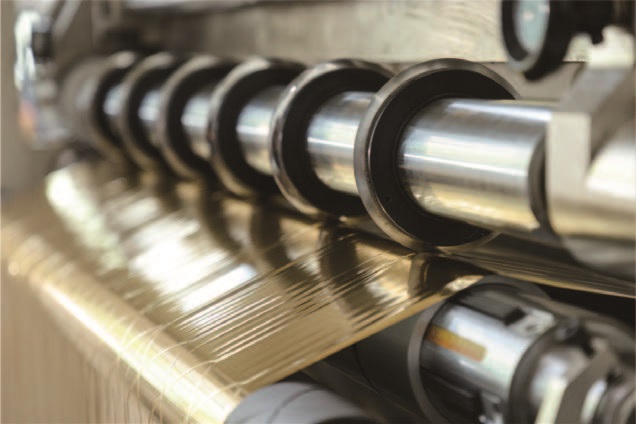
Качество в конечном итоге определяется системой резки. Фольга для горячего тиснения с клеевыми слоями имеет тенденцию прилипать к обычным лезвиям, вызывая образование заусенцев и нитей. Системы с круглыми лезвиями ножевого типа стали отраслевым стандартом для фольги для горячего тиснения, обеспечивая гладкие режущие поверхности, увеличенный срок службы лезвий и пригодность для частой смены спецификаций.
Материал лезвия должен быть покрыт карбидом или алмазом, чтобы предотвратить образование клея и сохранить остроту кромки при длительной работе. Жесткость вала режущей кромки также важна — при ширине резки более 1,6 метра недостаточная жесткость вала может привести к неполным разрезам в центре и перерезанию краев.
Геометрия резки также имеет значение. Для тонких пленок верхние лезвия с углами от 15° до 20° в сочетании с плоскими или слегка изогнутыми нижними лезвиями создают правильное режущее действие, а не эффект сжатия. Уточните у поставщиков информацию о сертификатах на материалы лезвий и о том, поддерживает ли оборудование автоматическую или микрорегулировку зацепления лезвий.
4. Система коррекции и направляющей полотна: обеспечение ровных кромок.
При работе на высоких скоростях рулоны фольги имеют тенденцию смещаться, что приводит к неровным краям и частым ошибкам выравнивания в последующих штамповочных машинах. Надежная система коррекции обеспечивает правильное положение полотна до его попадания в зону резки.
Выбор датчика — критически важный момент. Фотоэлектрические датчики плохо справляются с отражающими или металлическими материалами, поэтому ультразвуковые датчики являются предпочтительным выбором для применения в горячем тиснении фольги. Ультразвуковое обнаружение не зависит от цвета фольги, металлического отражения или голографических узоров, обеспечивая стабильную работу для различных типов материалов. Точность коррекции должна составлять ±0,5 мм или меньше.
В более совершенных конфигурациях используются системы машинного зрения на основе ПЗС-матриц, которые распознают напечатанные краевые метки или положение рисунка, обеспечивая точное выравнивание щели в соответствии с задуманным дизайном. Для операций с голографическими или лазерными пленками с тонкой микроструктурой такой уровень точности не является желательным, а необходим для сохранения визуальных эффектов материала.
5. Удаление пыли и статического электричества: предотвращение скрытых дефектов
В процессе резки трение лезвий приводит к образованию микроскопических частиц алюминия и пластиковой пыли. Эти загрязнения прилипают к поверхности фольги и создают «ямки» или «пятна» во время горячей штамповки, что приводит к браку продукции. Статическое электричество усугубляет проблему, притягивая дополнительную пыль и вызывая проскальзывание материала во время намотки.
Эффективная система пылеудаления сочетает в себе контактные клеевые валики с бесконтактными ионными воздушными ножами или вакуумными всасывающими патрубками, расположенными в зоне резки. На станциях намотки и размотки следует установить антистатические планки для нейтрализации зарядов до того, как они начнут притягивать загрязнения.
Для металлических или крупнозернистых пленок, образующих значительное количество пыли в процессе обработки, необходима специализированная вакуумная система с достаточной производительностью. На предприятиях, обрабатывающих голографические или прозрачные пленки, где первостепенное значение имеет идеальная поверхность, вся зона резки может потребовать создания чистого помещения или локального пылеудаления.
6. Автоматизация и позиционирование инструментов: сокращение времени переналадки.
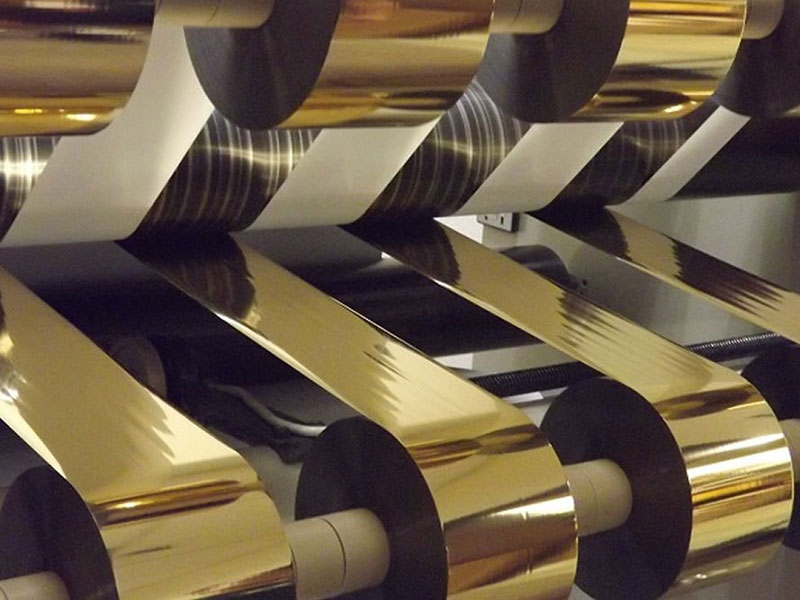
Технические характеристики фольги для горячего тиснения варьируются от узких нитей шириной 2 мм до стандартных цветных блоков шириной 120 мм, что делает частые изменения заказов реальностью производства. Эффективность этих переходов напрямую влияет на общую производительность оборудования.
Ручная регулировка инструмента требует от операторов индивидуального позиционирования каждого держателя лезвия — процесс, который может занимать от 15 до 30 минут на каждую смену заказа. Автоматические системы позиционирования инструмента, приводимые в движение сервомоторами, сокращают это время до 1-5 минут, позволяя операторам вводить желаемую ширину прорези, а станок автоматически позиционирует инструменты. Для предприятий, ежедневно выполняющих множество мелкосерийных заказов, эта возможность быстро окупается за счет повышения эффективности использования оборудования.
Гидравлические или пневматические системы фиксации инструмента обеспечивают равномерное давление на все группы инструментов и предотвращают осевое перемещение во время работы. Автоматическая разгрузка и устройства быстрого зажима дополнительно оптимизируют рабочий процесс, позволяя одному оператору управлять несколькими станками.
7. Общая стоимость владения: помимо покупной цены
Цена покупки отражает лишь часть реальной стоимости станка для продольной резки. Более дешевая установка, которая часто простаивает, производит чрезмерное количество отходов и требует постоянной регулировки, может превысить стоимость оборудования премиум-класса в течение шести месяцев эксплуатации.
Выход материала является важным фактором стоимости. Точная резка позволяет снизить потери материала с более чем 5% до менее 1,5%, при этом высокопроизводительные модели обеспечивают коэффициент использования материала, превышающий 98%. Для дорогостоящих голографических или специальных пленок уже одно это может оправдать инвестиции в более точное оборудование.
Затраты, связанные с простоями, накапливаются быстро. Если на изменение заказа требуется 30 минут для станка, а для — всего 5, это приводит к значительным потерям производственного времени в течение года. Надежность оборудования, доступность запасных частей и репутация бренда основных компонентов, таких как ПЛК, серводвигатели и датчики, — все это способствует долгосрочной стабильности работы.
Требования к техническому обслуживанию также влияют на общую стоимость. Лезвия, требующие частой заточки или замены, увеличивают как прямые затраты, так и время работы. Лезвия с твердосплавным или алмазным покрытием могут иметь более высокую первоначальную цену, но обеспечивают более длительный срок службы и более стабильное качество резки.
Принятие окончательного решения
Перед покупкой проведите пробный запуск, используя собственные производственные материалы. Оцените качество кромок среза под увеличением, проверьте выравнивание торцов валков после резки и понаблюдайте за устойчивостью станка при ускорении и замедлении. Запросите у поставщика данные кривой натяжения, чтобы оценить, как система реагирует при переходах между скоростями.
Наиболее ценное оборудование — это не обязательно самое быстрое или наиболее функциональное, а то, которое стабильно обеспечивает чистую резку, минимальные отходы и надежную работу с конкретным диапазоном материалов и объемами производства. Систематическая оценка по этим семи факторам позволит вам обеспечить долгосрочную окупаемость инвестиций за счет повышения качества и эффективности.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Резак для голографической фольги
 Станок для горячей штамповки и продольной резки фольги
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS






