В конкурентном мире упаковки, полиграфии и декоративной отделки горячее тиснение остается золотым стандартом для придания изделиям премиального металлического блеска. Однако качество готового изделия, полученного методом горячего тиснения, зависит от качества фольги, подаваемой в пресс. В основе этой подготовки лежит машина для нарезки фольги при горячем тиснении.
Неправильный выбор станка для продольной резки может привести к досадным производственным заторам, высокому проценту брака и нестабильному качеству. Напротив, правильно подобранное оборудование превращает рулон широкой фольги в точные, безупречные полосы, обеспечивая максимальную производительность и минимизируя время простоя. В этом руководстве подробно рассматриваются важнейшие факторы — от контроля натяжения до автоматизации — чтобы помочь вам сделать обоснованное капиталовложение.
Понимание материала: чем фольга отличается от других материалов?
Прежде чем оценивать технические характеристики оборудования, крайне важно понимать уникальные особенности фольги для горячего тиснения. В отличие от бумаги или стандартных пленок, фольга для горячего тиснения обычно состоит из тонкой ПЭТ-пленки (часто от 12 до 25 мкм), на которой расположены разделительный, цветной и клеевой слои.
Такая конструкция делает материал чрезвычайно чувствительным к натяжению и нагреву. При слишком высоком натяжении основа из ПЭТ растянется, что приведет к ошибкам совмещения и образованию складок. При слишком низком натяжении рулон свернется или потеряет равновесие. Кроме того, слой пигмента легко царапается, а сам процесс резки может генерировать статическое электричество и металлическую пыль, которая портит поверхность пленки, если ее не утилизировать должным образом.

1. Жизненно важный аспект продольной резки: контроль натяжения.
Наиболее важным фактором, отличающим посредственный станок для продольной резки от высокопроизводительного, является система контроля натяжения.
Работа с фольгой для горячего тиснения требует особой осторожности. Вам потребуется машина, оснащенная полностью автоматической системой управления натяжением с обратной связью. Ищите системы, использующие высокоточные датчики и плавающие поворотные ролики для обеспечения обратной связи в реальном времени.
Для сверхтонких пленок (например, электрохимического алюминия толщиной 12 мкм) машина должна иметь центральную намотку или комбинацию центральной и поверхностной намотки с конусным натяжением. Коническое натяжение обеспечивает уменьшение натяжения по мере увеличения диаметра перемоточного ролика в соответствии с заданной кривой. Это предотвращает смятие или растяжение внутренних слоев пленки. Если позволяет бюджет, сервоприводное управление натяжением обеспечивает наивысшую точность, часто достигая погрешности в пределах ±0,5 Н.
2. Выбор правильного метода резки
Механизм, непосредственно разрезающий фольгу, определяет качество кромки и объем необходимого обслуживания.
Резка ножницами (круглые лезвия)
Для горячего тиснения фольги обычно рекомендуется использовать резку дисковым ножом режущего типа. Этот метод использует верхний и нижний дисковые лезвия, которые действуют как ножницы. Он обеспечивает более чистый и гладкий срез по сравнению с традиционными лезвиями бритвы, образует меньше пыли и имеет более длительный срок службы лезвия. Это особенно важно при резке больших ширин (более 1,6 метра), где жесткость вала режущего инструмента имеет первостепенное значение, чтобы предотвратить изгиб средней части вала и, как следствие, неполные разрезы.
Разрезание лезвием бритвы
Хотя лезвия для бритвы дешевле и подходят для узких участков (например, резьба 2 мм), они, как правило, образуют больше пыли и заусенцев на более толстых пленках. Их лучше использовать в экономичных конфигурациях или для конкретных задач, требующих узкой ширины.
Бесконтактная резка пневматическим ножом
При обработке лазерной или голографической пленки, имеющей тонкую микроструктуру поверхности, даже малейший контакт с лезвием или валиком может вызвать царапины. В таких случаях необходима система резки с помощью пневматического ножа. Она использует воздух под высоким давлением для резки материала без физического контакта, полностью исключая царапины, вызванные лезвием.
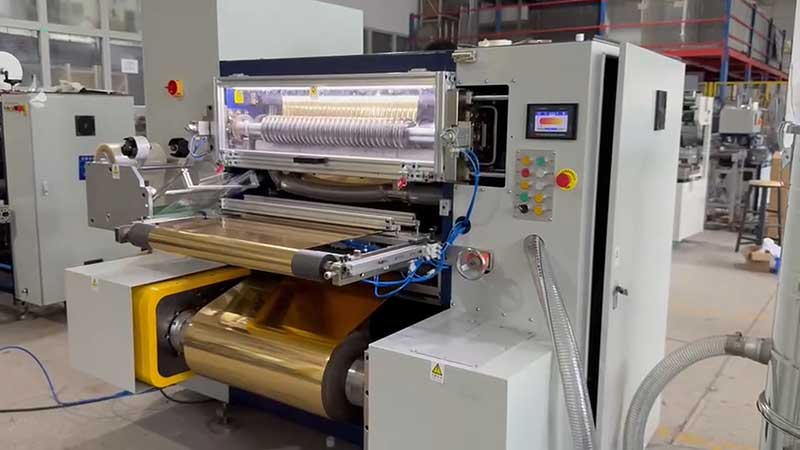
3. Автоматизация и повышение эффективности работы с инструментами.
Заказы на горячее тиснение фольгой часто требуют частой смены ширины, от узких нитей шириной 2 мм до стандартных блоков шириной 120 мм. Время, необходимое для переналадки станка для продольной резки, напрямую влияет на вашу прибыль.
Ручное позиционирование инструмента — медленный и подверженный человеческим ошибкам процесс. Если ваше производство включает в себя заказы с широким ассортиментом и небольшими объемами продукции, вам следует отдать приоритет автоматической системе позиционирования инструмента. Благодаря этой функции оператор просто вводит желаемую ширину резки в интерфейс оператора, и сервоприводные держатели инструмента автоматически перемещаются в нужное положение. Это может сократить время смены заказа с 15 минут до менее чем 3 минут, значительно повысив общую производительность.
Кроме того, следует рассмотреть гидравлические или пневматические системы фиксации инструмента. Они обеспечивают равномерное давление на все группы лезвий и предотвращают осевое смещение во время высокоскоростной работы, гарантируя постоянную ширину щели.
4. Удаление пыли и статического электричества
В процессе резки трение на срезе приводит к образованию микроскопических частиц алюминиевого порошка и ПЭТ-пыли. Если эта пыль прилипает к поверхности фольги, она образует «точечные дефекты» или «золотые пятна» в процессе горячей штамповки, что приводит к отбраковке продукции.
Ваш станок для продольной резки должен быть оборудован многоступенчатой системой пылеудаления. Обратите внимание на комбинацию контактных пылеотводящих роликов и бесконтактных ионизированных воздушных ножей или вакуумных всасывающих патрубков, расположенных рядом с зоной резки. Кроме того, в местах размотки и намотки должны быть установлены устройства для удаления статического электричества. Статическое электричество притягивает пыль, как магнит, и может также вызывать смещение слоев фольги во время намотки, что приводит к скручиванию рулонов.
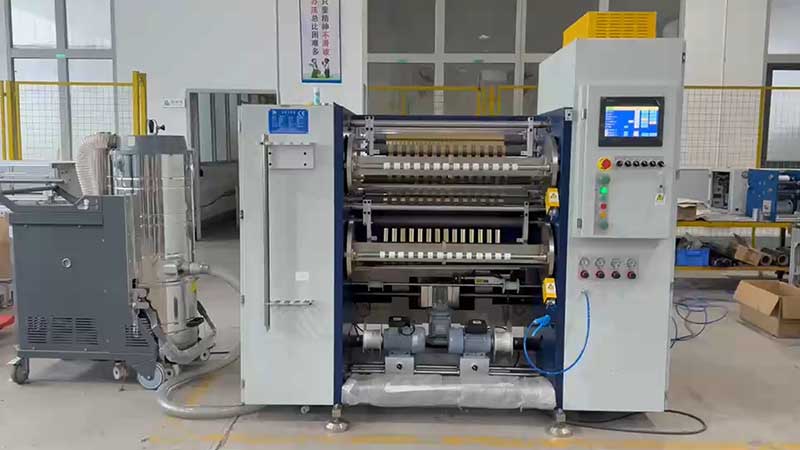
5. Настройка оборудования в соответствии с масштабами вашего производства.
Выбор «правильного» оборудования во многом зависит от вашей конкретной рыночной позиции.
Для общей/коммерческой печати:
Если вам требуется резка стандартной бумажной или картонной фольги со средней точностью, достаточно будет надежного и экономичного ножниц-резака с простым, но надежным контролем натяжения (например, с магнитными порошковыми муфтами). Скорость и исключительная точность менее важны, чем долговечность и экономичность.
Для высококачественной упаковки и защитной печати:
Если вы производите продукцию для элитной упаковки, этикетки с защитой от подделок или текстильные пленки, требования выше. Вам потребуется высокоскоростная автоматизация (до 400-500 м/мин), точность на уровне микронов (±0,05 мм или лучше) и системы сервопривода. Оборудование этого уровня часто включает в себя системы машинного зрения на основе ПЗС-матриц для обнаружения следов печати или дефектов краев в режиме реального времени, обеспечивая производство без дефектов.
Для лазерной обработки и специализированных пленок:
Для обработки этих материалов требуется оборудование высочайшего класса. Особое внимание следует уделить валикам с зеркальной полировкой, конструкциям, совместимым с чистыми помещениями, и бесконтактной воздушной резке для защиты деликатных поверхностей. Образование пыли должно быть практически нулевым.
6. Роль интеллекта и взаимосвязи
Современные станки для продольной резки все чаще становятся частью экосистемы «умного производства». При оценке оборудования обращайте внимание на функции, которые снижают зависимость от квалификации оператора и интегрируются с вашими системами управления.
Система управления рецептами позволяет сохранять оптимальные настройки натяжения, скорости и давления для различных типов и ширины фольги, обеспечивая возможность вызова настроек одним нажатием кнопки. Для предприятий, использующих системы MES или ERP, необходимо убедиться, что машина поддерживает протоколы OPC UA или MQTT для обмена данными. Это позволяет осуществлять мониторинг хода производства, энергопотребления в режиме реального времени и получать оповещения о необходимости профилактического обслуживания (например, прогнозирование износа лезвий на основе данных о вибрации или токе).
Заключение
Выбор машины для горячей штамповки и продольной резки фольги — это стратегическое решение, требующее баланса между точностью, эффективностью и характеристиками материала. Ключевым моментом является приоритет контроля натяжения как основы качества, выбор правильного метода резки для конкретного типа фольги и инвестиции в автоматизацию, соответствующую профилю ваших заказов.
Если вы будете оценивать не только стоимость покупки, но и способность оборудования сокращать потери материалов и время простоя, то, приобретая не просто единицу оборудования, вы инвестируете в прибыльность и стабильное качество всей вашей линии горячей штамповки.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Резак для голографической фольги
 Станок для горячей штамповки и продольной резки фольги
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS






