Фольга для горячего тиснения представляет собой тонкий многослойный композитный материал, обычно состоящий из ПЭТ-пленки, разделительного слоя, алюминиевого покрытия и клея. Процесс нарезки напрямую определяет, выдержит ли этот материал путь от большого рулона до готового узкого рулона без царапин, заусенцев или деформаций от натяжения. Машины, которые просто «резают», недостаточно; они должны обрабатывать фольгу с точностью и контролем на каждом этапе.
В этом руководстве подробно описаны наиболее важные характеристики, которые следует учитывать при оценке станка для горячей штамповки и продольной резки фольги, от точности резки до систем натяжения и возможностей автоматизации.

1. Точность резки и качество торцевой поверхности.
Точность нарезки — это первый параметр, который необходимо проверить, поскольку он напрямую влияет на стабильность потока фольги в процессе горячей штамповки. Ошибки в ширине, которые кажутся незначительными на этапе нарезки, часто становятся видимыми дефектами — несовпадением, обрывом фольги или неравномерной штамповкой — на последующих этапах.
На что обратить внимание:
• Допуск по ширинеКвалифицированное оборудование должно обеспечивать погрешность по ширине в пределах ±0,1 мм; высокопроизводительные станки для специальных материалов, таких как лазерная фольга, обеспечивают более жесткие допуски. В настоящее время в отраслевых руководствах в качестве базового значения для конфигураций начального уровня в 2026 году указано ±0,05 мм, а для операций, ориентированных на качество, рекомендуется ±0,02 мм.
• Аккуратность торцевой поверхностиПосле намотки смещение торцевой поверхности готового рулона должно оставаться в пределах ±0,2 мм; в противном случае рулон может отклоняться или плохо перемещаться на машине для горячей штамповки.
• Качество кромки:Срез должен быть ровным и гладким — без заусенцев, белых краев, деформаций от растяжения или микротрещин. Эти дефекты могут привести к образованию «песочных ямок» или разрыву фольги во время штамповки.
Практический советПри проверке станка используйте увеличительное стекло для осмотра кромки среза. Идеальный результат — гладкое поперечное сечение без шероховатостей. Мелкие зазубрины или заусенцы указывают на недостаточную механическую точность.
2. Система контроля натяжения
Фольга для горячей штамповки чрезвычайно чувствительна к натяжению, поскольку она тонкая — часто от 12 до 30 мкм — и многослойная. Контроль натяжения часто описывается как ключевой технический порог, отделяющий компетентные станки для продольной резки от проблемных.
Чрезмерное натяжение растягивает подложку, повреждает лазерные решетки и вызывает ошибки совмещения. Недостаточное натяжение приводит к образованию рыхлых, неравномерных рулонов, которые могут скручиваться или отклоняться во время размотки.
Основные характеристики:
• Управление с обратной связью:В машине должны использоваться высокоточные датчики натяжения (плавающие ролики или тензодатчики) с независимым замкнутым контуром управления для размотки, натяжения и намотки, а не простые системы с разомкнутым контуром.
• Точность натяжения:Требуемая точность управления составляет ±0,5 Н или ±5%, а скорость отклика — миллисекунды, что позволяет справляться с изменениями толщины. В высококлассных системах точность ±0,5 Н достигается за счет использования сервомоторов и направляющих роликов с низкой инерцией.
• Натяжение конуса:По мере увеличения диаметра перемотки натяжение должно автоматически уменьшаться в соответствии с заданной кривой. Это предотвращает явление «плотное натяжение внутри, слабое натяжение снаружи», характерное для толстых материалов.
• Вал скольжения для широких материаловПри резке широких рулонов с допусками по толщине независимые скользящие устройства помогают устранить образование пузырьков и неравномерную намотку.
3. Система резки: тип лезвия, материал и регулировка.
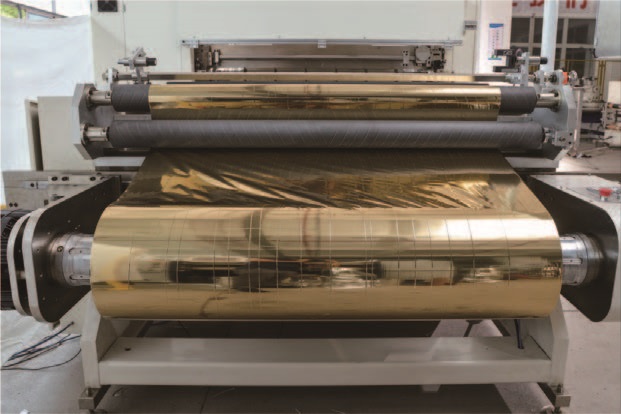
Система резки — это то, что предотвращает или создает заусенцы. Тонкость фольги для горячего тиснения требует настоящего «срезного» разреза, а не «сжатия», деформирующего материал.
Типы лезвий:
• Круглые лезвия сдвигового типа(Верхний и нижний дисковые ножи): Предпочтительная конфигурация для горячего тиснения фольгой. Такое движение, напоминающее работу ножниц, обеспечивает более гладкую поверхность среза и более длительный срок службы лезвия по сравнению с лезвиями бритвы, а также хорошо справляется с частыми изменениями технических характеристик.
• Разрезание лезвием бритвыИспользуется в некоторых конфигурациях, особенно для определенных материалов, но, как правило, менее точен для тонких пленок.
• Прорезка воздушным ножом: Бесконтактный вариант для работы с чрезвычайно чувствительными материалами, такими как лазерная пленка, где любой контакт ролика может поцарапать дифракционную картину. Это высококлассная и дорогостоящая конфигурация.
Материал лезвияДля повышения износостойкости и обеспечения стабильности кромок рекомендуется использовать твердосплавные или керамические пластины. Обычная углеродистая сталь быстро затупляется, что приводит к образованию заусенцев уже через несколько километров резки.
Особенности регулировки: Держатель инструмента должен обеспечивать точную осевую регулировку, а угол среза и перекрытие должны регулироваться плавно. Для тонких пленок (12–30 мкм) часто рекомендуется верхний угол ножа 15–20° для достижения среза, а не сжатия. Автоматическая настройка инструмента или гидравлические системы фиксации сокращают время настройки и обеспечивают равномерное давление по всем группам инструментов.
4. Направляющие ролики и механическая жесткость
Каждый ролик, контактирующий с поверхностью фольги, является потенциальным источником царапин или микровибраций, повреждающих покрытие. Механические «основы» работы машины определяют, сможет ли высокоточная резка сохраняться в течение многих лет производства.
Технические характеристики роликов:
• Качество обработки поверхности:Все направляющие ролики должны иметь идеально гладкую поверхность (шероховатость Ra ≤ 0,05 мкм), чтобы предотвратить царапины на покрытии.
• Динамическое равновесиеВалки должны проходить динамическую балансировку (например, класса G2.5), чтобы избежать высокочастотных микровибраций, которые повреждают слой горячей штамповки на высоких скоростях.
• Жесткость вала режущего инструмента:Биение вала режущего инструмента должно контролироваться в пределах 0,01 мм. Для более широких ширин прорезки (более 1,6 метра) требуются особенно жесткие валы, чтобы предотвратить их изгиб под давлением, что приводит к неполным разрезам посередине и перерезам по краям.
5. Система веб-навигации и корректировки
Без точной направляющей ленты положение режущего лезвия смещается по мере перемещения фольги, в результате чего образуется один заусенец, а другой – чистый край. При высокоскоростной резке фольги методом горячей штамповки она склонна к боковым смещениям, особенно при изменении диаметра рулона.
Технические характеристики, которые необходимо проверить:
• Метод обнаруженияВысокоточная ультразвуковая или инфракрасная цифровая коррекция. Ультразвуковой метод предпочтительнее для блестящих материалов, таких как металлизированная фольга, поскольку он позволяет избежать ложных показаний, вызванных отражением света.
• Скорость отклика и точностьСкорость отклика 50 мс или быстрее, точность коррекции ±0,1 мм или лучше. В базовых комплектациях допустима погрешность ±0,5 мм, но это предельный показатель для тонкой фольги.

6. Устранение статического электричества и удаление пыли.
В процессе высокоскоростной резки и выравнивания подложки из ПЭТ генерируется чрезвычайно высокое статическое электричество. Это притягивает пыль, вызывает неравномерную намотку, а в крайних случаях может даже воспламенить и повредить алюминиевое покрытие. Пыль с края среза — мельчайшие частицы алюминия и остатки покрытия — въедается в рулон и проявляется в виде «ямок» или «песочных отверстий» во время горячей штамповки.
Технические характеристики статического контроля:
• Трудоустройство: Активные стержни для устранения статического электричества в трех ключевых точках: размотка, резка и перемотка.
• Остаточное напряжениеСтандарт квалификации предусматривает контроль напряжения в пределах ±300 В или ниже; для чувствительных материалов предпочтительно ±100 В или ниже.
Удаление пыли:
— Комплексная система пылеудаления и антистатической защиты должна подавлять и собирать пыль непосредственно в источнике её образования. Распространёнными конфигурациями являются контактные пылеотводящие ролики в сочетании с ионными воздушными ножами или всасывающими патрубками.
7. Адаптируемость материала и диапазон толщины
Горячее тиснение фольгой – это не один материал. Обычная бумажная фольга, пластиковая фольга (ABS, PVC, PE), тканевая фольга, фольга для лазерной печати, металлизированная фольга и прозрачная фольга – каждый из этих материалов представляет собой отдельную задачу. Технические характеристики машины должны соответствовать материалам, которые вы фактически используете.
Ключевые вопросы совместимости:
• Диапазон толщиныМожет ли машина работать со всем диапазоном используемых вами пленок? Обычно для горячего тиснения используется пленка толщиной от 12 мкм до 50 мкм, хотя некоторые машины работают с пленками толщиной до 180 мкм и более для других типов пленок.
• Лазерная и голографическая пленкаЭти материалы обладают тонкой микроструктурой, которая легко царапается. Для их изготовления требуются зеркальные ролики, полный контроль натяжения сервопривода и, возможно, резка с помощью пневматического ножа.
• Пластиковая пленка с клейкой основойМожет потребоваться использование антипригарных лезвий (с тефлоновым покрытием), зеркальных или силиконовых роликов, а также точная микрорегулировка натяжения для предотвращения растяжения и прилипания.
• Фольга для тканиОчень мягкая и склонная к образованию складок. Требует сверхнизкого натяжения, больших выравнивающих роликов и перемотки с полным контактом с поверхностью.
8. Автоматизация, управление и интеллект
Технические характеристики автоматизации влияют как на трудозатраты, так и на стабильность работы. По мере того, как профили заказов становятся все более разнообразными и небольшими партиями, быстрая переналадка и надежное хранение параметров становятся конкурентными преимуществами.
Основные функции автоматизации, которые следует оценить:
• Автоматическое позиционирование инструмента:Инструментальные держатели с сервоприводом, перемещающиеся в запрограммированные положения, исключают ручное перемещение инструмента и сокращают время настройки до менее чем 5 минут для внесения изменений в технические характеристики.
• Управление рецептами:Возможность сохранять и воспроизводить параметры процесса (натяжение, скорость, давление инструмента) для различных материалов, ширины и толщины.
• Бесконечная перемотка:Автоматизированная поворотная головка и система резки готовых рулонов значительно повышают производительность непрерывного производства при выполнении крупномасштабных заказов.
• Удаленный мониторинг и интерфейс передачи данныхПоддержка протоколов OPC UA или MQTT для подключения к системам MES/ERP. Если на вашем предприятии используется цифровая платформа, проверьте документацию по API или примеры интеграции, чтобы избежать разрозненности данных.
• Прогностическое обслуживаниеДатчики, отслеживающие вибрацию, ток и температуру, позволяют прогнозировать износ инструмента или выход из строя подшипников.
9. Технические характеристики скорости и эффективности
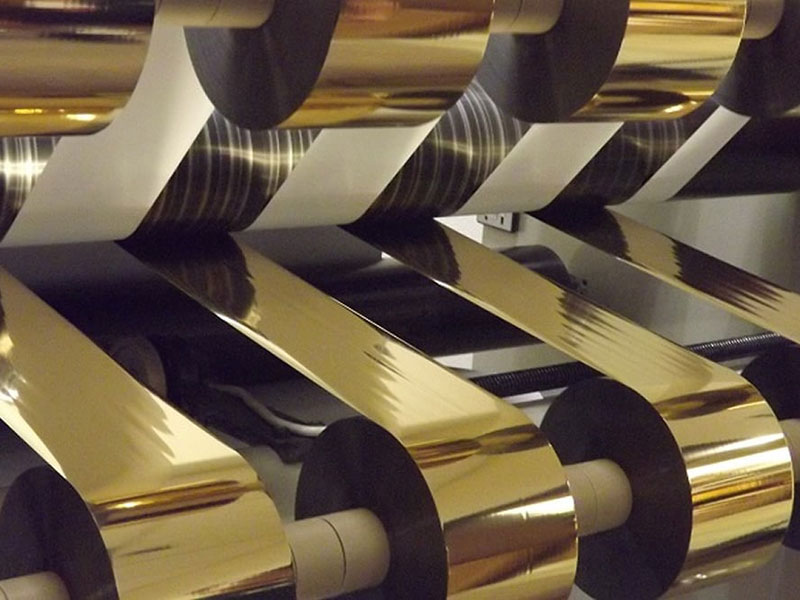
Максимальная скорость — это, конечно, показатель, но важнее эффективная производительность. Машина с номинальной скоростью 500 м/мин может показывать гораздо меньшую производительность, если переналадка, заправка пленки и удаление отходов занимают часы в смену.
Реалистичные показатели эффективности:
• Максимальная механическая скоростьОбычно скорость составляет 200–500 м/мин в зависимости от толщины материала и класса станка. Станки начального уровня могут работать со скоростью 50–120 м/мин.
• Рабочая скорость: Устойчивая скорость производства с учетом особенностей вашего материала и ширины — не только максимальной.
• Время изменения заказа: ≤5 минут при автоматической разметке инструментов — это эталон эффективности для операций, ориентированных на повышение производительности, к 2026 году.
• Коэффициент брака: ≤1,5%, включая потери в соединениях, обрезку кромок и участки запуска-остановки, является разумным целевым показателем для хорошо сконфигурированного станка.
10. Безопасность и защита окружающей среды
При принятии решений о покупке часто упускаются из виду аспекты безопасности и охраны окружающей среды, но они имеют важное значение для долгосрочной эксплуатации и соблюдения нормативных требований.
Технические характеристики для проверки:
• Аварийные остановки и блокировки: Защитные ковры, работающие по принципу гравитационного трения, охраняемые зоны для раскроя и блокировка дверей для обеспечения безопасности.
• Утилизация отходов на краю участка: Автоматическое всасывание и отвод воды для обрезки кромок, предотвращающее запутывание и засорение, приводящие к остановке работы.
• Электрическая конфигурация: Подберите напряжение, соответствующее электросети вашего предприятия. В зависимости от размера оборудования, обычно используются трехфазные сети 380 В или однофазные сети 220 В.
Краткое содержание
Выбор станка для горячей штамповки и нарезки фольги в конечном итоге сводится к согласованию технических характеристик с особенностями вашего производства. Для стандартной бумажной фольги может быть достаточно станка с допуском по ширине ±0,1 мм, но для лазерной или голографической фольги требуется допуск ±0,02 мм и бесконтактная обработка. Аналогично, у цеха, работающего с большими объемами стандартной ширины, другие приоритеты, чем у предприятия, часто выполняющего заказы на узкую фольгу.
Наиболее важными параметрами, заслуживающими пристального внимания, являются точность резки, контроль натяжения и система резки — эти три параметра напрямую определяют, будет ли ваша продукция пригодна для использования или отбракована. Функции автоматизации и интеллектуального управления второстепенны, но приобретают все большее значение для конкурентоспособности.
Прежде чем принимать окончательное решение, привезите свой самый сложный в обработке фольгированный материал на предприятие производителя для пробного запуска. Осмотрите край среза под увеличением, проверьте намотанный рулон на наличие скручивания или складок и измерьте выравнивание торцевой поверхности. Наиболее надежным показателем является поведение машины в условиях обработки вашего конкретного материала.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Цифровая обработка фольги, резка фольги
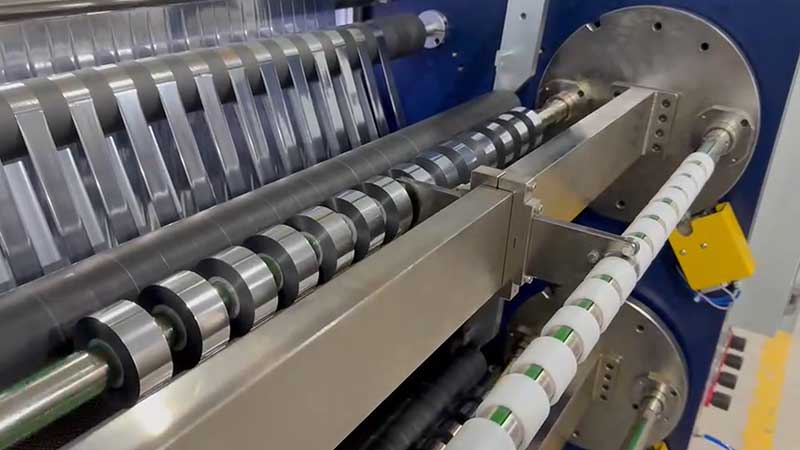
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






