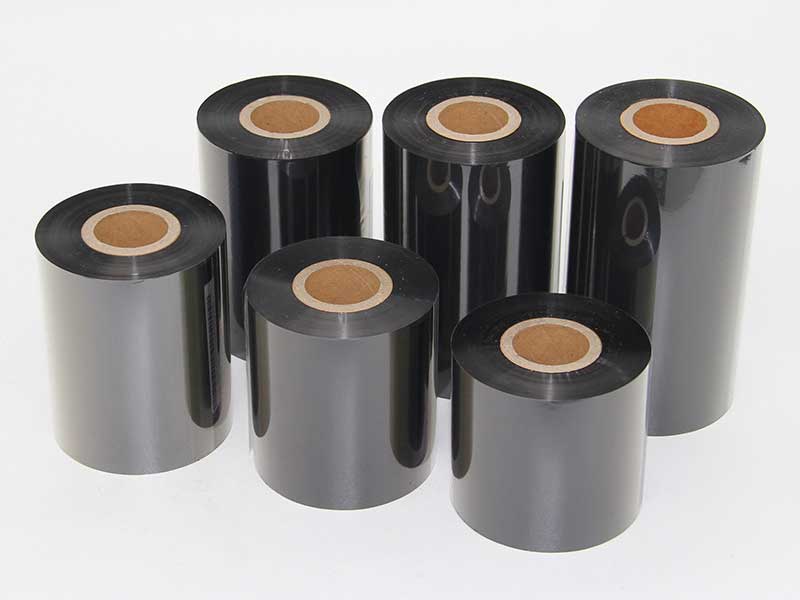
В мире термотрансферной печати ленты на восковой, гибридной и смоляной основе подобны трем совершенно разным «ингредиентам», каждый из которых обладает своим собственным характером: восковая лента мягкая, как шелк, смоляная – твердая и хрупкая, как стекло, а гибридная – находится где-то посередине. Для точной нарезки этих широкоформатных мастер-рулонов на небольшие рулоны для принтеров штрихкодов режущему станку требуется не просто грубая сила для универсальной нарезки, а интеллектуальная система, адаптированная к индивидуальным потребностям.
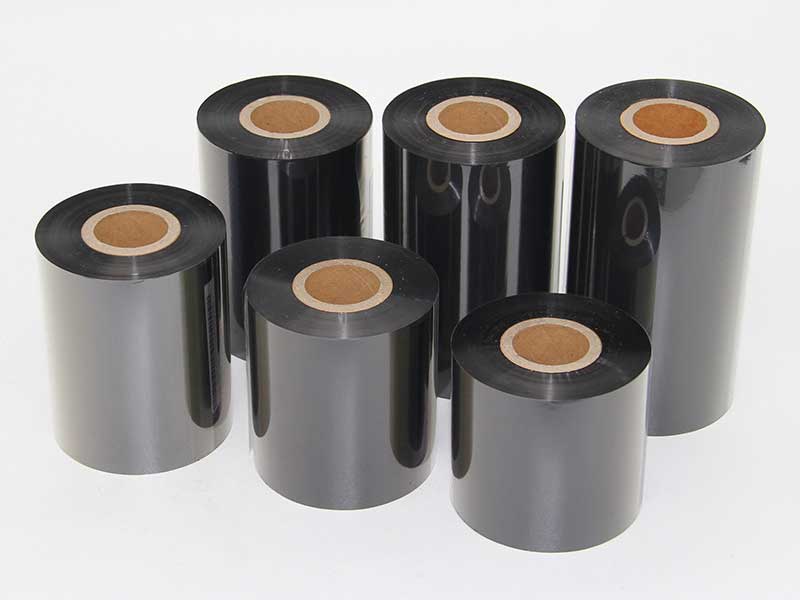
«Личностные различия» трех типов лент
Основная структура ленты заключается в нанесении слоя чернил на ПЭТ-пленку, однако формулы покрытия и физические свойства трех типов лент совершенно различны. Ленты на основе воска в основном состоят из воска, имеют низкую температуру плавления (около 60-110 °C), мягкие и очень пластичные, но чрезвычайно чувствительны к растяжению и могут растягиваться и деформироваться при неосторожном обращении. Ленты на основе смолы в основном состоят из смолы, обладают высокой твердостью, устойчивостью к царапинам и износу, но они довольно хрупкие, что делает их склонными к образованию заусенцев или даже хрупких трещин при резке. Гибридные углеродные ленты занимают промежуточное положение между ними, обладая наиболее сложными характеристиками, требующими баланса между гибкостью и твердостью.
Это различие означает, что если один и тот же станок для продольной резки использует одни и те же параметры «за один проход», то либо восковая основа стягивается в «резиновую ленту», либо смоляная основа приобретает «зубчатые кромки».
Адаптация трех элементов: напряжение, техника работы с ножом и синергия с окружающей средой.
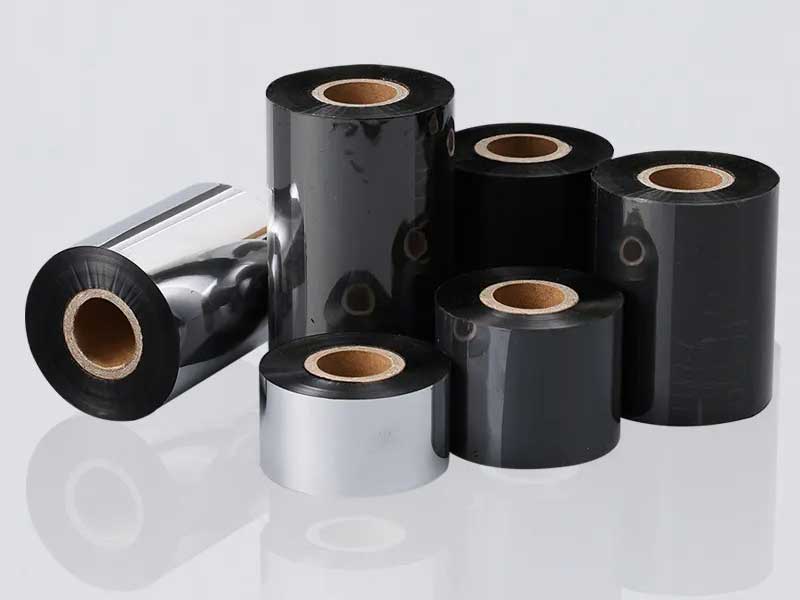
Регулировка натяжения: от «тактильных ощущений» до «замкнутого контура»
Натяжение является ключевым параметром управления при нарезке ленты. Если натяжение слишком высокое, ПЭТ-пленка на ленте может растянуться и повредиться, что приведет к отслаиванию порошка во время печати; если натяжение слишком низкое, лента ослабнет и легко будет мяться.
Современные станки для продольной резки используют системы управления натяжением с обратной связью, применяя высокоточные датчики для мониторинга и динамической регулировки натяжения в режиме реального времени. Для разных типов лент оборудование реализует дифференцированные «стратегии натяжения»: для лент на восковой основе используется режим низкого натяжения + быстрой резки, чтобы избежать деформации растяжением; для лент на основе смолы требуется резка при постоянной температуре + медленная резка, чтобы снизить риск хрупкого растрескивания; для гибридных лент используются адаптивные системы регулировки для поиска баланса между гибкостью и твердостью.
Более совершенное оборудование даже использует сегментированное управление натяжением: натяжение в зонах размотки, резки и перемотки различно, а в зоне намотки также используется управление конусностью — начальное натяжение немного выше и линейно уменьшается с увеличением диаметра, обеспечивая постоянную плотность между внутренним и внешним слоями. Технология магнитопорошковой муфты является ключевым компонентом для достижения точного натяжения, эффективно контролируя натяжение, необходимое для резки и уменьшения складок.
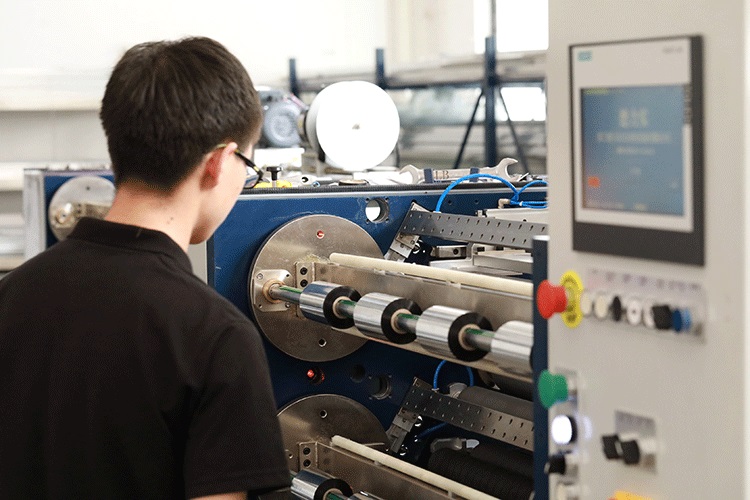
Ножи и резка: знания, выходящие за рамки остроты.
Ленты на восковой основе мягкие, и обычных лезвий вполне достаточно; однако ленты из углеродистой стали на смоляной основе твердые, поэтому затупление лезвия или неправильный угол наклона могут напрямую привести к образованию заусенцев и растрескиванию покрытия. Одним из решений является использование алмазных вставок, которые втрое увеличивают срок службы, а угол наклона лезвия можно регулировать до 15°-20°, используя одностороннюю косую резку для снижения напряжения на кромке.
Скорость резки также должна варьироваться в зависимости от материала. Для лент на основе смолы необходимо постепенно регулировать начальную скорость (например, ≤50 м/мин), и при необходимости предварительно нагревать ленту до 40-50 °C для улучшения режущих свойств хрупких материалов. Для лент толщиной всего 4-20 микрон в некоторых специализированных устройствах используются лезвия бритвенного типа для тонкой резки.
Окружающая среда и помощь: невидимые факторы влияния
Для нарезки лент предъявляются строгие требования к чистоте окружающей среды, температуре и влажности. Чистые помещения позволяют предотвратить адсорбцию пыли, которая может вызывать появление белых пятен на отпечатке; постоянная температура и влажность (23±2°C, относительная влажность 50±5%) снижают расслоение, вызванное расширением и усадкой материала. Статическое электричество также является серьезным врагом нарезки лент. Статические нейтрализаторы (например, ионные стержни) могут уменьшить адсорбцию частиц во время резки, обеспечивая гладкие торцевые поверхности.
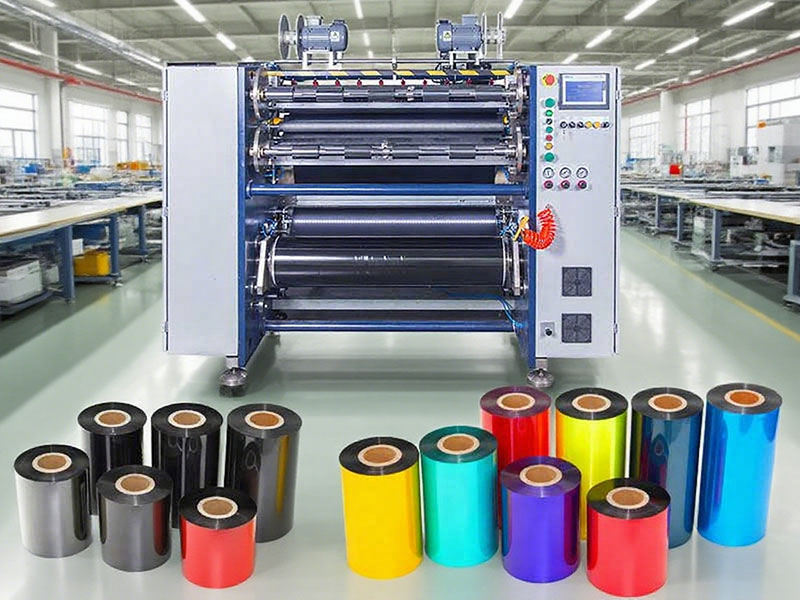
От «ручной настройки параметров» к «интеллектуальной адаптации»
Традиционные станки для продольной резки полагаются на опыт квалифицированных мастеров, которые вручную регулируют параметры, в то время как станки для продольной резки лент нового поколения стали интеллектуальными. Некоторые модели высокого класса могут быть дополнительно оснащены модулями RFID или визуального распознавания, которые автоматически считывают этикетки рулонов ленты и вызывают предварительно заданные параметры, что снижает количество ошибок при ручной настройке. Оборудование создает базу данных процесса и записывает оптимальные параметры продольной резки для каждого материала, что позволяет переключаться между различными материалами и ширинами одним щелчком мыши.
Точность резки также улучшилась: с ранних ±0,1 мм до ±0,05 мм благодаря лазерному позиционированию и мониторингу толщины в реальном времени, автоматически компенсирующему отклонения по толщине.
Заключение
Ключ к адаптации ленточнорезных станков заключается в глубоком уважении к свойствам материала. Восковые основы должны быть «мягкими», смоляные — «стабильными», а смешанные основы — «сбалансированными» — для каждого типа требуется свой подход. Благодаря точному контролю натяжения, выбору инструмента и управлению условиями окружающей среды, ленточнорезный станок перестает быть просто грубым режущим инструментом и становится интеллектуальным партнером, способным понимать и адаптироваться к «характеру» материалов. Адаптация — это не компромисс, а предоставление каждому материалу возможности обрести свою идеальную форму в процессе резки.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Перемотчик печатной ленты для карточек
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Машина для резки лент для печати на карточках






