Зайдя в любой современный цех упаковки и печати, вы увидите такую картину: с одной стороны медленно вращается широкий рулон фольги; с другой — высокоскоростной станок горячего тиснения, движущийся со скоростью в сотни метров в минуту и точно наносящий ослепительный металлический блеск на упаковочную бумагу. Эти две сцены связывает именно часто упускаемая из виду, но крайне важная роль — станок для нарезки фольги методом горячего тиснения. Его основная задача — решить, казалось бы, простую, но чрезвычайно сложную проблему: как превратить «большой рулон» в «маленькую пластину» и обеспечить, чтобы этот ритм трансформации идеально соответствовал «пульсу» станка горячего тиснения.
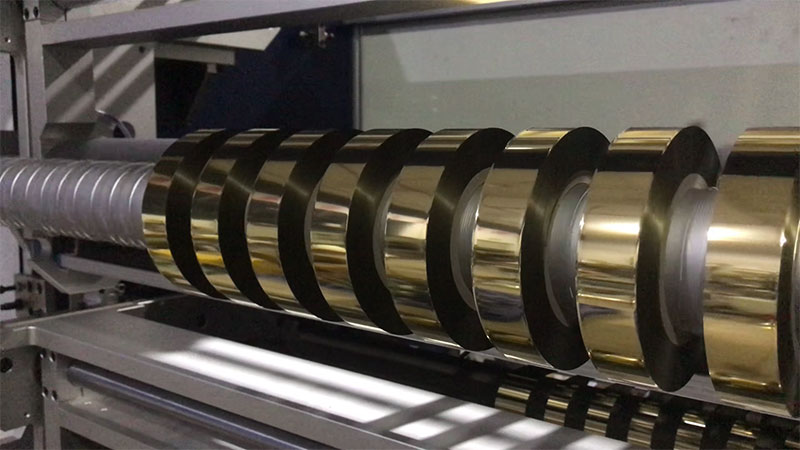
Нарушение ритма: «узкие места» в производственной цепочке
В прошлом многие заводы терпели убытки в этой области. Традиционные ручные или полуавтоматические методы резки медленны и неточны, подобно широкой реке, внезапно сужающейся до небольшого ручейка. Когда высокоскоростные машины горячей штамповки «ожидают подачи» со скоростью 200 метров в минуту, процесс резки может давать только рулоны фольги неравномерного качества с шероховатыми краями. В результате машины горячей штамповки часто останавливались, а материал ломался во время растяжения, что нарушало график производства и приводило к огромным потерям дорогостоящей фольги для горячей штамповки.
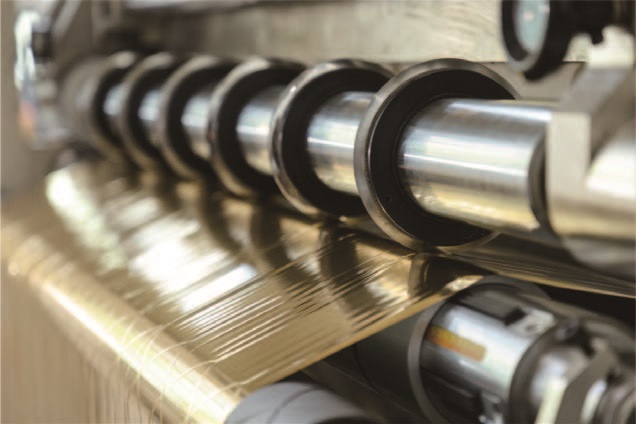
Проблема заключается в трех ключевых несоответствиях:
1. Несоответствие скоростей:Скорость продольной резки значительно ниже, чем расход материалов у машин горячей штамповки, что приводит к дефициту.
2. Несоответствие точностиРулоны фольги с неточной шириной прорезки или заусенцами по краям склонны к смещению или обрыву полос при установке на станок горячей штамповки, что приводит к замедлению его работы.
3. Несоответствие переключения:При работе с небольшими партиями и многочисленными заказами на продукцию традиционные станки для продольной резки требуют слишком много времени для изменения технических характеристик, что затрудняет удовлетворение потребностей в быстром реагировании.
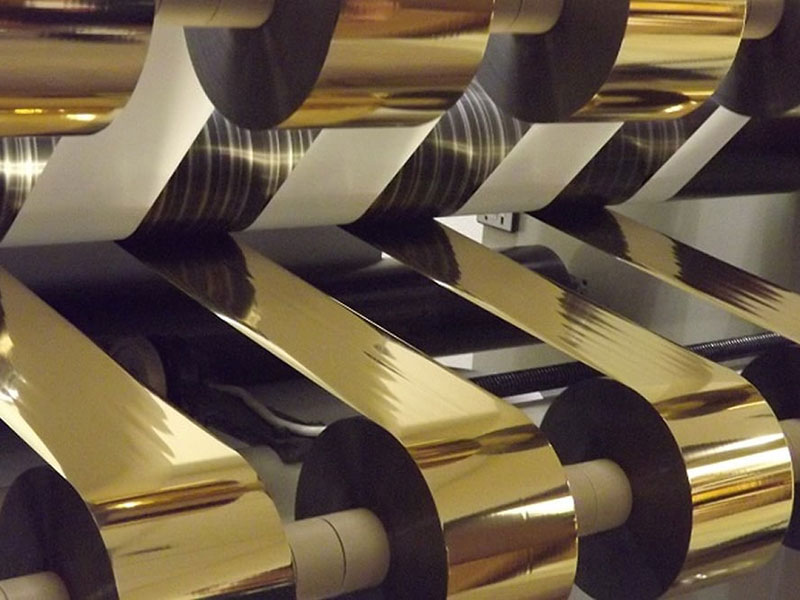
Метод «мастера ритма» при расшифровке работы станков для продольной резки.
Современные высокопроизводительные машины для горячей штамповки и резки фольги разработаны для решения этих проблем. Благодаря ряду точных технологий, «прелюдия» к резке идеально следует «основной мелодии» машины для горячей штамповки.
Первый акт: Реагируя на «высокую скорость» на «скорость»
Современные продольно-резательные станки приводятся в движение высокоточными сервомоторами, легко достигающими скорости резки 200-350 метров в минуту, что вполне соответствует или даже превосходит скорость высокоскоростных штамповочных станков. Что еще более важно, интегрированная конструкция для продольной резки и перемотки обеспечивает «перемотку с нулевым временем простоя»: после резки одного рулона фольги оборудование автоматически переключается на другой комплект рулонов, и бумажные трубки нового рулона уже предварительно установлены, что делает время переключения практически незначительным. Это полностью исключает «паузу», которая нарушает производственный ритм из-за смены рулонов.
Второй аукцион: Защита технологии «высокоскоростной горячей штамповки» с «микронной точностью»
Точность резки — это определяющий фактор качества горячей штамповки. Усовершенствованная система управления натяжением с обратной связью независимо контролирует натяжение на трех этапах — размотке, резке и намотке — и обеспечивает обратную связь в реальном времени с помощью плавающих роликовых датчиков, гарантируя, что фольга для горячей штамповки не растягивается, не деформируется и не образует складок во время резки. В сочетании с фотоэлектрической коррекцией (EPC) и еще более совершенными системами визуальной коррекции позиционирования на основе ПЗС-матриц, погрешность ширины резки может стабильно контролироваться в пределах ±0,1 мм или даже ±0,05 мм.
В результате нарезанный рулон фольги имеет гладкие, ровные края без заусенцев. На высокоскоростных машинах для горячей штамповки такие рулоны фольги плавно перемещаются и никогда не «срываются». Рисунок горячей штамповки точно выровнен, без видимых белых участков или смещений, что в корне гарантирует выход готовой продукции. Есть примеры, показывающие, что после внедрения высокоточных машин для продольной резки потери материала могут снизиться с более чем 5% до менее 1%, а одна только экономия материала может принести значительную выгоду.
Третий раунд: Использование «интеллектуальной гибкости» для реагирования на «изменчивые заказы».
На современном рынке заказы становятся все более «фрагментированными»: сегодня нужно нарезать узкие полосы шириной 15 мм, завтра может потребоваться полоса шириной 50 мм. Современные станки для продольной резки используют модульные интеллектуальные конструкции держателей режущих элементов и интеллектуальные системы управления на базе ПЛК для предварительной настройки планов на сенсорном экране, что позволяет «менять заказ одним щелчком». Время переналадки и ввода в эксплуатацию сократилось с более чем 30 минут до 3-5 минут. Такая гибкость позволяет компаниям хранить на складе только широкие полосы и нарезать их по мере необходимости, быстро реагируя на потребности клиентов и значительно снижая нагрузку на складские запасы и капитальные затраты.
Выходя за рамки простого сокращения затрат: от «центра затрат» к «двигателю эффективности»
Когда станок для продольной резки идеально синхронизируется с станком горячей штамповки, он перестает быть концом производственного процесса и становится ускорителем эффективности и регулятором качества на протяжении всей цепочки создания стоимости. Он не только решает проблему физического перехода от больших валков к малым, но и, благодаря точной, высокоскоростной и интеллектуальной обработке, в полной мере использует дорогостоящие материалы для горячей штамповки и раскрывает потенциал последующих процессов штамповки.
Выбор машины для продольной резки, которая «соответствует» вашей машине для горячей штамповки, по сути, подразумевает инвестиции в отлаженные производственные процессы, превосходное качество продукции и быструю реакцию на изменения рынка. Возможно, именно это является ключевой причиной, по которой современные полиграфические и упаковочные компании сохраняют конкурентное преимущество.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

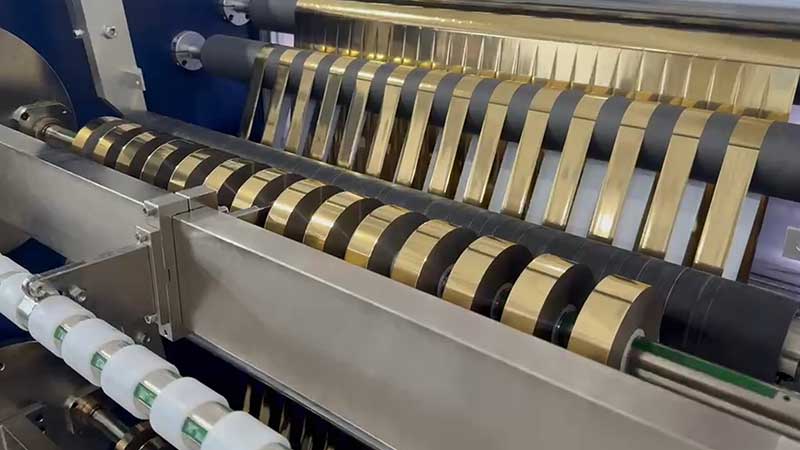



 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Станок для горячей штамповки и продольной резки фольги
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






