Описание проблемы:В процессе горячей штамповки и нарезки фольги производительность системы пылеудаления снижается, пыль накапливается, что влияет на качество продукции и работу оборудования.
Основные контрмеры: перекрыть источники загрязнения, очистить воздуховоды и фильтры, а также восстановить пропускную способность системы по сбросу отходов.
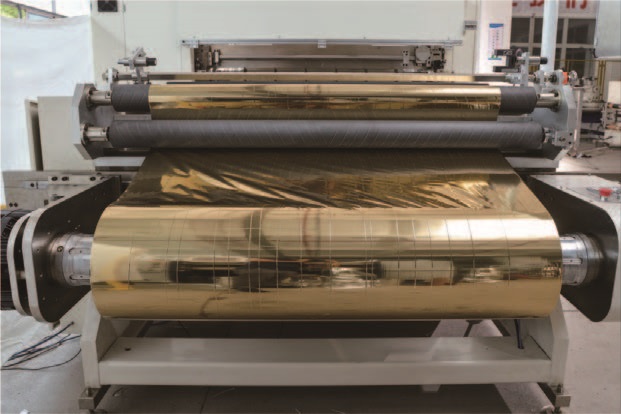
1. Явление: Цепная реакция неэффективной утилизации отходов.
При плохом пылеудалении в системе продольно-резательного станка обычно наблюдаются следующие симптомы:
• Значительно ослаблено всасываниеВсасывающее отверстие не может эффективно улавливать пыль, летящую от лезвия, что приводит к скоплению пыли в цехе и быстрому накоплению пыли на поверхностях оборудования.
• Сигнализация о засорении фильтрующей сетки/картриджаПоказания манометра перепада давления остаются стабильно высокими, и импульсная обратная продувка часто активируется, но с незначительным эффектом.
• Снижение качества продукцииНа поверхности фольги появляются мелкие пятна и песчаные ямки, а рисунки после штамповки получаются неполными — часто это вызвано пылью, «скрытой» на поверхности фольги.
• Увеличение числа отказов оборудованияПыль попадает в подшипники и направляющие, ускоряя механический износ; электростатическое загрязнение пылью влияет на сигналы датчиков, вызывая незапланированные остановки.
Основная причина этих явлений кроется в отложениях в воздуховодах и засорении фильтров в системе пылеудаления, что блокирует поток воздуха и приводит к потере отрицательного давления.

2. Первопричина: Характеристики пыли определяют сложность её уборки.
Пыль, образующаяся при нарезке золотой фольги, имеет свои особенности, что объясняет особую склонность воздуховодов и фильтров к засорению:
• Сложный составВ состав пыли входят обломки ПЭТ-пленки, металлические частицы из алюминированного слоя, частицы смоляного покрытия и т. д., размер частиц которых часто колеблется от 0,5 до 50 микрон.
• Сильная статическая адсорбцияФольга для горячей штамповки является изоляционным материалом. Высокоскоростная работа генерирует высоковольтное статическое электричество, и пылевые заряды, будучи заряженными, прочно прилипают к внутренним стенкам труб и поверхности фильтрующих материалов.
• Высокая адгезияНекоторые частицы покрытия содержат гелевые или смолистые компоненты, которые легко слипаются при воздействии тепла или влаги, прилипая к стенкам труб и фильтрующим сеткам, что затрудняет их удаление.
По этой причине простое "пылесосение при включенном устройстве" не может обеспечить долговременную стабильность системы — необходимо внедрить механизм регулярного технического обслуживания для очистки воздуховодов и фильтров.
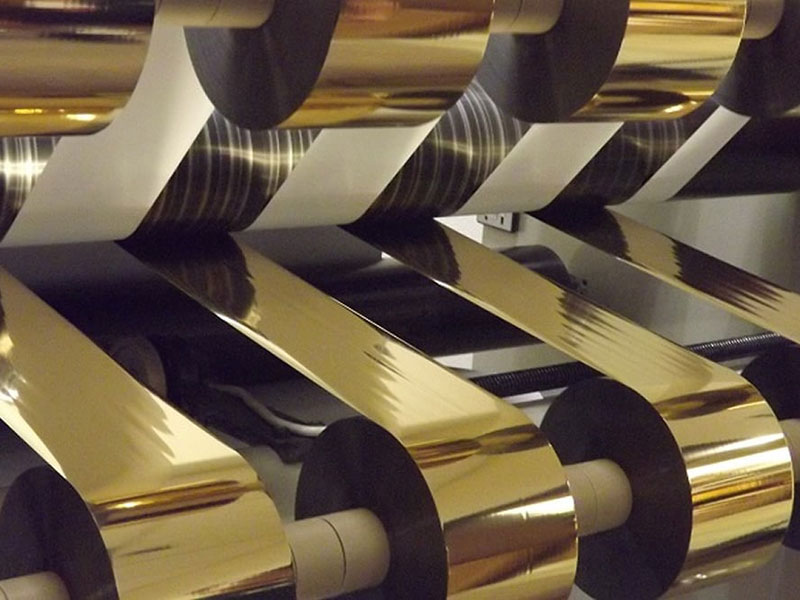
3. Контрмеры: Систематические планы очистки и предотвращения
1. Очистка воздуховода: Откройте канал подачи воздуха.
Основная причина плохого отвода сточных вод — скопление отложений в воздуховодах. Отводы и переходники труб являются местами интенсивного накопления пыли.
• Ежедневная проверкаПосле каждой смены используйте фонарик, чтобы визуально проверить наличие явного скопления пыли в изгибах вакуумного канала. Если скопление пыли на стенке трубы превышает 2 мм, необходима очистка.
• Регулярная прочисткаПо крайней мере раз в месяц открывайте смотровое отверстие трубы и используйте специальную щетку или шланг пылесоса для очистки пыли и комков, прилипших к стенкам трубы. Для удаления стойких отложений можно использовать сжатый воздух для сегментированной продувки.
• Выбор материала и проектирование труб:Если позволяют условия, следует выбирать трубы с гладкими внутренними стенками и антистатическими материалами (например, трубы из нержавеющей стали или с антистатическим покрытием), а количество отводов следует свести к минимуму. Для снижения риска образования отложений следует использовать отводы с большим радиусом (R≥2D).
2. Очистка и замена фильтрующей сетки/картриджа: восстановление эффективности фильтрации.
Засорение фильтрующей сетки напрямую влияет на эффективность пылеулавливателя.
• Техническое обслуживание системы импульсной обратной продувкиПылеуловители, оснащенные импульсными устройствами обратной продувки, должны регулярно проверять, соответствует ли давление сжатого воздуха стандартам (обычно ≥ 0,5 МПа) и исправно ли работает электромагнитный клапан обратной продувки. Если перепад давления остается выше 1,5 кПа, это указывает на некачественную обратную продувку, и требуется ручная очистка.
• Глубокая автономная очистка фильтрующих картриджейПо крайней мере раз в месяц извлекайте фильтрующий картридж или фильтр-мешок и продувайте его изнутри сжатым воздухом, чтобы удалить ультрамелкую пыль, глубоко въевшуюся в фильтрующий материал. При очистке фильтрующих картриджей с антистатическим покрытием следует соблюдать осторожность, чтобы не повредить мембранный слой из ПТФЭ.
• Своевременная заменаЕсли после очистки фильтрующего картриджа разница давлений по-прежнему не возвращается в нормальный диапазон, или если фильтрующий материал поврежден или затвердел, его следует немедленно заменить. Как правило, рекомендуется заменять их каждые 6-12 месяцев в зависимости от пылезащиты.
3. Сокращение источников загрязнения: устранение статического электричества и ежедневная уборка.
Чтобы снизить нагрузку на воздуховоды и фильтры, необходимо начать с источника проблемы:
• Устранение статического электричестваПеред резкой и намоткой установите ионообменные стержни или антистатические устройства, чтобы нейтрализовать статическое электричество на поверхности фольги, уменьшить адсорбцию пыли и облегчить ее удаление.
• Ежедневная уборкаПосле каждой смены используйте пневматический пистолет или пылесос для очистки от пыли держателя ножа, намоточной катушки, направляющего ролика и других участков, чтобы предотвратить скопление пыли и ее оседание на поверхности фольги.
• Контроль окружающей среды:Поддерживайте относительную влажность в мастерской в пределах 45–55%, что эффективно подавляет образование статического электричества.
4. Резюме
Плохое удаление пыли и отходов из машины для горячей штамповки фольги в основном вызвано отложениями в воздуховодах и засорением фильтрующих сеток, что препятствует потоку воздуха. Решение заключается в двойном подходе «очистка + профилактика»: с одной стороны, необходимо внедрить систему регулярного технического обслуживания для очистки воздуховодов и фильтров, чтобы обеспечить восстановление всасывания; с другой стороны, устранение статического электричества и ежедневная очистка позволяют снизить образование и прилипание пыли в источнике. Только устранение этих двух проблем позволит системе пылеудаления работать эффективно, обеспечивая чистоту и качество фольги для горячей штамповки.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для холодной резки фольги
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках
 Резак для голографической фольги
 Цифровая обработка фольги, резка фольги
 Машина для резки фольги с горячим тиснением RSDS7H 1350 PLUS
 Машина для резки фольги для горячего тиснения (RSDS7H) 1350






