Продольная резка — важнейший процесс в производстве термотрансферных лент. Особенно когда требуются узкие полосы с малой шириной продольных разрезов (обычно это ширина менее 10 мм или даже всего 4-6 мм), проблема «отклонения» становится «большой проблемой», с которой сталкивается практически каждый оператор. Если лента из углеродного волокна отклоняется, это приводит к неровным краям и неравномерности рулонов, и весь рулон материала сразу же выбрасывается, что влечет за собой огромные потери сырья.
Итак, почему ленточнорезильный станок постоянно дает сбои при резке узких полос? Как это исправить? В данной статье будет проведен систематический анализ по четырем направлениям: оборудование, процесс, материал и эксплуатация.
1. Что такое «отклонение»? Насколько оно вредно?
Отклонение относится к отклонению от заданной траектории ленты в процессе продольной резки и намотки, что приводит к таким дефектам, как «башенная форма», «поворотный край» и «зубчатый край» на торцевой поверхности готового изделия.
Для узких полос частот последствия отклонения особенно серьезны:
• Резкий рост объемов металлоломаШирина полосы пропускания невелика, допустимые погрешности смещения крайне малы (обычно всего ± 0,5 мм), а брак возникает из-за малейшей небрежности.
• Снижение эффективности производстваЧастые простои и корректировки серьезно повлияли на производственные мощности.
• Затруднение следующего процессаОтклоненная лента при использовании в принтере будет покрываться складками и заломами, что напрямую приведет к повреждению печатающей головки.
2. Почему узкополосная связь чаще подвержена отклонениям, чем широкополосная?
Это предпосылка, которую необходимо сначала прояснить. Узкая полоса находится в состоянии «нестабильности» при разрезании:
1. Чрезвычайно слабая боковая жесткость:Чем уже ширина ленты, тем хуже ее способность сопротивляться боковому изгибу, и она будет смещаться при малейшем воздействии.
2. Ограниченный направляющий эффектШирина контакта между узким корпусом ленты и направляющим роликом мала, что не позволяет создать эффективный эффект «автоматического выравнивания».
3. Чувствителен к колебаниям натяжения.Одно и то же изменение натяжения создаст гораздо большее напряжение на единицу площади в узкополосном диапазоне, чем в широкополосном.
Понимание этого позволяет нам более целенаправленно устранять неполадки.
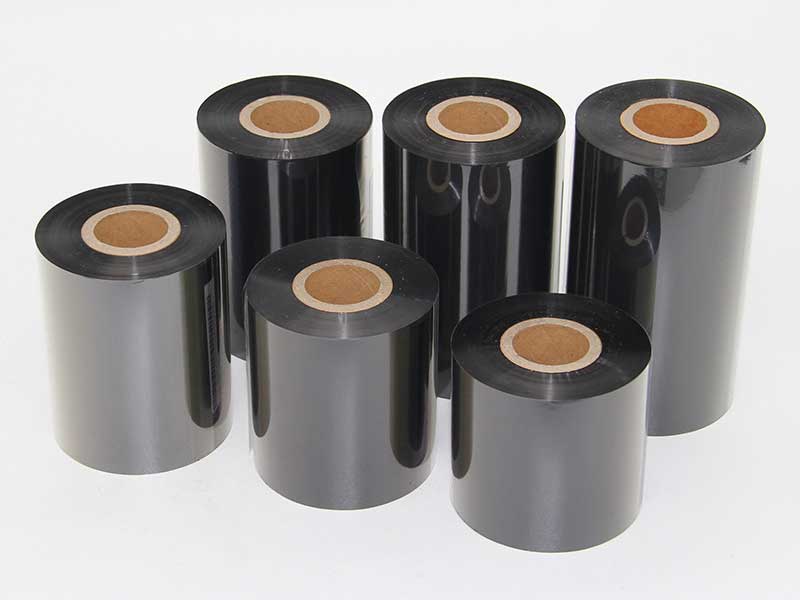
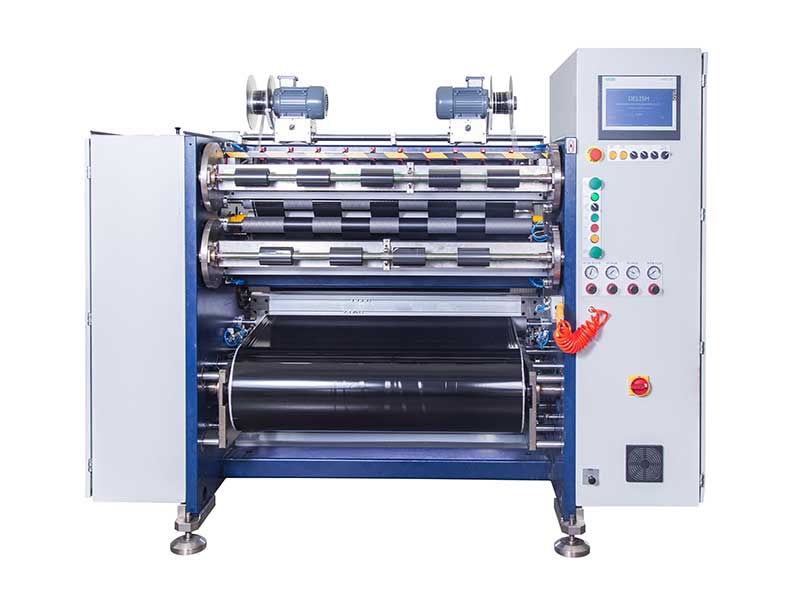
3. Уровень оснащения: "жесткий узел" самого станка для продольной резки.
1. Паз для инструмента плохо работает с лезвием.
• ЯвлениеЗаусенцы, пыль или неравномерная ширина по краю ленты после разрезания
• ПричинаЗазор между нижним ножом (круглым ножом) и канавкой инструмента слишком велик или слишком мал; сдвиговое усилие является нечистым из-за износа лезвия, что приводит к боковой силе, тянущей ленту.
• КонтрмерыИспользуйте специальные инструменты для нарезки узких полос, чтобы обеспечить зазор между лезвием и канавкой инструмента в 0,02-0,05 мм, и регулярно заменяйте лезвие.
2. Катушка бьется или не соосна.
• ЯвлениеПри намотке бумажная трубка качается влево и вправо, а узкая лента смещена.
• ПричиныИзогнутый вал намотки, изношенные подшипники, неравномерно расположенные расширительные блоки надувного вала.
• КонтрмерыНеобходимо определить радиальное биение вала обмотки (оно должно быть ≤ 0,05 мм), исправить или заменить сердечник вала.
3. Параллельность направляющего ролика и состояние поверхности оставляют желать лучшего.
• ЯвлениеЛента "ползет" в сторону по верхнему ролику.
• ПричинаНаправляющие ролики не параллельны друг другу; на поверхности направляющих роликов имеются царапины, следы вязкости или статического электричества.
• Контрмеры:Используйте уровень для повторной калибровки параллельности всех направляющих роликов; очистите и обработайте антистатическим средством (например, оберните антистатическим флисом).
4. Технологический уровень: «техника балансировки» натяжения и давления.
1. Неправильная настройка натяжения при резке.
Основные принципы узкополосной резки: низкое натяжение и точный контроль.
• Чрезмерное напряжениеЛента "растянута", фактическая ширина уменьшена, и она очень легко отклоняется от паза инструмента.
• Слишком малое натяжениеЛента расслаблена и извивается под воздействием воздушного потока.
• РекомендацияСнизьте натяжение при размотке до 60-70% от обычного широкополосного натяжения с помощью системы управления натяжением с обратной связью (например, роликового механизма или датчика натяжения).
2. Неравномерное давление намотки
• ЯвлениеОдна сторона сердечника обмотки твердая, другая — мягкая, а торцевая поверхность имеет коническую форму.
• ПричинаНеравномерное давление с обеих сторон прижимного рычага или контактного ролика.
• КонтрмерыОтрегулируйте горизонтальность и давление намоточного ролика, чтобы обеспечить сбалансированное давление с обеих сторон; для очень узких лент (<6 мм) рассмотрите возможность использования метода намотки без роликов.
3. Скорость резки слишком высока.
• При работе на высоких скоростях резко возрастает возмущение воздушного потока на узкой полосе. При резке узких полос рекомендуется снизить скорость на 30–50%.
5. Материальный уровень: «врожденные недостатки» самого углеродного пояса.
1. Неравномерная толщина базовой пленки.
• Если отклонение толщины (TD) самой ленточной основы пленки велико, то в зоне перехода толщины во время резки произойдет резкое изменение натяжения, что приведет к смещению ленты.
• КонтрмерыПеред подачей на станок определите допуск по толщине базовой пленки и выберите базовую пленку с высокой плоскостностью.
2. Бумажная трубка не соответствует требованиям.
• Невертикальные торцы бумажных трубок, слишком большой или слишком малый внутренний диаметр могут вызывать «проскальзывание» или «эксцентриситет» во время намотки.
• Контрмеры:Используйте высокоточные бумажные трубки (вертикальность торца ≤ 0,2 мм) и убедитесь, что они соответствуют диаметру надувного вала.
3. Электростатические помехи
• Материал ленты в основном состоит из ПЭТ, который очень легко генерирует статическое электричество. Статическое электричество приводит к прилипанию ленты к направляющему ролику или держателю инструмента, вызывая неравномерное биение.
• КонтрмерыУстановите электростатические фильтры (ионизаторы воздуха), чтобы поддерживать влажность воздуха на уровне 50-60%.
6. Оперативный уровень: детали, которые легко упустить из виду.
1. Траектория обвязки должна быть абсолютно вертикальной.
• При размотке и намотке лента должна быть перпендикулярна центральной линии каждого направляющего ролика, канавки инструмента и вала намотки. Даже отклонение на 1° может значительно увеличиться на высоких скоростях.
• КончикПосле заправки ленты вручную проверните её и проверьте, всегда ли лента движется посередине направляющего ролика.
2. Начальная точка разреза должна быть зарезервирована для припуска.
• При нарезке узкой полоски рекомендуется обернуть бумажную трубку несколькими кругами широкой ленты или обрезками пленки в качестве «нижнего слоя», чтобы сформировать ровную основу для намотки и избежать отклонений из-за неровностей бумажной трубки в первом витке.
3. Декоративная накладка должна сниматься плавно.
• Если обрезки материала (отходы) не могут плавно выгружаться, они будут тянуть обычную ленту и вызывать отклонение. Следует использовать отдельное устройство для перемотки отходов, а усилие натяжения должно быть умеренным.
7. Рекомендации по расширенным решениям
Если описанные выше традиционные методы по-прежнему не решают проблему, рассмотрите следующие варианты обновления:
| Схема | Принцип | Применимые сценарии |
| Сервопривод с независимым приводом обмотки | Каждый намоточный узел независимо регулирует натяжение, исключая колебания, вызванные приводом шпинделя. | Высококачественная узкополосная резка с шириной ≤ 6 мм. |
| Система ультразвуковой коррекции | Обнаружение положения края ленты в реальном времени и автоматическая коррекция положения исполнительного механизма. | Случаи, когда плоскостность торцевой поверхности чрезвычайно высока. |
| Направляющие ролики с низким коэффициентом трения для воздушной плавучести | Воздушная пленка используется для уменьшения трения и статического электричества, а также для обеспечения «бесконтактного» управления. | Чрезвычайно тонкая и очень узкая нарезка ленты. |
8. Резюме
Отклонение в работе ленточнорезильного станка обусловлено не одной причиной, а совокупным воздействием точности оборудования, параметров процесса, качества материала и методов работы.
Правильный способ решения задачи:
1. Сначала проверьте состояние оборудования.: параллелизм, биение, точность группы инструментов
2. Процесс перестройки: уменьшить натяжение и скорость, чтобы сбалансировать давление намотки.
3. Наконец, оптимизируйте работу.: очистить направляющие ролики, устранить статическое электричество и стандартизировать нарезание резьбы.
В реальных производственных условиях рекомендуется составить «таблицу параметров узкополосной продольной резки», чтобы подобрать оптимальное сочетание натяжения, давления и скорости для различной ширины и различных материалов. При возникновении проблем с отклонениями следует использовать «метод одной переменной» для пошагового исследования и избегать одновременной регулировки нескольких параметров.
Нарезка узкой полосы — это «тонкая работа», оборудование — это основа, процесс — это душа, а работа — это гарантия. Только применив этот трехсторонний подход, мы сможем по-настоящему попрощаться с проблемой «постоянных отклонений» и получить высококачественную узкую ленту с зеркальной поверхностью и однородностью.
(Данная статья подходит для сценариев узкополосной нарезки рулонных материалов, таких как термотрансферные ленты, ленты для штрихкодов, ленты для факсов и т. д.)
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Машина для резки ленты
 Машина для резки штрих-кодовой ленты
 Полуавтоматическая машина для резки термотрансферной ленты RSDS5 PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS8 H PLUS
 Автоматическая машина для резки термотрансферной ленты RSDS6 PLUS
 Полуавтоматический резак для термотрансферной ленты RSDS1 PLUS
 Перемотчик печатной ленты для карточек
 Машина для резки лент для печати на карточках






